
对包含锌-镁热浸镀钢表面的部件进行清洁和脱脂的方法与流程
本发明涉及用于清洁和脱脂多个部件的方法,所述部件包含锌-镁热浸镀钢的表面,在所述方法中使所述部件与ph值为至少9.50的碱性含水清洁剂接触,所述清洁剂含有最低量的元素b、c、n、p、s和cl的处于其各自最高氧化态的氧阴离子、最低量的元素zn、mg和/或ca的二价金属阳离子、以及具有至少一个膦酸酯基团的有机络合剂。本发明还涉及使用所述用于清洁和脱脂的方法进行清洁和腐蚀防护性表面处理的方法,以及适合于所述用于清洁和脱脂的方法的碱性含水组合物。
背景技术:
1、在汽车制造中,由于对轻量化结构车身的需求日益增加,在钢上使用与镁合金化的锌涂层正变得越来越重要。与其他热浸镀锌相比,锌和镁的涂层可以提供显著提高的腐蚀防护效果,并且特别是在用有机面漆和浸渍涂料涂覆之后,提供对抗腐蚀分层的优异耐受性。由于这种改进的性能特征,可以提供更小层厚的涂层,其仍然满足对重涂性和腐蚀防护的高要求。镁合金化的锌涂层在腐蚀行为方面的良好性能,特别是在边缘腐蚀防护和变形部件的涂层附着力方面,连同与所有常见接合方法的出色兼容性以及前述的重量节省,使得热浸镀锌(zm)钢板成为用于生产轻量化汽车车身的特别重要的材料,因而除了其他轻金属如铝在汽车制造中的面积比例以外,该材料在汽车车身中的面积比例继续增加。
2、钢上的镁合金化的锌涂层在汽车制造中通常用作扁平带材产品和所谓的热浸镀锌(zm)钢带。这种锌-镁热浸镀钢在金属涂层中包含约1.5至8重量%的金属铝和镁,镁的比例为至少0.2重量%。这些涂层在本领域已知的常规方法中对于变形、预处理和涂覆的基本适用性已被原则性地认可和证明(特征性能095 e,“连续热浸镀钢带和钢板(continuouslyhot-dip coated steel strip and sheet)”,第8和10章,2017年版,wirtschaftsvereinigung stahl),但是由于涂层的特定组成和天然氧化物层,存在必须予以考虑的特殊特征,特别是在清洁和预处理中,以获得尽可能均匀和可重现的涂覆结果并因此获得最佳的腐蚀防护特性或所需的表面功能性。例如,从现有技术中已知,在腐蚀防护性预处理热浸镀锌(zm)带钢之前的清洁过程中,可能需要对合金成分镁的氧化物比例进行改变,从而使随后施加的涂层具有足够的附着力。例如,us 2016/0010216 a1报道,广泛去除热浸镀锌(zm)带钢表面附近的氧化物层中的氧化镁可以有效抑制面漆中气泡状突起的出现。
3、在现有技术中还记载,在批量预处理多个具有热浸镀锌(zm)带钢表面的部件时,材料表面的润湿以及因此可靠的清洁甚至可能是成问题的。因此,wo 2023/036889 a1建议,在脱脂之后但在腐蚀防护性预处理之前,对热浸镀锌(zm)表面进行调节,所述预处理可以是基于元素zr和/或ti的转化涂层,以抵消与高部件吞吐量相关的常规清洁和脱脂浴的老化以及随后出现的热浸镀锌(zm)表面润湿性的恶化。
4、因此,锌-镁涂层的材料需要复杂的工艺控制,从而成功且特别是可靠地进行腐蚀防护性预处理,特别是有多个部件需要在涂装线上以自动化方式进行高质量涂覆时。在此需要进一步的方法,这些方法支持在腐蚀防护性预处理期间更简单的工艺控制,所述预处理包括脱脂、转化层形成和涂覆阶段,并且有助于在多个部件的批量处理中在很大程度上与浴老化无关地实现令人满意的结果,从而充分利用锌-镁热浸镀材料在腐蚀防护中的潜力。现有技术中已知的通过密集的浴维护来尽可能保持清洁和脱脂浴不含污染物并尽可能预先用新鲜浴液替换的方法在经济上是不利的,并且在所期望的节约资源的方式与工艺化学品打交道方面是有问题的。同时反复发现,简单地通过增加机械作用程度、温度、接触时间或活性组分的浓度,不能在处理热浸镀锌(zm)金属表面期间以所期望的程度保持脱脂浴的清洁性能。
技术实现思路
1、因此,本发明的目的是提供用于批量处理多个部件的方法,所述方法适合于在常规工艺顺序中可靠地清洁和腐蚀防护性预处理锌-镁热浸镀钢,并且因此无需额外的湿化学处理步骤,其中对用变形油和腐蚀防护性油处理的部件的清洁必须基本上与脱脂浴的清洁剂所吸收的油负荷无关地进行。当锌-镁热浸镀钢表面在清洁后完全水可润湿时,通常确保可靠性,因为只有这样才能在随后基于含水组合物的腐蚀防护性转化处理中获得令人满意的结果,而不会在预处理生产线的(准)连续操作中出现性能下降。所述用于清洁和任选地脱脂的方法必须适合于具有不同金属表面、特别是钢、锌、铝和镁表面的部件,并且还可以在常规的锌磷化设备以及基于元素zr和/或ti的转化涂覆中使用。
2、现在已经出人意料地发现,即使在清洁浴中高负荷技术油的情况下,锌-镁热浸镀钢表面仍然可以被有效清洁,前提是清洁浴含有最低量的元素b、c、n、p、s和cl的处于其各自最高氧化态的氧阴离子、最低量的元素zn、mg和/或ca的二价金属阳离子、以及具有至少一个膦酸酯基团的有机络合剂。以此方式配制或调整的清洁浴因此能够清洁被技术油污染的多个部件,无需承受在锌-镁热浸镀钢表面的水可润湿性方面的损失。
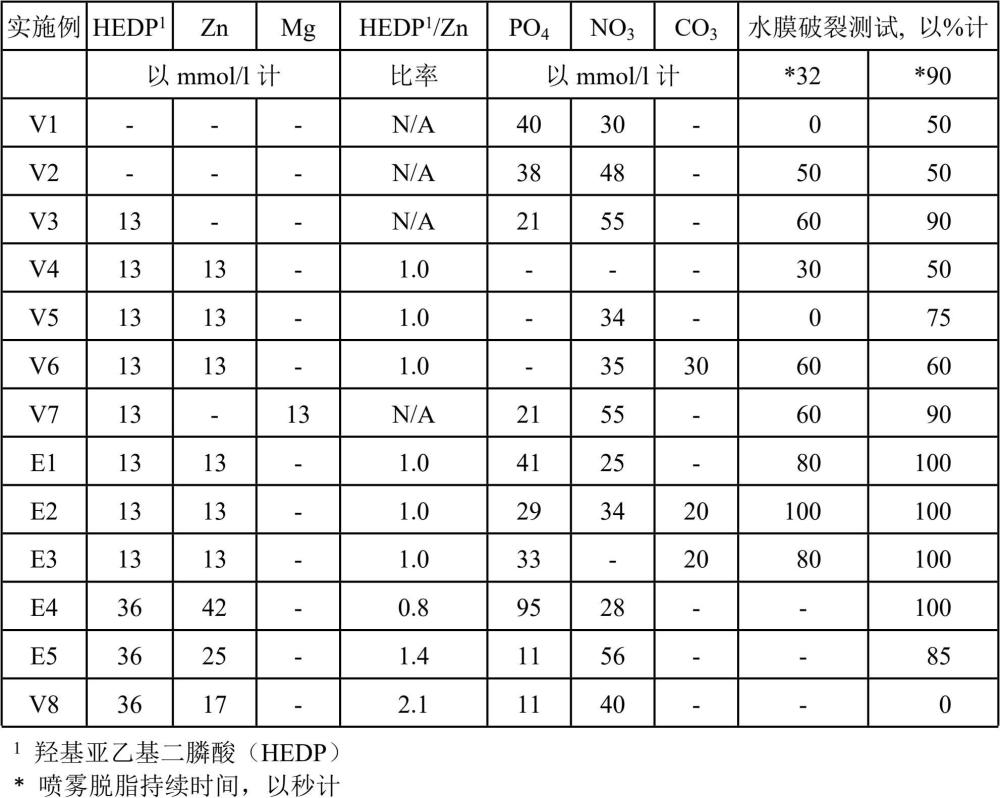
3、具体地,本发明涉及用于清洁和脱脂成批次的多个部件的方法,其中所述批次的部件至少部分地具有锌-镁热浸镀钢的表面,并且其中至少所述批次的部件的锌-镁热浸镀钢表面各自与ph值为至少9.50的碱性含水清洁剂接触,所述清洁剂含有
4、(a)总计至少30.0 mmol/kg的元素b、c、n、p、s和cl以其各自最高氧化态溶解于水相中的氧阴离子,优选为溶解于水相中的相应原酸的氧阴离子,其中至少10.0 mmol/kg的溶解于水相中的氧阴离子为磷酸根离子,
5、(b)总计至少6.0 mmol/kg的元素zn、mg和/或ca的溶解于水相中的二价金属阳离子,其中含有至少2.0 mmol/kg的溶解于水相中的锌离子,
6、(c)至少一种具有至少一个膦酸酯基团的有机络合剂,和
7、(d)至少一种表面活性有机化合物,
8、其中所述具有至少一个膦酸酯基团的有机络合剂与溶解于水相中的锌离子的量的摩尔比小于2.1。
9、本发明意义上的清洁和脱脂用于从部件表面、特别是金属表面去除有机污染物,特别是技术油,如腐蚀防护性油和变形油,以提供尽可能完全水可润湿的金属表面,特别是完全水可润湿的锌-镁热浸镀钢表面。为此目的,在本发明的方法中,使部件与之前定义的碱性含水清洁剂接触,所述清洁剂通常在一个或多个所谓的用于施用的系统槽中提供,即储存在那里以进行接触,并准备用于施用,例如通过将部件浸入清洁浴中,该清洁浴然后形成系统槽。在工艺技术方面,预处理生产线中用于清洁和脱脂并包括储存用于施用的清洁剂的系统槽的部分被称为清洁和脱脂阶段。该阶段通常跟着,并且这也是本发明的主题,用于将腐蚀防护性涂层施加到金属表面、特别是至少施加到所述批次的部件的锌-镁热浸镀钢表面上的进一步的湿化学处理步骤和工艺阶段。
10、当针对多个部件使至少锌-镁热浸镀钢表面与碱性含水清洁剂接触时,提供成批次的部件的清洁和脱脂,并且所述接触优选在一个或多个提供碱性含水清洁剂以进行接触的系统槽中进行,其中各个部件的接触是相继进行的,并且因此在时间上彼此分开。系统槽是其中容纳有用于清洁和脱脂目的的碱性含水清洁剂的容器。在这种清洁和脱脂阶段的(准)连续操作中,当实施本发明的方法时,在碱性含水清洁剂中建立起稳态量的被吸收的有机污染物,其取决于部件的污染程度以及清洁剂和清洁剂组分的流入和流出速率。本发明的方法的特征在于,可以在锌-镁热浸镀钢表面上可靠地实现高的水可润湿性,而基本上与碱性含水清洁剂中有机污染物的比例无关。
11、根据本发明,所述部件包括材料钢,其设置有金属锌-镁涂层,其中该涂层由合金成分的熔体施加。这种热浸镀锌在现有技术中共同地称为热浸镀锌(zm)钢,并且是含有1.5至8重量%的金属铝和镁的金属涂层,镁在金属涂层中的比例优选为至少0.2重量%。在下文中,术语热浸镀锌(zm)钢与锌-镁热浸镀钢同义使用。
12、如已提及的,在本发明意义上的清洁和脱脂总是涉及由金属材料形成的所述批次的部件的表面。该材料可以是均质材料或涂层。根据本发明,镀锌钢种既由材料钢又由材料锌组成,其中在例如由镀锌钢制成的汽车车身的切割边缘和切断点(durchschliffstellen)处可能暴露钢表面,于是根据本发明提供材料钢的清洁和脱脂。如果在本发明的范畴内提及由特定金属材料组成的部件的清洁和脱脂,则包括含有超过50原子%的所述材料的有关元素的所有材料和涂层。因此,具有镀锌层的部件在金属涂层中含有超过50原子%的锌。
13、本发明的方法不限于应用于热浸镀锌(zm)钢,因此由钢铁工业提供的常用基材,如钢,特别是冷轧钢(crs),以及电解镀锌(ze)或热镀锌(z)、合金镀锌,特别是(zf)、(za),或镀铝(az)、(as)的钢,也可以作为部件的其他成分。在本发明的方法中,轻金属如铝和镁及其合金也可以与部件的热浸镀锌(zm)钢一起处理,并在此过程中被清洁和脱脂。本发明的方法的特点正是在于它适合于为由铁、锌、铝和镁组成的常见金属材料提供高的水可润湿性,这是在这些金属表面上进行成功的腐蚀防护性预处理例如锌磷化或基于元素zr和/或ti的非晶转化涂覆的前提。
14、一个特别优选的实施方案是其中所述批次的部件除了热浸镀锌(zm)钢之外还由镀锌钢、钢和/或铝组成。本发明的方法对于为这种材料混合物提供良好的水可润湿性的适用性特别有利于在复合结构中制造和由不同半成品组装的部件。因此,根据本发明优选的方法是其中所述批次的部件是复合结构,优选为汽车车身,其由热浸镀锌(zm)钢的半成品以及由镀锌钢和铝的半成品组成,特别优选由热浸镀锌(zm)钢的半成品以及由镀锌钢、铝和钢的半成品组装而成。
15、根据本发明清洁和脱脂的部件可以是源自制造过程的所有任意成型和设计的三维结构,特别是还可以是半成品,如带材、板材、棒材、管材等,以及由前述半成品组装的复合结构。由不同材料组装的复合结构通常是裁切、变形及通过焊接、粘合和/或翻边连接的平板产品的形式。根据本发明有待成批次清洁和脱脂的部件优选选自汽车车身或其部件、热交换器、型材、管材、罐或槽。
16、如已提及的,根据本发明的用于对具有热浸镀锌(zm)钢表面的部件进行清洁和脱脂的方法用于提供水可润湿性好的金属表面,其于是突出地适合于基于基本上无机的转化涂层、特别是基于结晶磷酸盐层或基于元素zr和/或ti的氧化、氢氧化化合物的非晶薄层的随后的腐蚀防护性处理。按照预期,本发明的方法因此作为清洁和脱脂阶段运行,其中污染物如腐蚀防护性油和变形油被有效地从部件表面去除并被碱性含水清洁剂完全吸收,然后在清洁和脱脂阶段的系统槽中富集。因此,即使清洁剂中的油负荷增加,金属表面的水可润湿性也必须继续保持。为此目的,碱性含水清洁剂含有络合剂和溶解于水中的无机助剂的特殊组合,所述无机助剂由磷酸盐以及元素zn、mg和/或ca的二价金属阳离子组成,其支持清洁过程,并且特别是使热浸镀锌(zm)表面具有良好的水可润湿性并且保持。
17、关于溶解于水中的无机助剂,在本发明的范畴内重要的是,对于良好的水可润湿性,至少10.0 mmol/kg的元素b、c、n、p、s和cl以其各自最高氧化态溶解于清洁剂的水相中的氧阴离子为磷酸根离子;优选地,溶解在水中的磷酸根离子的比例为20.0 mmol/kg,但优选小于100.0 mmol/kg,特别优选小于80.0 mmol/kg。根据本发明,作为元素p以其最高氧化态溶解在水中的氧阴离子的磷酸根离子是正磷酸(h3po4)的氧阴离子。除了根据本发明所需或根据本发明优选的量的磷酸根离子之外,元素b、c、n、s和cl处于其各自最高氧化态的其他氧阴离子的量同样可以有助于水可润湿性,并因此有助于使清洁剂中的磷酸盐比例保持适度。碳酸根、硝酸根和硫酸根离子,特别是碳酸根和硝酸根离子,对此特别有效。
18、与此无关地,在批量处理多个部件时,如果磷酸盐比例低于10.0 mmol/kg,则无法确保水可润湿性好的热浸镀锌(zm)钢表面。在本发明方法的一个特定实施方案中,碱性含水清洁剂因此含有至少10.0 mmol/kg的溶解在水相中的磷酸根离子,并且另外含有至少一种溶解在水相中的选自硼酸根、碳酸根、硝酸根、硫酸根和/或氯酸根离子的氧阴离子,优选选自碳酸根、硝酸根和/或硫酸根离子,特别优选选自碳酸根和/或硝酸根离子,其量使得元素b、c、n、p、s和cl以其各自最高氧化态溶解在水相中的氧阴离子的比例总计为至少30.0mmol/kg,优选元素c、n、p和s以其各自最高氧化态溶解在水相中的氧阴离子的比例总计为至少30.0 mmol/kg,特别优选元素c、n和p以其各自最高氧化态溶解在水相中的氧阴离子的比例总计为至少30.0 mmol/kg,优选为至少50.0 mmol/kg,特别优选为至少60.0 mmol/kg。
19、关于溶解在水中的无机助剂,还应当指出,关于二价阳离子,具体地存在锌离子是必需的,并且对于热浸镀锌(zm)钢表面的良好的水可润湿性,需要2.0 mmol/kg的最小量。在此上下文中特别优选的是在碱性含水清洁剂中锌离子的比例为至少6.0 mmol/kg,优选为至少8.0 mmol/kg,特别优选为至少10.0 mmol/kg。出于经济原因,元素zn、mg和/或ca的二价阳离子的总比例应不大于100 mmol/kg,特别优选不大于50 mmol/kg,因为它与更高比例的络合剂的需求相关联。
20、具有膦酸酯基团的络合剂的存在用于使清洁剂中所含的二价金属阳离子络合,也用于使通过浸蚀过程从部件到清洁剂中吸收的金属离子络合,特别是来自由热浸镀锌(zm)钢形成的部件表面的锌离子。因此,络合剂用于稳定清洁剂并防止溶解在水中的无机助剂沉淀。在一个优选的实施方案中,碱性含水清洁剂因此含有一定量的具有至少一个膦酸酯基团的络合剂,使得该络合剂与元素zn、mg和/或ca的二价阳离子的总量的摩尔比高于0.60。出人意料地发现,相对于锌离子显著摩尔过量的具有膦酸酯基团的络合剂仍然对水可润湿性产生不利影响,因此在本发明的方法中,具有至少一个膦酸酯基团的有机络合剂与溶解在水相中的锌离子的量的摩尔比必须低于2.1,优选低于2.0,特别优选低于1.9,非常特别优选低于1.8,尤其优选低于1.7,并且另一方面,具有至少一个膦酸酯基团的有机络合剂与元素zn、mg和/或ca的二价阳离子的总量的摩尔比优选低于2.1,优选低于2.0,特别优选低于1.9,非常特别优选低于1.8,尤其优选低于1.7。
21、作为具有至少一个膦酸酯基团的有机络合剂,所有水溶性络合剂都是合适的,但该络合剂优选选自二膦酸和/或三膦酸,特别优选选自依替膦酸和/或氨基三亚甲基膦酸,尤其优选选自依替膦酸。在一个优选的实施方案中,碱性含水清洁剂中,具有至少一个膦酸酯基团的有机络合剂的比例为至少2.0 mmol/kg。只要在本发明的上下文中,活性组分或化合物的浓度以每千克的物质量给出,则是基于相应总组合物的重量的物质量。
22、总体而言,如果碱性含水清洁剂的浸蚀速率低,则有利于建立所述部件的热浸镀(zm)钢的水可润湿性好的表面,并且在根据本发明用于清洁和脱脂的方法中至少所述部件的热浸镀(zm)钢表面与清洁剂接触时,基于热浸镀(zm)表面,优选基于所述部件的所有镀锌表面,浸蚀掉不超过0.2 g/m2的锌,即从金属涂层进入清洁剂的水相中。可以通过增加选自zn、ca和/或mg的二价阳离子的比例,特别是锌离子的比例,或者通过降低络合剂的比例,特别是具有至少一个膦酸酯基团的有机络合剂的比例,来降低浸蚀速率。为了抵消不溶性金属盐的沉淀,添加不具有膦酸酯基团的络合剂对于配制非浸蚀性或仅轻微浸蚀性的清洁剂可以是可用的。特别是α-羟基羧酸如葡萄糖酸非常适合此目的。在本发明方法的一个优选实施方案中,其中基于热浸镀(zm)表面,优选基于所述部件的所有镀锌表面,浸蚀掉不超过0.2 g/m2的锌,碱性含水清洁剂因此另外含有至少一种不具有膦酸酯基团的有机络合剂,其优选选自α-羟基羧酸。还可以在对部件或部件部分进行非浸蚀性脱脂之后,通过根据本发明在分别选择和设置的工艺条件下,特别是持续时间、温度、施用类型、部件或部件部分,使部件或部件部分与分别选择的碱性含水清洁剂接触,并通过差示称重法测定重量损失来确定浸蚀速率,该重量损失于是等同于浸蚀掉的锌的量。
23、碱性含水清洁剂含有至少一种表面活性有机化合物,优选选自表面活性剂,用于有效脱脂,即去除有机污染物和技术油。在本发明意义上的表面活性剂被看作是如下的表面活性有机化合物,其为了其表面活性而由一种亲水性和至少一种亲脂性分子组分组成或者由一种亲脂性和至少一种亲水性分子组分组成,其中该表面活性有机化合物的分子量不超过2000 g/mol。
24、碱性含水清洁剂中使用的表面活性剂可以选自阴离子表面活性剂、阳离子表面活性剂、两性离子表面活性剂和非离子表面活性剂,其中通常优选使用非离子表面活性剂。作为用于对具有热浸镀锌(zm)表面的部件进行脱脂的碱性含水清洁剂的组分,特别合适的非离子表面活性剂是其hlb值(亲水亲油平衡值)为至少8、特别优选至少10、尤其优选至少12、但特别优选不大于18、尤其优选不大于16的那些。hlb值用作非离子表面活性剂关于其与水混溶性或其形成o/w乳液的性质进行分类的定量参考变量。为了进行定量,将非离子表面活性剂分解为亲脂性基团和亲水性基团。然后如下计算hlb值,并且可以在任意尺度上取0至20的值:
25、hlb = 20·(1-ml/m)
26、其中,
27、ml:非离子表面活性剂的亲脂性基团的摩尔质量,
28、m:非离子表面活性剂的摩尔质量。
29、在材料方面,优选的是在本发明方法的碱性含水清洁剂中如下的非离子表面活性剂,其选自烷氧基化烷基醇、烷氧基化脂肪胺和/或烷基聚糖苷,特别优选选自烷氧基化烷基醇和/或烷氧基化脂肪胺,尤其优选选自烷氧基化烷基醇。在这种情况下,为了消泡效果,烷氧基化烷基醇和/或烷氧基化脂肪胺优选是封端的,特别优选由烷基基团,该烷基基团又优选具有不超过8个碳原子,特别优选不超过4个碳原子。特别优选地,作为在碱性含水清洁剂中的非离子表面活性剂,使用如下的烷氧基化烷基醇和/或烷氧基化脂肪胺,其以乙氧基化和/或丙氧基化形式存在,其中环氧烷单元的数量优选总计不大于16,特别优选不大于12,尤其优选不大于10,但特别优选大于4,尤其优选大于6。
30、关于前述非离子表面活性剂的亲脂性组分,作为本发明方法的碱性含水清洁剂中的非离子表面活性剂,优选的是如下的烷氧基化烷基醇和/或烷氧基化脂肪胺,其烷基基团是饱和的,并且优选是无支链的,其中烷基基团中碳原子数优选大于6,特别优选至少10,尤其优选至少12,但优选不大于20,特别优选不大于18,尤其优选不大于16。
31、总体上表明,较长链的非离子表面活性剂非常适合于对被常规变形油和腐蚀防护性油污染的金属部件进行有效清洁和脱脂,并且是优选的,因此在本发明方法的另一个优选的实施方案中,作为碱性含水清洁剂的表面活性剂组分,优选的是如下的烷氧基化烷基醇和/或烷氧基化脂肪胺,特别是烷氧基化烷基醇,其亲脂性烷基基团具有至少10个碳原子、特别优选至少12个碳原子,其中烷基基团中的最长碳链由至少8个碳原子组成,并且实际存在12至16的hlb值。
32、烷氧基化烷基醇的优选代表例如选自:
33、四至八重乙氧基化或丙氧基化的c6-c12脂肪醇,
34、八至十二重乙氧基化的c12-c18脂肪醇,
35、六至十四重丙氧基化的c12-c18脂肪醇,
36、六至十重乙氧基化和丙氧基化的c12-c14脂肪醇,
37、其又可以以甲基、丁基或苄基封端的形式存在。
38、根据din 53 917(1981)测定的浊点是用于在碱性含水清洁剂中使用的非离子表面活性剂的另一个合适的选择标准,所述非离子表面活性剂选自烷氧基化烷基醇、烷氧基化脂肪胺和/或烷基聚糖苷,所述浊点优选高于20℃,但特别优选低于在清洁和脱脂阶段中清洁剂的施用温度,尤其优选比相应选择的施用温度低出多于5℃,但不多于10℃。
39、碱性含水清洁剂中表面活性剂、特别是非离子表面活性剂的比例优选高于0.050g/kg,特别优选高于0.100 g/kg,尤其优选高于0.200 g/kg,但表面活性剂、优选非离子表面活性剂的总比例优选不高于5.0 g/kg,特别优选不高于2.0 g/kg,在每种情况下基于所述清洁剂。
40、如已经提及的,为了提高清洁剂的稳定性并且避免难溶盐的沉淀,特别是在本发明的方法中应当实现基于元素锌的低浸蚀速率时,碱性含水清洁剂可以含有另外的不是具有至少一个膦酸酯基团的有机络合剂的其他络合剂,其优选选自α-羟基羧酸和/或选自具有至少三个羧基和至少一个仲氨基和/或叔氨基的有机化合物。为了对清洁剂中所含的二价阳离子或由清洁剂吸收的源自部件金属材料的金属离子负荷进行支持络合,在碱性含水清洁剂中不是具有至少一个膦酸酯基团的有机络合剂的络合剂的比例优选为至少2.0mmol/kg,特别优选至少4.0 mmol/kg,非常特别优选至少5.0 mmol/kg,但出于经济原因优选不超过20.0 mmol/kg,特别优选不超过10.0 mmol/kg。
41、特别有利于配制轻微浸蚀性清洁浴的α-羟基羧酸的合适并因此优选的代表是乙醇酸、乳酸、酒石酸、柠檬酸、苹果酸、醛糖二酸、醛糖酸和/或葡庚糖酸,其中特别优选在碱性含水清洁剂中额外包含至少一种醛糖酸,尤其优选葡萄糖酸和/或葡庚糖酸,非常特别优选葡萄糖酸。
42、具有至少三个羧基和至少一个仲氨基和/或叔氨基的有机络合剂的合适并因此优选的代表是β-丙氨酸二乙酸、n-(1-羧乙基)亚氨基二乙酸、亚氨基二琥珀酸、二亚乙基三胺五乙酸、乙二胺四乙酸、次氮基三乙酸,特别优选亚氨基二琥珀酸。
43、在本发明的方法中,碱性含水清洁剂的ph值为至少9.50,优选至少10.00,以获得良好的脱脂性能。然而,对锌-镁涂层仅轻微至中度的浸蚀可以有利于保持(zm)基材良好的腐蚀防护性能,因此碱性含水清洁剂的ph值优选小于12.50,特别优选小于12.00,非常特别优选小于11.50。根据本发明,碱性含水清洁剂的ph值对应于在碱性含水清洁剂中在20℃的温度下借助对ph敏感的玻璃电极在相对于乙酸/乙酸盐(ph=4.0)和硼酸/硼酸盐(ph=9.0)的技术缓冲溶液进行两点校准后测量的水合氢离子活性的负常用对数。
44、优选地,碱性含水清洁剂被赋予特定的缓冲能力,使得其在本发明的方法中在诸点处的总碱度为至少3.0,特别优选至少6.0,非常特别优选至少8.0,但优选总碱度不超过30.0,特别优选不超过20.0,尤其优选不超过15.0。总碱度对应于在20℃的温度下,在指示剂溴甲酚绿(转变点:ph 3.6)存在下,用50 ml去离子水(κ<1 µscm-1)稀释的2 ml碱性含水清洁剂样品体积滴定后,0.1 n盐酸以毫升计的消耗量。
45、为了调节碱性含水清洁剂的碱度,可以使用现有技术中已知的所有助洗剂,其是碱性反应化合物或此类化合物的混合物。特别合适且既定的助洗剂是碱性反应的无机化合物,它们在本发明的范畴内是优选的,特别优选选自水溶性氢氧化物、碳酸盐、硼酸盐、硅酸盐和/或磷酸盐,其中又优选含有水溶性氢氧化物、碳酸盐和/或磷酸盐,其中特别是后者,如已详细解释的,作为无机助剂,对于提供水可润湿性好的热浸镀锌(zm)表面也是必不可少的。在这方面,使用正磷酸盐作为助洗剂物质来建立碱度也是相当有利的,并且根据本发明是优选的。除了正磷酸盐之外,其他合适的基于磷酸盐的碱性助洗剂是焦磷酸盐和/或三聚磷酸盐。合适的基于碳酸盐的助洗剂是碱金属碳酸盐,优选碳酸钾,并且在氢氧化物的情况下,优选选自氢氧化钾的碱金属氢氧化物与磷酸的混合物是优选的碱性助洗剂/助洗剂体系。
46、在一个优选的实施方案中,碱性含水清洁剂在不使用硅酸盐或硼酸盐的情况下配制,因此清洁剂中优选含有少于100 mg/kg、特别优选少于20 mg/kg、非常特别优选少于5mg/kg的硅酸盐和/或硼酸盐,以sio4或bo3计算,并且基于所述清洁剂。
47、由于对清洁和脱脂有效的ph范围和优选使用的碱性助洗剂物质,通常设定高于1.0且低于10.0的自由碱度,其同样是优选的。特别优选地,自由碱度为至少2.0,特别优选不超过7.0,尤其优选不超过5.0。自由碱度对应于在20℃的温度下,用50 ml去离子水(κ<1µscm-1)稀释的2 ml碱性含水清洁剂样品体积滴定至ph值8.5时,0.1 n盐酸以毫升计的消耗量。
48、如开头所解释的,所述用于清洁和脱脂的方法主要用于去除污染物,特别是技术油,并提供水可润湿性的热浸镀锌(zm)表面。关于热浸镀锌(zm)表面,同样重要的是,在清洁和脱脂阶段之后保持该涂层的固有良好的腐蚀防护性能,并且不发生实质性变化。因此有利的是,在本发明的方法中注意确保在(zm)表面上既不形成无机钝化层,其不是天然的,即仅由基材的金属元素形成的钝化,也不形成具有外来元素的金属涂层,其中术语“外来元素”指不是(zm)涂层的合金成分的金属和半金属。在此上下文中优选的是,选自元素bi、ni、co或cu的化合物、优选选自具有比铁更正的标准还原电位的金属元素的化合物的元素的水溶性化合物的相应比例在每种情况下小于20 mg/kg,优选小于10 mg/kg,特别优选小于5.0mg/kg,尤其优选小于1.0 mg/kg,在每种情况下以相应元素的比例计算,并且基于所述清洁剂。标准还原电位是相对于标准氢电极h2/h+(ph=0)在金属离子活度为1 mol/l和20℃下测定的电化学半电池me/men+的还原电位。
49、如果还需要全面避免在部件的热浸镀锌(zm)表面上形成含铁的碱性钝化层,例如因为不期望改善腐蚀防护,并因此不应将资源用于这种钝化,则进一步有利的是,碱性含水清洁剂中铁(iii)离子的比例基于所述清洁剂小于50 mg/kg,优选小于20 mg/kg,特别优选小于10 mg/kg。为了改善清洁性能,特别是部件的热浸镀锌(zm)钢表面的水可润湿性,铁(iii)或一般而言铁离子在碱性含水清洁剂中的存在既不是必需的,也没有益处,因此可以省略。
50、在(准)连续操作期间,即在以工艺经济上可接受的时间顺序处理一批次多个部件时,被碱性含水清洁剂吸收的污染物在清洁和/或脱脂阶段的系统槽中富集,并且取决于部件的污染程度、新鲜清洁剂组分的进料和清洁剂的排出,例如由于部件造成的带出,在系统槽中形成设备特定的稳态量的污染物,特别是变形油和腐蚀防护性油。如已解释的,系统槽是其中容纳有用于清洁和脱脂目的的与部件表面接触的碱性含水清洁剂的容器。据发现,在本发明的方法中热浸镀(zm)表面的良好的水可润湿性以及与此相关的在下游方法步骤中光学和质量上令人满意的腐蚀防护令人惊讶地也得以保持,即使如下量的非极性烃类在清洁的系统槽中富集,该量尽管继续具有良好的脱脂性能,但通常损害完全的水可润湿性,并因此被归类为临界的。于是特别体现出本发明方法的工艺经济潜力,当其以如下方式操作时,非极性烃类已经在碱性含水清洁剂中显著富集。这意味着,与常规清洁方法相比,在本发明方法的(准)连续执行中,用于对储存在系统槽中的清洁剂进行浴维护或备料的间隔可以更大的时间间距相继地进行,和/或可以减少新鲜调制的清洁剂和/或清洁剂组分的进料,无需承受性能损失。具体地,在此上下文中,因此根据本发明优选的是,由部件表面清洁掉的变形油和腐蚀防护性油供应的非极性烃类在碱性含水清洁剂中的比例,由于多个部件的批量处理,已为至少0.2 kg/m3,特别优选已为至少0.5 kg/m3,尤其优选已为至少1.0 kg/m3。碱性含水清洁剂中非极性烃类的比例可以在用盐酸(甲基橙转变点)调节的脱脂浴样品中测定,其中添加有等分部分(1/10)的氯化钠和等分部分(1/4)的乙醇。从该制备的脱脂浴样品中,用等分部分(1/1)的石油醚通过振摇萃取该部分的烃类。在相分离之后,替代性地通过依次添加乙醇导致,将石油醚相与硅胶混合以分离极性有机成分,如脂肪酸、酸酯和非离子表面活性剂。过滤后,可以在蒸馏掉石油醚后通过重量分析法测定非极性烃类的比例。
51、前述对水可润湿性临界的量的非极性烃类仅在特定数量的部件通过之后才达到。在此上下文中,因此优选的是,所述批次的部件包括至少如下数量的部件,其由部件的金属材料形成的总表面积大于以下项:
52、
53、vb:碱性含水清洁剂的体积,以m3计,
54、kwcrit:非极性烃类在碱性含水清洁剂中的通常临界量或根据本发明优选的最小量,以kg/m3计,为0.2 kg/m3,特别优选为0.5 kg/m3,非常特别优选为1.0 kg/m3,
55、mtoc:在与碱性含水清洁剂接触后,在部件的由金属材料形成的表面上基于面积的碳含量变化,以kg/m2计。
56、在部件的由金属材料形成的表面上残留的碳的层沉积物可以通过热解分解来测定。为此目的,将每种金属材料的具有限定面积的代表性部件部分在氧气气氛中加热至550℃的基材温度(pmt),并且借助于红外传感器定量测定释放的二氧化碳的量作为碳的量,例如借助于分析设备leco® rc-412多相碳测定仪(leco corp.)。然后可以紧在清洁和脱脂之前立即和在已进行清洁和脱脂之后第一次用去离子水(κ<1 µscm-1)冲洗之后立即测定每种金属材料基于面积的碳含量变化,并且可以根据相应材料的特定面积分数针对整个部件进行计算。
57、在本发明方法的一个优选实施方案中,紧在实施清洁和脱脂阶段之后立即,即紧在最后一次使部件与碱性含水清洁剂接触和第一次用去离子水(κ<1 µscm-1)冲洗之后立即,在所述批次的部件的由金属材料形成的表面上残留小于0.20 g/m2、特别优选小于0.10g/m2的碳沉积物,而所述批次的部件的由金属材料形成的表面在此之前,即在实施本发明的方法之前,即紧在第一次与碱性含水清洁剂接触之前立即,优选具有至少0.50 g/m2的碳沉积物,其源自已述的有机污染物,特别是变形油和腐蚀防护性油。
58、在本发明的方法中,优选在至少30℃、特别优选至少40℃、但优选低于60℃的温度下,施用及因此接触碱性含水清洁剂。在这种情况下,碱性含水清洁剂可以通过现有技术中既定的施用类型与所述批次的部件接触。尤其是包括浸渍、冲洗、喷涂和/或雾化,其中将所述批次的部件浸入含有相应碱性含水清洁剂的清洁和脱脂阶段的系统槽中,和/或通过喷涂储存在系统槽中的清洁剂来进行。
59、在另一方面,本发明涉及特别适合于本发明的清洁方法的、ph值为9.50至12.50的碱性含水组合物,其含有
60、(a)总计至少30.0 mmol/kg、优选总计至少50.0 mmol/kg、特别优选总计至少60.0mmol/kg的溶解在水相中的碳酸根离子、硝酸根离子和/或磷酸根离子,其中含有至少10.0mmol/kg、优选至少20.0 mmol/kg、但少于100.0 mmol/kg、优选少于80.0 mmol/kg的磷酸根离子,
61、(b)至少6.0 mmol/kg、优选至少8.0 mmol/kg、特别优选至少10.0 mmol/kg的溶解在水相中的锌离子,
62、(c)总计至少1.0 mmol/kg的选自二膦酸和/或三膦酸、优选选自依替膦酸和/或氨基三亚甲基膦酸的有机络合剂,其中选自二膦酸和/或三膦酸的有机络合剂与溶解在水相中的锌离子的摩尔比小于2.1,优选小于2.0,但优选大于0.60,和
63、(d)至少一种表面活性有机化合物。
64、关于根据本发明的碱性含水组合物,就各组分而言,只要与本文已阐述的根据本发明的碱性含水组合物的实施方案相容,以及关于其他物理化学性质,使用关于本发明用于清洁和脱脂的方法中的碱性含水清洁剂也适用的同样的优选实施方案。这特别适用于合适且优选的表面活性有机化合物、ph值、碱度、所使用的碱性助洗剂,以及具有比铁更正的标准还原电位的干扰金属离子、铁(iii)离子的上限,或不期望的碱性助洗剂如硼酸盐和硅酸盐的上限。
65、根据本发明用于清洁和脱脂的方法用于对成批次的部件可靠地去除污染物,并提供水可润湿性好的金属表面,特别是热浸镀锌(zm)钢表面,该表面又突出地适合于腐蚀防护性预处理。对金属表面、至少热浸镀锌(zm)钢表面的这种腐蚀防护性预处理可以是常规的锌磷化,或基于元素zr和/或ti的转化处理,在此过程中形成薄的非晶氧化物/氢氧化物层。对于这两种腐蚀防护性预处理,本发明的方法提供如下优点,由于良好的水可润湿性,可以获得极其均匀、无缺陷的转化涂层,这是良好腐蚀防护和光学均匀涂层构建的先决条件。在另一方面,本发明涉及如下方法,其中在与碱性含水清洁剂接触之后立即,但其中间有冲洗步骤,通过与酸性含水组合物接触来进行转化处理,其用于锌磷化,或用于基于元素zr和/或ti的转化处理。在此上下文中,冲洗步骤主要、优选仅用于去除来自清洁和脱脂阶段的附着在部件上的湿膜,并由此完全或部分地去除可溶性残留物、颗粒和碱性含水清洁剂的活性组分,否则这些会附着在部件上被带至转化处理阶段中。
66、在本发明方法的一个优选实施方案中,其涉及成批次的部件的脱脂和清洁以及锌磷化(下文中称为“根据本发明的锌磷化”),至少部分具有热浸镀锌(zm)钢表面的部件各自经历以下相继的方法步骤i)至iii):
67、i) 根据前述用于清洁和脱脂的本发明方法进行清洁和任选地脱脂;
68、ii) 通过与ph值为2.5至4.0的酸性含水组合物接触进行转化处理,其含有
69、0.2至3.0 g/kg的锌离子,
70、5.0至30.0 g/kg的磷酸根离子,及
71、优选一定量的游离氟化物;和
72、iii) 使涂料体系沉积,优选通过与有机粘合剂的水性分散体接触,其中所述涂料体系优选为浸渍涂料,尤其优选为电泳浸渍涂料(“涂覆阶段”)。
73、在本发明方法的一个替代性的优选实施方案中,其涉及成批次的部件的脱脂和清洁以及腐蚀防护性转化处理(下文中称为“根据本发明的zr/ti转化处理”),至少部分具有热浸镀锌(zm)钢表面的部件各自经历以下相继的方法步骤i)至iii):
74、i) 根据前述用于清洁和脱脂的本发明方法进行清洁和任选地脱脂(“清洁和脱脂阶段”);
75、ii) 通过与ph值为2.50至5.20的酸性含水组合物接触进行转化处理,其含有至少0.05 mmol/kg的元素zr和/或ti的溶解于水中的化合物以及优选一定量的游离氟化物(“转化阶段”);和
76、iv) 使涂料体系沉积,优选通过与有机粘合剂的水性分散体接触,其中所述涂料体系优选为浸渍涂料,尤其优选为电泳浸渍涂料(“涂覆阶段”)。
77、在方法步骤ii)中,根据本发明的zr/ti转化处理优选用含有至少1.00 mmol/kg游离氟化物的酸性含水组合物进行,以进一步改善热浸镀锌(zm)表面上的涂层附着力。然而,由于本发明的方法与其他金属材料、特别是钢的相容性原因,优选的是,方法步骤ii)中的酸性含水组合物中游离氟化物的比例小于7.50 mmol/kg,特别优选小于6.00 mmol/kg,非常特别优选小于5.00 mmol/kg,尤其优选小于4.00 mmol/kg。根据本发明的预处理各个阶段中的游离氟化物的量可以在用含氟化物的缓冲液校准后,无ph缓冲,在20℃下借助氟化物敏感的测量电极在相应提供的溶液中,通过电位测定法测定。元素zr、ti和/或si、优选元素zr和/或ti、特别优选元素zr的水溶性配合氟化物,和/或氢氟酸、氟化氢铵和/或水溶性碱金属氟化物,适合作为酸性含水组合物的游离氟化物的来源。
78、关于根据本发明的zr/ti转化处理的方法步骤ii)中酸性含水组合物的ph值,首先应注意确保元素zr和/或ti的溶解在水中的化合物不会由于水解而形成不再可用于形成转化层的盐水。同时,对于常见金属材料的浸蚀速率应足够高,以形成均匀密封的转化层,这特别适用于基材热浸镀锌(zm)钢。因此,根据本发明优选的是,酸性含水组合物的ph值不高于5.20,并且ph值优选小于5.10,特别优选小于5.00,非常特别优选小于4.90,尤其优选低于4.80。同时,增加的浸蚀和快速的层形成动力学可能不利于形成合适的转化涂层。特别是在热浸镀锌(zm)钢上,在较低的ph范围内,实现基于元素zr和/或ti的高层重量,其又不太致密,并且在低ph值下本身倾向于腐蚀,因此在转化涂层中可能形成点缺陷。根据本发明,因此优选的是,酸性含水组合物的ph值大于3.00,特别优选大于3.50,非常特别优选大于4.00。在根据本发明的zr/ti转化处理的上下文中,酸性含水组合物的ph值对应于在酸性含水组合物中在20℃的温度下借助对ph敏感的玻璃电极在相对于乙酸/乙酸盐(ph=4.0)和磷酸盐(ph=7.0)的技术缓冲溶液进行两点校准后测量的水合氢离子活性的负常用对数。
79、在根据本发明的zr/ti转化处理的转化阶段中,需要形成尽可能均匀且致密的基于元素zr和/或ti、优选元素zr的氧化物/氢氧化物化合物的转化涂层。因此,在一个优选的实施方案中,进行接触的持续时间至少使得在热浸镀锌(zm)钢表面上产生至少20 mg/m2、特别优选至少40 mg/m2的层沉积物,但接触优选不持续过久以至于产生超过300 mg/m2、特别优选超过200 mg/m2、非常特别优选超过120 mg/m2、尤其优选超过80 mg/m2的层沉积物,在每种情况下基于热浸镀锌(zm)表面上的元素zr和/或ti。层沉积物可以借助x射线荧光分析(xrf)测定。优选的层沉积物所需的处理时间,即在10至60℃的优选温度下与酸性含水组合物接触的持续时间,应为10秒至300秒。为了确保这一点,根据本发明的zr/ti转化处理是优选的,其中在方法步骤ii)的酸性含水组合物中,元素zr和/或ti的溶解在水中的化合物的比例优选为至少0.10 mmol/kg,特别优选为至少0.30 mmol/kg,尤其优选为至少0.40mmol/kg。出于工艺经济原因,元素zr和/或ti的溶解在水中的化合物的含量优选应低于5.0mmol/kg,特别优选低于3.0 mmol/kg,非常特别优选低于2.0 mmol/kg,基于元素zr和/或ti。
80、在根据本发明的zr/ti转化处理的转化阶段中,应产生基于元素zr和/或ti、优选元素zr的非晶氧化物/氢氧化物涂层,并且因此包含元素zr和/或ti的溶解在水中的化合物。术语“溶解在水中”包括分子溶解的物种和化合物,其在水溶液中解离并形成水合离子。这些化合物的典型代表是硫酸氧钛(tio(so4))、硝酸氧钛(tio(no3)2)和/或六氟钛酸(h2tif6)及其盐或碳酸锆铵((nh4)2zro(co3)2)和/或六氟锆酸(h2zrf6)及其盐。转化阶段中溶解在水中的化合物优选选自元素zr和/或ti的氟酸和/或氟配合物及其水溶性盐。基于元素zr的氟酸和/或氟配合物的转化层形成,在特定程度上是优选的,因为这种转化层提供改善的涂层附着力。
81、为了修复在方法步骤ii)中在镀锌钢表面上、特别是在热浸镀锌(zm)钢表面上生长的转化涂层中的点缺陷,其中发生总体上快速的层形成,存在铜离子可以是有利的,其在点缺陷中的局部置换沉淀提供改善的腐蚀防护。因此,优选的是,转化阶段的酸性含水组合物另外含有溶解在水中的铜离子,优选至少0.05 mmol/kg,但优选又小于4.0 mmol/kg,特别优选小于2.0 mmol/kg的溶解在水中的铜离子。溶解在水中的铜离子的合适来源是水溶性盐,如硝酸铜(cu(no3)2)、硫酸铜(cuso4)和乙酸铜(cu(ch3coo)2)。
82、在根据本发明的zr/ti转化处理的上下文中,可以包含表面处理领域技术人员已知的其他添加剂,如加速剂如硝酸根离子、亚硝酸根离子、硝基胍、n-甲基吗啉-n-氧化物、游离或结合形式的过氧化氢、游离或结合形式的羟胺,还原糖,和/或润湿剂如非离子表面活性剂,和/或聚合物如聚酰胺胺,和/或元素mg、ca、al、si、sn、bi和/或mo的阳离子/化合物,以改善层形成动力学、润湿性和腐蚀防护性能。然而,对于节约资源的方法并出于经济原因,在很大程度上可以省略掉有机硅化合物。在根据本发明的zr/ti转化处理的一个优选实施方案中,转化阶段中的酸性含水组合物因此基本上不含可水解的有机硅烷/硅氧烷,并且优选含有少于10 mg/kg的可水解的有机硅烷/硅氧烷,以si(och2ch3)4计算。
83、在根据本发明的转化处理和根据本发明的锌磷化的转化阶段中,酸性含水组合物的施用及因此接触优选在至少30℃、特别优选至少40℃、但优选低于60℃的温度下进行。转化阶段的酸性含水组合物可以借助现有技术中既定的施用类型与所述批次的部件接触。尤其是包括浸渍、冲洗、喷涂和/或雾化,其中优选的是,在浸渍和/或喷涂法中施用,并且特别是将所述批次的部件浸入含有相应的酸性含水组合物的系统槽中。
84、在根据本发明的锌磷化或根据本发明的zr/ti转化处理的涂覆阶段中,至少由热浸镀锌(zm)钢形成并在相应方法步骤ii)中经腐蚀防护性预处理的部件表面,优选所有由金属材料形成的表面,提供有第一涂料体系,优选通过使部件或至少所述经腐蚀防护性预处理的热浸镀锌(zm)钢的表面与含有有机粘合剂的水性分散体接触来实现。因此,涂料体系的沉积优选直接从水相作为在所述部件表面上沉淀的水性分散体的有机粘合剂的涂层进行,其通常经受后期热处理以成膜和固化。涂覆阶段中的涂覆优选作为浸渍涂覆,尤其优选作为电泳浸渍涂覆,又优选作为阴极电泳浸渍涂覆进行。为此目的,水性分散体的有机粘合剂优选基于胺改性的成膜聚环氧化物,其优选额外包含具有封闭和/或未封闭异氰酸酯基团的有机化合物作为固化剂。无机颜料通常也是水性分散体的成分,并且是用于改善腐蚀防护的优选添加剂。在含有粘合剂的分散体的水相中,优选还含有少量溶解或分散在水中的元素钇和/或铋的化合物,其对交联和成膜具有积极影响。涂覆阶段中水性分散体的优选ph值为5.0至6.0,特别优选为5.4至5.8。根据本发明,在涂覆阶段的上下文中,ph值对应于在20℃的温度下借助对ph敏感的玻璃电极在相对于乙酸/乙酸盐(ph = 4.0)和硼酸/硼酸盐(ph = 9.0)的技术缓冲溶液进行两点校准后,在用去离子水(κ<1 µscm-1)稀释10倍的水性分散体中测量的水合氢离子活性的负常用对数。
85、施用及由此使部件或至少所述经腐蚀防护性预处理的热浸镀锌(zm)钢的表面与水性分散体接触,优选在至少30℃、特别优选至少40℃、但优选低于60℃的温度下进行。涂覆阶段的水性分散体可以借助现有技术中既定的施用类型与所述批次的部件接触。尤其是包括浸渍、喷淋(beschwallen)和辊涂,其中优选的是,在浸渍法中施用,并且特别是将所述批次的部件浸入含有相应有机粘合剂的水性分散体的系统槽中,并且在浸渍涂覆的情况下已由涂料体系的类型预先确定。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com