
一种非充气轮胎用钢丝生产工艺及非充气轮胎钢丝的选材方法与流程
本发明属于金属制品加工,尤其涉及一种非充气轮胎用钢丝生产工艺及非充气轮胎钢丝的选材方法。
背景技术:
1、非充气轮胎无需充气,依靠自身结构支撑载荷,具有免维护、防刺穿、安全性高等优点,在乘用车、载重车、工程机械、特种车辆等领域得到日益广泛的应用。非充气轮胎内部结构中需要钢丝作为骨架材料以提供支撑和增强作用。
2、在传统充气轮胎领域,钢丝已有成熟应用,例如钢帘线用于带束层和胎体层,胎圈钢丝用于胎圈部位。但在非充气轮胎领域,钢丝的应用路径尚不明确。非充气轮胎的结构和工作原理与充气轮胎存在本质区别,其对钢丝的性能要求也与充气轮胎不同。非充气轮胎的骨架材料需要在弯曲刚度方面满足特定的要求,以实现良好的支撑性能、变形特性和疲劳耐久性。
3、非充气轮胎因车型和使用工况不同,对钢丝的弯曲刚度需求也存在差异。轻载车辆需要钢丝具备相对较低的弯曲刚度,以保障柔顺性和舒适性;载重车和工程车需要钢丝具备中等弯曲刚度,兼顾支撑力与柔韧性;重载和特种车辆则需要钢丝具备较高的弯曲刚度,以提供强大的支撑能力。然而,现有技术中并未提出以弯曲刚度为指标,为非充气轮胎提供系统化的钢丝选材方案。
技术实现思路
1、本发明目的在于提供一种非充气轮胎用钢丝生产工艺及非充气轮胎钢丝的选材方法,以弯曲刚度作为钢丝性能的区分标准,为非充气轮胎提供弯曲刚度范围明确、可满足不同非充气轮胎类型需求的新型材料选择。
2、为实现上述目的,本发明提供如下技术方案:
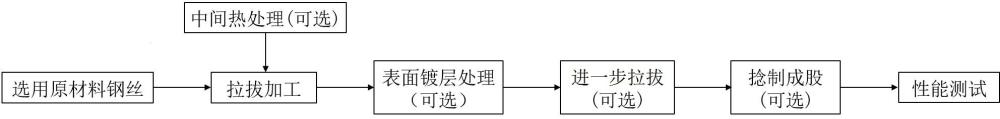
3、一种非充气轮胎用钢丝生产工艺,包括如下步骤:
4、步骤1、根据目标弯曲刚度需求选择盘条作为钢丝原料,钢丝原料包括但不限于碳钢盘条或合金钢盘条,盘条优选φ5.5mm。
5、步骤2、对钢丝原料进行拉拔加工,通过5~15道次拉拔将钢丝加工至所需直径;拉拔加工过程中进行中间一次热处理,热处理包含六个加热区,各区加热温度均为900~1100℃,以消除加工硬化、调节钢丝的力学性能。通过控制拉拔道次、调整压缩比及热处理工艺参数,可调节钢丝的弯曲刚度。
6、步骤3:对钢丝进行表面镀层处理,镀层包括但不限于黄铜镀层、青铜镀层、锌镀层或黄铜锌复合镀层。
7、步骤4:将表面处理后的钢丝放在含有润滑液的设备中进行19~27道次进一步拉拔,从而进一步减小钢丝直径至目标值,以增强钢丝与橡胶之间的粘合性能。
8、步骤5:将进一步拉拔后的多根钢丝通过捻股机进行捻制,形成钢帘线结构或并股结构,捻制过程中通过控制捻距和捻向,可进一步调节钢丝的整体弯曲刚度,其中捻距为5~60mm。
9、在上述生产工艺中,可根据目标弯曲刚度范围,选择是否进行步骤3的表面镀层处理、步骤4的进一步拉拔以及步骤五的捻制。例如,当目标钢丝为单根结构时,可省略步骤5的捻制工序;当目标钢丝无需镀层时,可省略步骤3的镀层处理工序。
10、一种非充气轮胎钢丝的选材方法,对上述的生产工艺生产的成品钢丝,选取3~5个试样进行测试进行包含弯曲刚度的性能测试并分类,判断其弯曲刚度落入哪种非充气轮胎的目标范围。
11、优选地,采用泰伯勒刚度仪进行性能测试,测试条件为:试样测试长度75mm,弯曲角度左右各15°,每个试样重复测试后取平均值,测试在常温环境下进行。
12、优选地,根据弯曲刚度的不同,将钢丝分为以下三种类型:
13、第一类钢丝:弯曲刚度范围为50~400t.s.u,则判断该类钢丝适用于载重为200~600kg的轻载非充气轮胎。
14、第二类钢丝:弯曲刚度范围为400~1000t.s.u,则判断该类钢丝适用于载重为600~3000kg的载重车非充气轮胎或工程车非充气轮胎。
15、第三类钢丝:弯曲刚度范围为>1000t.s.u,则判断该类钢丝适用于载重为>3000kg的重载非充气轮胎或特种车辆非充气轮胎。
16、本发明的有益效果:
17、本发明的非充气轮胎用钢丝生产工艺,通过控制拉拔道次、调整压缩比及热处理工艺参数,可调节钢丝的弯曲刚度,从而满足不同类型非充气轮胎的使用需求。
18、本发明的非充气轮胎用钢丝生产工艺,以弯曲刚度作为钢丝性能的区分标准,不限定钢丝的具体类型、材质或结构,只要其弯曲刚度落入对应范围即可用于相应类型的非充气轮胎,为钢丝材料在非充气轮胎领域的应用建立了全新的技术框架。
19、本发明的非充气轮胎用钢丝生产工艺,通过泰伯勒刚度仪测试的弯曲刚度这一可量化、可验证的客观指标进行区分,三类钢丝分别对应不同的弯曲刚度范围,覆盖了从低刚度到高刚度的全部非充气轮胎需求场景,适用于乘用车、载重车、工程车、重载特种车等多种非充气轮胎类型。
1.一种非充气轮胎用钢丝生产工艺,其特征在于,包括如下步骤:
2.如权利要求1所述的一种非充气轮胎用钢丝生产工艺,其特征在于:所述步骤2中,拉拔加工过程中进行中间一次热处理,热处理包含六个加热区,各区加热温度均为900~1100℃。
3.如权利要求2所述的一种非充气轮胎用钢丝生产工艺,其特征在于:所述步骤2后,还包括步骤3:对钢丝进行表面镀层处理,镀层为黄铜镀层、青铜镀层、锌镀层或黄铜锌复合镀层。
4.如权利要求4所述的一种非充气轮胎用钢丝生产工艺,其特征在于:所述步骤3后,还包括步骤4:将表面处理后的钢丝放在含有润滑液的设备中进行5~15道次进一步拉拔。
5.如权利要求5所述的一种非充气轮胎用钢丝生产工艺,其特征在于:所述步骤4后,还包括步骤5:将进一步拉拔后的多根钢丝通过捻股机进行捻制,形成钢帘线结构或并股结构,捻制过程中通过控制捻距和捻向,其中捻距为5~60mm。
6.一种非充气轮胎钢丝的选材方法,对使用权利要求1-6中任一项所述的生产工艺生产的成品钢丝,选取3~5个试样进行测试进行包含弯曲刚度的性能测试并分类,判断其弯曲刚度落入哪种非充气轮胎的目标范围。
7.如权利要求7所述的一种非充气轮胎钢丝的选材方法,其特征在于:采用泰伯勒刚度仪进行性能测试,测试条件为:试样测试长度75mm,弯曲角度左右各15°,每个试样重复测试后取平均值,测试在常温环境下进行。
8.如权利要求7或8所述的一种非充气轮胎钢丝的选材方法,其特征在于:根据弯曲刚度的不同,将钢丝分为以下三种类型:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com