
一种大直径双板叠焊试压工装及其组焊工艺的制作方法
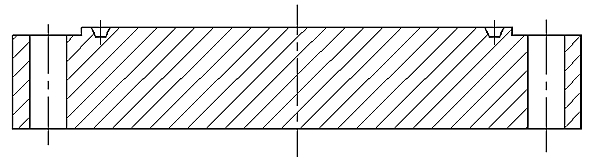
本发明涉及高压容器制造,具体涉及一种大直径双板叠焊试压工装及其组焊工艺。
背景技术:
1、在石油化工、煤化工等领域的核心承压设备中,高压容器本体上设置有大量的大直径管口,用于介质进出、人孔检修及仪表接管。设备制造完成后,按照规范要求,需对容器及各管口连接部位进行耐压试验,以检验焊缝、法兰、接管根部等位置的密封性能与结构承压可靠性。目前,针对设备法兰或未配对应法兰的管口,通常采用试压盲板进行封堵。随着容器设计压力的提升及管口的大型化(外径达到2000mm以上,厚度达到230mm以上),封堵用试压盲板的结构设计面临了极大的挑战。
2、现有技术中,单板试压盲板是最常见的方案,但当厚度过大时,直接采购单块厚板甚至锻件进行加工,不仅材料采购困难,且成本极高。为此,现有技术中出现了多种改进方案,例如,公开号为cn112696554a的中国专利文献公开了一种大直径管道试压封堵盲板,其采用单层圆形钢板并在其外侧满铺焊接钢板条构成的钢格栅板作为加劲肋。然而,该方案中加劲肋的角焊缝焊接热输入量大,极易导致盲板产生不可控的焊接翘曲变形,使得密封面平面度超标,无法满足超大直径、超厚工况下的密封性能需求;同时,其单层钢板厚度依然受限于钢厂供货能力,无法彻底解决超厚板的采购难题。
3、又如,公开号为cn121474436a的中国专利文献公开了一种管道试压盲板加固施工方法,其将待加固的第一盲板和第二盲板的密封工作面相对贴合,通过螺栓固定后,在非工作面焊接加固构件,待焊接完成后再拆卸螺栓将两盲板分离,最终得到带有加劲肋的单层试压加固盲板。该方案虽然利用另一块盲板作为焊接时的反变形工装,在一定程度上缓解了焊接变形,但该方案本质上仍属于“分离式”的临时支撑工艺,焊后分离的盲板在结构上依然是单层板,其内部无连续连接,导致在承受高压试验时,盲板中心区域极易发生不可逆的鼓包变形;且双板贴合分离的工艺流程复杂,依然没有解决单层盲板厚度过大导致采购困难及成本高昂的根本问题。
4、此外,一些现有技术(如公开号为cn103574215a的pe管道试压盲板)通常针对小直径管口,通过螺栓组配的方式密封,该类盲板结构简单,但不具备超大直径管口的承压能力;而公开号为cn108548725a的试压方法中则采用单层实心封头直接焊接于接管上,仅适用于小直径(内径≤300mm)接管,对于超大直径管口,由于厚度和成本限制,该方法同样无法适用。
5、因此,在满足大直径(≥2000mm)、高压(≥15mpa)工况的前提下,如何克服现有技术中单板厚度受限、加筋结构易变形、临时贴合分离工艺复杂且刚度不足的技术偏见,提供一种既能利用普通钢板替代锻件以大幅降低成本,又能通过特定结构及组焊工艺严格控制变形并保证密封面平面度的大直径双板叠焊试压工装及其组焊工艺,成为了本领域亟待解决的技术问题。
技术实现思路
1、本发明公开了一种大直径双板叠焊试压工装及其组焊工艺,以解决现有技术中高压容器大直径管口试压时,单层厚板或锻件采购困难、成本极高,单板加筋结构焊接变形大导致密封面平面度超标,以及采用双板临时贴合分离工艺导致焊后单板刚度不足、无法重复使用且制作流程繁琐的技术问题。
2、本发明的目的可以通过以下技术方案实现:
3、一种大直径双板叠焊试压工装,包括相互贴合且永久连接的第一圆板和第二圆板;
4、所述第一圆板和第二圆板的外圆周部位通过环向u型焊接接头全焊透连接,所述环向u型焊接接头的焊缝深度为工装总厚度的1/4~1/3;
5、所述第一圆板为试验介质接触侧,其表面为密封面且不开设塞焊孔;
6、所述第二圆板为非试验介质接触侧,其上开设有若干个贯穿其厚度的圆形塞焊孔,相邻两塞焊孔的中心间距不小于所述塞焊孔孔径的4倍;
7、所述塞焊孔内填充有焊接金属,且所述塞焊孔的填焊高度,当母材厚度≤16mm时与母材齐平,当母材厚度>16mm时不小于母材厚度的一半且不小于16mm;
8、所述第二圆板上还设有贯穿其厚度且连通至外界的排气孔,所述排气孔设置于最外圈塞焊孔与环向u型焊接接头之间的非受力区域;
9、所述第一圆板和第二圆板之间的装配间隙≤0.2mm,且所述工装外径方向和厚度方向均预留有加工余量,经过整体消应力热处理后,上下表面的平面度误差≤0.1mm。
10、优选地,所述环向u型焊接接头的r角为10mm~w/2,焊缝宽度w为30~34mm;所述排气孔的数量为2个,孔径均为φ10。本方案中,环向u型接头的深度、r角和宽度限定是经过强度计算的,旨在保证其能够承受双板在高压下分离的剪切力;而排气孔的数量和特定孔径设计,使其能够在排气的过程中维持板间压力平衡,且不会因孔径过大而削弱板体强度。
11、优选地,所述塞焊孔的孔径参考以下原则确定:最小直径为开孔板厚度加8mm,最大直径为最小直径加3mm或开孔板厚度的2.25倍(取较大者),且所述塞焊孔的数量、孔径及位置通过剪力计算确定。本方案中,通过特定的孔径控制规则并结合剪力计算,使得塞焊孔不仅能获得足够的填焊空间以保证焊缝致密、无气孔、无夹渣,而且能够精准分布载荷,防止因孔距过密或孔径过大导致焊缝区域应力集中,进一步保证了双板叠焊工装在高负荷下的整体承载可靠性。
12、优选地,所述第一圆板和第二圆板的外径均≥2000mm,单板厚度均≥115mm,且双板叠焊后的总厚度≥230mm。本方案中,采用双板叠焊结构巧妙利用两块较薄的轧制板替代了原本难以采购的单层超厚板或锻件,极大地突破了原材料的采购瓶颈,显著降低了制造成本,且双板通过外圆周全焊透的u型接头形成了一体的抗弯截面,确保了大直径高压工况下的整体结构强度。
13、本发明还提供一种大直径双板叠焊试压工装的组焊工艺,包括以下步骤:
14、s0、设计计算:按圆形平盖厚度计算公式计算单板厚度,并结合薄板小挠度理论及剪力计算,确定塞焊孔的数量、位置、孔径以及环向u型坡口的r角及宽度;其中,所述薄板小挠度理论的适用范围为5≤d/2h≤200,d为工装外径,h为单层圆板厚度;
15、s1、组对及开孔:对第一圆板和第二圆板待组对表面进行精密机加工,保证装配间隙≤0.2mm;在第二圆板上加工塞焊孔和排气孔,使排气孔位于最外圈塞焊孔与环向u型焊接接头之间的非受力区域;
16、s2、第一轮环缝焊接:对称施焊外圆周环向u型坡口,焊接到焊缝深度h/3~h/2时停止焊接;
17、s3、第一轮塞焊孔焊接:待焊缝冷却至预设层间温度≤150℃后,对称施焊塞焊孔,焊接到塞焊孔填焊深度深度1/3~1/2时停止焊接;
18、s4、交替循环焊接:重复步骤s2和s3,交替进行环向u型坡口和塞焊孔的焊接,直至两者完全焊满;
19、s5、消应力热处理:将焊接完成的工装整体入炉热处理,升温速率≤80℃/h,保温温度控制在560℃~620℃,保温时间≥2h,随炉冷却至200℃以下出炉;
20、s6、精密机加工:先以非介质接触侧为基准,加工去除厚度方向余量,保证上下表面平行度;再以外圆周为基准,加工去除外径方向余量;最后加工螺栓孔和梯形槽密封面,保证梯形槽相对于外圆中心线的同轴度≤0.05mm;
21、s7、无损检测:对环向u型焊接接头和塞焊孔焊缝进行ut和mt检测,确保一次探伤合格。
22、优选地,在所述s2和s3中,所述对称施焊的具体操作为:先在圆周方向对称选取焊位,分多层多道施焊,控制焊接电流、电压,保证层间温度不超过150℃;利用外径和厚度方向的工艺余量作为挠度补偿,控制由塞焊孔焊缝横向收缩引起的径向位移和由u型焊缝引起的角变形。本方案中,通过分阶段、对角度施焊,配合层间温度控制,巧妙利用外径和厚度余量作为“调节阀”,使双板的焊接残余应力得到有序释放和相互牵制,从根源上抑制了超大直径盲板的宏观翘曲变形。
23、优选地,在所述s1中,采用真空吸附或专用夹具进行刚性定位,并在所述塞焊孔焊接过程中,利用所述排气孔消除两圆板间隙内产生的高压气体,防止因气胀引起间隙突变导致焊接裂纹。本方案中,刚性定位保证了组对精度,而排气孔的泄压作用避免了因温差产生的腔体气压累积,有效防止了叠焊过程中因压力腔效应导致的微裂纹,保证了焊接过程的稳定性。
24、优选地,在所述s5中,所述消应力热处理的目的是释放塞焊孔与u型接头内部复杂的交叠残余应力,避免在试压爆破时发生层状撕裂,所述整体入炉热处理采用随炉冷却。本方案中,针对多缝交叠区域容易产生复杂的应力叠加这一问题,采用整体热处理工艺将各类残余应力彻底消除,大大提升了工装的抗疲劳性能和抗高压破裂性能。
25、优选地,在所述s6中,加工去除厚度方向余量后,采用千分表检测密封面平面度,保证两板贴合面的平面度误差≤0.1mm,再加工梯形槽密封面。本方案中,通过先加工面、再加工外径、最后加工密封面的排序,确保了密封面的加工是在应力释放最彻底的最终状态下进行,配合极严的平面度控制,确保了该工装在高压试压条件下的超高密封可靠性和反复拆装使用性能。
26、本发明还提供一种如上述任一项所述的大直径双板叠焊试压工装在高压容器大直径管口耐压试验中的应用。
27、与现有技术相比,本发明具有以下突出优点:
28、(1)双板叠焊结构,突破了采购瓶颈:采用两片厚度较薄的轧制钢板通过叠焊形成整体,取代了传统工艺中必须采购的单层超厚钢板甚至锻件,极大地降低了材料采购难度和制造成本,提高了材料利用率。
29、(2)u型接头与塞焊孔协同受力,承载能力强:外圆周环向u型焊接接头与内部非介质接触侧的塞焊孔共同构成“边-内”复合传力体系。塞焊孔作为剪切力传递点,使双板在高压下协同变形、共同承载,形成等效于等厚单板的抗弯截面,有效解决了大直径高压管口的强度问题,且避免了在密封面侧开孔导致的潜在泄漏风险。
30、(3)交替对称焊接工艺,变形控制精准:通过先焊环缝至1/3~1/2、再焊塞焊孔至1/3~1/2,如此交替循环的s2-s4特定步骤,配合层间温度≤150℃的控制以及边缘排气孔泄压,有效抵消了焊接过程中的热输入不平衡,从源头上控制了盲板的翘曲变形;配合整体消应力热处理和定向精密机加工,保证了最终密封面的平面度误差≤0.1mm,实现了超厚盲板在大直径管口试压条件下的高密封性。
31、(4)工艺链完整,质量可追溯:本发明从s0的理论计算到s1的精密组对,再到s2-s7的“焊接-热处理-机加工-无损检测”,形成了一套标准化、可量化的工艺路线。其不仅规避了现有技术中“临时贴合后分离”工艺导致的单板刚度不足和内部残余应力问题,且通过性能参数反限定和具体工艺步骤的有机结合,确保了该试压工装在反复拆装使用下的高可靠。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com