
一种掘进机主轴承用滚子的加工方法、滚子及掘进机主轴承与流程
本发明涉及机械加工,尤其涉及一种掘进机主轴承用滚子的加工方法、滚子及掘进机主轴承。
背景技术:
1、掘进机主轴承是隧道掘进装备的核心部件,其性能直接影响设备的使用寿命和可靠性。主轴承中的滚子作为关键承重元件,滚动体往往采用圆柱滚子,同时对其采取超大直径设计,以承受高负载和冲击,并进行修形处理,以优化滚子与滚道之间的接触状态,减少应力集中,从而提高轴承的疲劳寿命和承载能力。
2、滚子的加工通常包括车削、热处理、磨削等步骤。例如,常见小规格滚子的加工方法通常先进行粗车外轮廓,然后进行热处理(如淬火和回火)以提升硬度和耐磨性,随后进行磨削加工以形成所需的轮廓形状(如对数曲线或圆弧曲线)。然而,掘进机用超大型精密修形滚子(直径≥φ100mm且长度≥100mm)的直径大,重量重,磨削面积大、磨削余量大,轮廓精度和尺寸精度要求高(gb/t 4661-2015 g1等级),对其高精度加工具有极大的技术难度。
3、因此,有必要提供一种掘进机主轴承用滚子的加工方法、滚子及掘进机主轴承来解决上述技术问题。
技术实现思路
1、本发明的主要目的是提供一种掘进机主轴承用滚子的加工方法、滚子及掘进机主轴承,通过本发明的加工方法确保滚子轮廓精度和尺寸精度,从而提高主轴承的整体性能和使用寿命。具体技术方案如下:
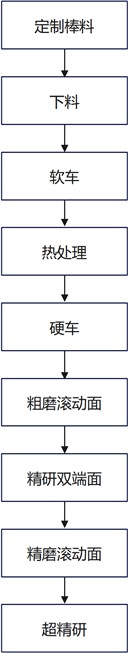
2、一种掘进机主轴承用滚子的加工方法,包括如下步骤:
3、步骤一、定制棒料;
4、步骤二、下料;
5、根据预设的下料长度进行下料,得到单个滚子的下料毛坯件;
6、步骤三、软车;
7、对下料毛坯件进行软车,得到软车滚子件;
8、步骤四、热处理;
9、选用880±5°c贝氏体淬火工艺对软车滚子件进行热处理,再进行220±5°c回火,得到表面硬度不低于59hrc的热处理滚子件;
10、步骤五、硬车;
11、对热处理滚子件进行硬车加工,包括:
12、先加工热处理滚子件的第一端面;
13、以加工完的第一端面作为基准面,加工长度为2/3的滚动面,加工后的径向尺寸为;
14、采用五段圆弧倒角加工法加工第一端的倒角;其中:为硬车加工后滚子件的长度,为硬车加工后滚子件的直径;
15、将滚子件翻转,夹持硬车加工后的滚动面;加工滚子件的第二端面,加工后滚子件长度为;
16、加工剩余滚动面,加工后的径向尺寸为;
17、采用五段圆弧倒角加工法加工第二端的倒角;
18、得到硬车滚子;
19、步骤六、粗磨滚动面;
20、对硬车滚子的滚动面进行粗磨加工,得到粗磨滚子;
21、步骤七、精研双端面;
22、采用立式双面研磨机对粗磨滚子的两个端面进行研磨加工,满足成品滚子的长度尺寸要求;
23、步骤八、精磨滚动面;
24、对精研双端面后的滚子进行清洗;采用数控外圆磨床对滚子外圆轮廓进行精磨,成形对数曲线轮廓,精磨后加工余量控制在0.001~0.008mm范围内;
25、步骤九、超精研;
26、对精磨后的滚子滚动面进行超精处理,使滚子圆度≤0.0003mm,粗糙度ra≤0.08μm,得到满足轮廓精度和尺寸精度的成品滚子。
27、进一步的,定制棒料采用轧制圆钢,材质为100crmo7-3、100crmo7-4、100crmnmosi8-4-6中的任一种;
28、所述定制棒料的直径,表示成品滚子直径;定制棒料的直径尺寸允许偏差为±1mm;
29、定制棒料的长度为4000mm~6000mm;不圆度≤0.7mm;弯曲度≤2.8mm/米;总弯曲度≤15mm。
30、进一步的,采用高速锯床对定制棒料切削下料,锯片的转速设置为≥100rpm/min;
31、预设的下料长度,表示成品滚子长度;下料尺寸允许偏差为±1mm。
32、进一步的,对下料毛坯件进行软车,包括:
33、先加工下料毛坯件的第一端面;
34、以加工完的第一端面作为基准面,加工长度为2/3的滚动面,加工后的径向尺寸为;其中:为软车滚子件的长度,为软车滚子件的直径;
35、加工第一端的倒角,得到软车滚子件半成品;
36、将软车滚子件半成品翻转,夹持软车加工后的滚动面;加工第二端面,加工后滚子件长度为;
37、加工剩余滚动面,加工后的径向尺寸为;
38、加工第二端的倒角;
39、得到软车滚子件。
40、进一步的,采用高精度数控卧式车床对下料毛坯件进行车加工,刀具选用陶瓷车刀片,刀具圆弧半径为0.4mm;
41、软车滚子件的直径,表示成品滚子直径;
42、软车滚子件的长度,表示成品滚子长度;
43、软车滚子件的倒角,的取值范围为1~3,为成品滚子倒角尺寸。
44、进一步的,所述五段圆弧倒角加工法具体是:
45、依次按照、、、、的顺序完成圆弧倒角的走刀加工;其中:为车刀的进刀刀路轨迹;为硬车加工后的滚子件的倒角;为端面与的过渡圆弧,与端面及相切;是与成品滚子滚动面对数曲线轮廓的过渡圆弧;为车刀的退刀刀路轨迹,与成品滚子滚动面对数曲线轮廓及相切。
46、进一步的,与及端面的切点为切点一,与及成品滚子滚动面对数曲线轮廓的切点为切点二,切点一与切点二间的水平距离和垂直距离均为,。
47、进一步的,和的取值为0.4~0.6,和的取值为0.3~0.8。
48、进一步的,硬车加工时,刀具圆弧半径≤0.8mm;
49、硬车滚子的直径,表示成品滚子直径,的取值范围为0.25~0.5mm;
50、硬车滚子的长度,表示成品滚子长度,的取值范围为0.15~0.3mm;
51、硬车滚子的倒角,的取值范围为1~3,为成品滚子倒角尺寸;
52、硬车滚子滚动面的接刀痕要求控制在≤0.1mm。
53、进一步的,采用数控无心外圆磨床对硬车滚子的滚动面进行粗磨加工,其中,滚动面轮廓取中间为直素线,其余按照成品滚子轮廓曲线+进行磨削,的取值范围为0.02~0.1mm;表示成品滚子的有效长度。
54、粗磨滚子的直径,表示成品滚子直径,的取值范围为0.1~0.15mm。
55、进一步的,采用立式双面研磨机对粗磨滚子的两个端面进行研磨加工,上下盘选用cbn砂轮,上下砂轮进行反方向旋转以对滚子端面的平面度、平行度进行均匀修正。
56、进一步的,采用数控外圆磨床对滚子外圆轮廓进行精磨,滚子端面采用磁极吸附的方式进行限位,加工前由滚子加工位进行垂直定位对磁极工装表面进行磨削,确保该规格滚子的磁极工装表面与平行滚子轴线设置的基座的垂直差≤0.001mm。
57、进一步的,还包括退磁;对精磨滚动面后的滚子进行退磁处理,确保残磁≤0.3mt。
58、本发明还提供一种滚子,通过如上所述的方法加工得到。
59、本发明还提供一种掘进机主轴承,该掘进机主轴承的滚子采用如上所述的滚子。
60、本方案实现的有益效果是:
61、(1)本发明提供一种掘进机主轴承用滚子的加工方法,包括定制棒料、下料、软车、热处理、硬车、粗磨滚动面、精研双端面、精磨滚动面、超精研滚动面;采用本方法的方法步骤可以实现掘进机主轴承用超大型精密修形滚子的加工,确保滚子轮廓精度和尺寸精度,并提高主轴承的整体性能和使用寿命。
62、(2)本发明中,硬车时采用五段圆弧倒角加工法加工圆弧倒角,采用圆弧形刀路轨迹进/退刀可避免因对刀误差产生的台阶;通过过渡圆弧和可有效避免产生尖角,防止因无法光滑过渡而产生的尖棱,避免尖棱易因应力集中而产生剥落,从而避免轴承的早期失效。
63、(3)本发明中,粗磨滚动面时,滚动面中间内磨成直线形式,可去除上工序硬车滚动面的接刀痕,同时,为下工序精磨奠定基准,避免因加工误差致使后面精磨工序的成品凸度产生偏移,可以更好的保证轮廓精度和滚子直径规值批直径变动量;滚动面两侧的轮廓按照成品滚子轮廓曲线+进行磨削,是由于超大直径凸度滚子的加工量较大,该工序去除大的加工余量,可为后续精磨提高生产效率。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com