
一种消除镀膜玻璃激光除膜后彩虹纹的方法与流程
本发明涉及镀膜玻璃激光除膜加工,具体涉及一种消除镀膜玻璃激光除膜后彩虹纹的方法。
背景技术:
1、low-e玻璃(low emissivity glass,低辐射玻璃)是一种特殊类型的玻璃,它通常通过在玻璃表面涂覆一层薄薄的金属氧化物、功能层ag层及其他涂层来实现这种特性。镀膜玻璃分为单银、双银和三银,单银结构层的总膜层厚度为80-100nm的5-7层金属氧化物、功能层ag层及其他涂层堆叠而成,双银结构层的总膜层厚度为160-200nm的9-11层金属氧化物、功能层ag层及其他涂层两次堆叠而成,三银结构层的总膜层厚度为240-300nm的13-15层金属氧化物、功能层ag层及其他涂层三次堆叠而成,镀膜层具有对可见光高透过及对中远红外线高反射的特性,有优异的隔热效果和良好的透光性。镀膜层暴露在空气中,容易被腐蚀和氧化,因此在镀膜玻璃的某些区域,需要把镀膜层去除掉,防止其腐蚀和氧化。
2、为了去除镀膜玻璃上的膜层,传统工艺有如下方式:
3、镀膜之前在玻璃周边加装一套治具,将不需要镀膜的位置用掩膜板隔离,玻璃夹持掩膜板进入镀膜设备进行镀膜,完成镀膜工艺后拆除掩膜板,操作非常不便捷且不同尺寸规格的产品需要不同的掩膜板,生产效率很低;
4、使用高速旋转的树脂轮盘与玻璃表面摩擦达到除膜的效果,由于树脂轮与玻璃表面是硬接触,在树脂轮和玻璃接触的地方产生的应力极易使玻璃表面产生微裂纹,划痕,因此加工中报废率较高,同时加工过程中产生的微裂纹会随着时间的推移导致整个玻璃功能失效,甚至破裂造成安全隐患;
5、采用激光除膜方式,具体为:光纤红外激光器发出激光,经过光学系统的传输和光束直径的调整,进入聚焦镜进行聚焦,聚焦镜的作用是将激光聚焦到非常小的点上,形成高能量密度的激光束,聚焦的激光束照射到样品材料上时,激光的能量会使材料表面发生局部烧蚀或者氧化反应,从而去除材料或者形成标记。目前的问题是除膜后透过率不高,透过率低于原片3-5%,意味着有残余膜层;其次现有方案的光学方案存在缺陷,存在高斯光斑中间区域光强与边缘区域光弱的情况,导致除膜非常不均匀;最后高速状态下振镜的精度不够,使得线间距不均匀,从而出现去除膜层的厚度不一致的情况;导致激光除膜后玻璃表面存在凹凸不平的状态,有的地方膜层去除较多,有的地方膜层去除较少,膜层去除不均匀,形成类似棱镜,在白光(太阳光)的照射下,不同波长的光折射率不同从而被分离成红橙黄绿青蓝紫不同颜色组成的彩虹纹;
6、因此,为了解决现有激光除膜技术中彩虹纹问题,本方案提出一种消除镀膜玻璃激光除膜后彩虹纹的方法。
技术实现思路
1、本发明的目的在于提供一种消除镀膜玻璃激光除膜后彩虹纹的方法,以解决上述背景中问题。
2、本发明的目的可以通过以下技术方案实现:
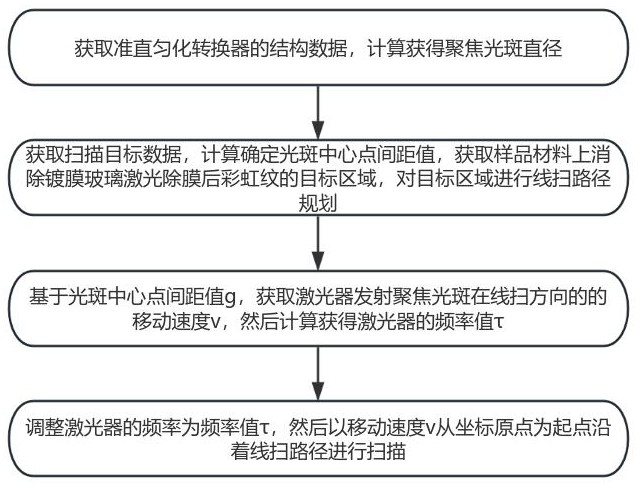
3、一种消除镀膜玻璃激光除膜后彩虹纹的方法,包括以下步骤:
4、步骤一:获取准直匀化转换器的结构数据,计算获得聚焦光斑直径d;
5、步骤二:获取扫描目标数据,计算确定光斑中心点间距值,获取样品材料上消除镀膜玻璃激光除膜后彩虹纹的目标区域,对目标区域进行线扫路径规划;
6、步骤三:基于光斑中心点间距值g,获取激光器发射聚焦光斑在线扫方向的的移动速度v,然后计算获得激光器的频率值τ;
7、步骤四:调整激光器的频率为频率值τ,然后以移动速度v从坐标原点为起点沿着线扫路径进行扫描。
8、作为本发明进一步的方案:所述聚焦光斑直径d的计算过程为:
9、通过光纤皮秒激光对准直匀化转换器进行入场光束照射,获取入场光束数据;
10、其中,入射光束数据包括:光束质量m2、波长λ、准直化转换器焦距γ和入射光束直径值d;
11、然后通过计算获得经过准直匀化转换器的聚焦光斑直径d。
12、作为本发明进一步的方案:所述光纤皮秒激光的光源为绿光光源。
13、作为本发明进一步的方案:所述聚焦光斑为圆形平顶光斑。
14、作为本发明进一步的方案:所述扫描目标数据包括重叠率s。
15、作为本发明进一步的方案:所述光斑中心点间距值的获取方式为:
16、获取相邻聚焦光斑的重叠率s,需要说明的是,重叠率s是指相邻聚焦光斑在扫描路径上覆盖区域的重叠程度,是基于加工质量、均匀性和平整度的要求进行设定的;0<s<100%;
17、通过计算获得光斑中心点间距值g。
18、作为本发明进一步的方案:所述目标区域进行线扫路径规划的步骤为:
19、以目标区域的端点为坐标原点,以聚焦光斑的扫描方向为x轴,以垂直于扫描方向的位移方向为y轴,需要说明的是,位移方向是指扫描光束通过聚焦光斑对目标区域进行线扫之后,位移至下一条线上的方向;
20、然后以坐标原点为首个聚焦光斑点,以光斑中心点间距值g为单位间距对目标区域进行光斑点确定;
21、以坐标原点为起点,x轴方向为扫描方向作为线扫路径直至当前线扫方向终点,然后再以y轴进行间距位移,位移距离为g,再以x轴方向为扫描方向作为线扫路径,直至x轴和y轴方向的光斑终点。
22、作为本发明进一步的方案:所述激光器的频率值τ的计算方式为:。
23、作为本发明进一步的方案:所述聚焦光斑为矩形平顶光斑。
24、作为本发明进一步的方案:所述准直匀化转化器包括由一片结构化波片和两片线偏振片组成,外部通过压圈设置于套筒内,设置于透镜套筒内。
25、本发明的有益效果:
26、本发明中,通过获取准直匀化转换器的结构数据,计算获得聚焦光斑直径,再获取扫描目标数据,计算确定光斑中心点间距值,获取样品材料上消除镀膜玻璃激光除膜后彩虹纹的目标区域,对目标区域进行线扫路径规划;然后基于光斑中心点间距值,获取激光器发射聚焦光斑在线扫方向的的移动速度,然后计算获得激光器的频率值;最后,调整激光器的频率为频率值,然后以移动速度从坐标原点为起点沿着线扫路径进行扫描,匀化了高斯光斑的能量分布及提前规划振镜的行驶路径,使线间距高度一致,除膜更均匀和彻底,避免了微观层面上凹凸不平的状态,避免了彩虹纹的产生,操作简单,提高了触除膜的效率,同时,避免了玻璃破裂造成的安全隐患。
1.一种消除镀膜玻璃激光除膜后彩虹纹的方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的一种消除镀膜玻璃激光除膜后彩虹纹的方法,其特征在于,所述聚焦光斑直径d的计算过程为:
3.根据权利要求2所述的一种消除镀膜玻璃激光除膜后彩虹纹的方法,其特征在于,所述光纤皮秒激光的光源为绿光光源。
4.根据权利要求2所述的一种消除镀膜玻璃激光除膜后彩虹纹的方法,其特征在于,所述聚焦光斑为圆形平顶光斑。
5.根据权利要求1所述的一种消除镀膜玻璃激光除膜后彩虹纹的方法,其特征在于,所述扫描目标数据包括重叠率s。
6.根据权利要求5所述的一种消除镀膜玻璃激光除膜后彩虹纹的方法,其特征在于,所述光斑中心点间距值的获取方式为:
7.根据权利要求6所述的一种消除镀膜玻璃激光除膜后彩虹纹的方法,其特征在于,所述目标区域进行线扫路径规划的步骤为:
8.根据权利要求1所述的一种消除镀膜玻璃激光除膜后彩虹纹的方法,其特征在于,所述激光器的频率值τ的计算方式为:。
9.根据权利要求2所述的一种消除镀膜玻璃激光除膜后彩虹纹的方法,其特征在于,所述聚焦光斑为矩形平顶光斑。
10.根据权利要求1所述的一种消除镀膜玻璃激光除膜后彩虹纹的方法,其特征在于,所述准直匀化转化器包括由一片结构化波片和两片线偏振片组成,外部通过压圈设置于套筒内,设置于透镜套筒内。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com