
钛合金管材与棒材一体化复合轧制方法与流程
本发明涉及钛合金加工,尤其涉及一种钛合金管材与棒材一体化复合轧制方法。
背景技术:
1、钛合金管材与棒材兼具比强度高、耐蚀性能优良等突出优势,广泛应用于航空、低空飞行器、核反应堆换热管路等高端装备的关键构件。目前,行业内钛合金管材与棒材普遍采用相互独立的生产模式:钛合金无缝管一般通过锻造结合机加工制备管坯或挤压成形管坯,再经冷轧成形为成品管材;钛合金棒材则采用锻造制坯或轧制制坯工艺生产。两类产品的工艺路线相互割裂,生产线及配套工装需独立配置。
2、然而,现有钛合金管坯制备工艺无论选用挤压制坯,还是锻造结合机加工制坯,均会产生大量钛合金废料。以锻造结合机加工制坯为例,为获得管坯内孔需进行深孔钻镗加工,取出的芯料往往被加工成碎屑而难以回收利用,钛合金原料损耗大。公开号为cn101121184a的中国专利申请公开了一种钛基复合管棒材的制造方法,该方法以铜或铝等金属管棒材为材芯,在材芯外包覆一层金属钛,采用挤压、拉拔等工艺将材芯与钛管紧密贴合,再经轧制制成钛基复合材。但该方法中材芯与钛层紧密结合为复合材整体,并不进行芯棒与管材的脱模分离,其产品为钛基复合材,无法实现钛合金管材与钛合金棒材的同步产出。
3、鉴于钛合金原料成本高昂、加工成材损耗大,如何提高钛合金材料利用率、缩短钛合金管材与棒材的加工流程,成为本领域亟需解决的技术难题。而现有公开技术多聚焦于单一管材或单一棒材的成形工艺,针对钛合金管材与棒材一体化复合成形的技术尚未见报道。
技术实现思路
1、为克服现有钛合金管材与棒材制备技术存在的上述不足,本发明所要解决的技术问题是:提供一种成材率高、可由单根钛合金坯料同步产出无缝管坯与实心棒坯的钛合金管材与棒材一体化复合轧制方法。
2、本发明解决其技术问题所采用的技术方案是:
3、钛合金管材与棒材一体化复合轧制方法,包括以下步骤:
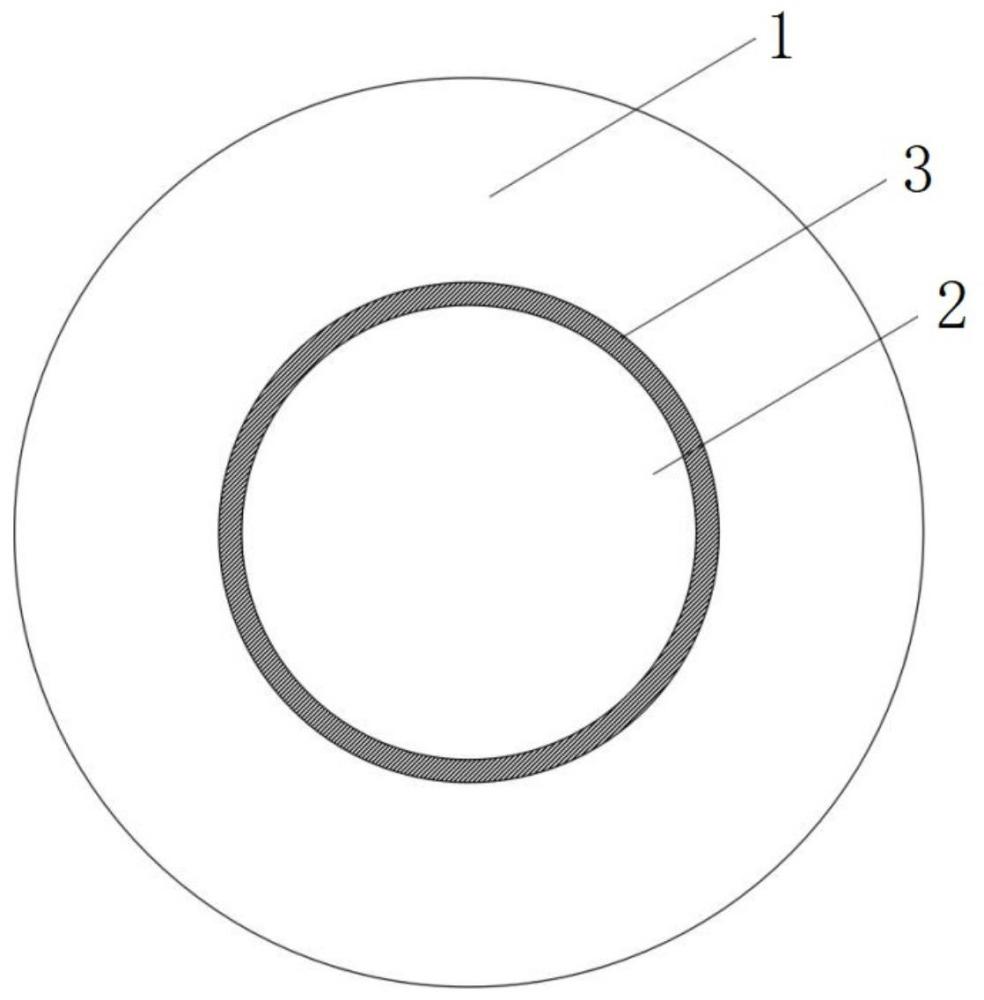
4、s1、取锻态钛合金圆棒,在圆棒端面打孔,然后采用线切割沿孔外侧环切,完整取出中心圆柱形芯料,形成外层管状坯与内层实心芯棒;
5、s2、对所述实心芯棒的外表面进行规整处理后包覆金属隔离层;
6、s3、将包覆金属隔离层的芯棒装配入所述管状坯中,并将两端焊接密封,形成外钛管-金属隔离层-内钛芯一体化复合坯;
7、s4、将复合坯加热保温,之后进行多道次轧制减径;
8、s5、轧制成材后切除头尾,溶解去除所述金属隔离层,实现外层钛合金管坯与内层钛合金实心芯棒的分离;
9、s6、将分离后的管坯冷轧制备无缝钛管,实心芯棒拉丝制备钛合金棒线材。
10、进一步的是,步骤s1中,所述锻态钛合金圆棒的直径为φ100~220mm,长度为600~800mm;采用电火花高速穿孔机在圆棒端面打孔,孔径控制在3mm以下。
11、进一步的是,在圆棒端面打孔的位置按公式r孔=0.5×(dt/dt×d0-3)确定,式中,d0为圆棒的外径,dt为步骤s5得到的钛合金管坯的预定外径,dt为步骤s5得到的钛合金管坯的预定内径,r孔为打孔中心到圆棒端面中心的距离。
12、进一步的是,步骤s2中,先用线切割方式将所述实心芯棒外表面去除3mm,再涂覆厚度不超过3mm的金属隔离层。
13、进一步的是,所述金属隔离层为依次包覆在实心芯棒外表面的均涂覆有石墨型氮化硼涂层的1mm薄铜皮和1mm铁皮。
14、进一步的是,步骤s3中,在装配前先将所述管状坯用液氮预冷,装配后将复合坯放入烘箱烘干。
15、进一步的是,步骤s4中,所述加热保温为:将复合坯送入台车加热炉,在钛合金相变点以下40~80℃保温90~120min。
16、进一步的是,步骤s4中,所述多道次轧制采用重载加强型横列式周期轧机或高速连轧机组,单道次断面收缩率控制在15%~22%。
17、进一步的是,步骤s5中,所述溶解去除金属隔离层采用电化学腐蚀方式:将轧制坯料置于去离子水与98%浓硫酸按体积比10:1配制的稀硫酸洗液中浸泡,坯料接阳极,槽电压控制在5.0~20.0v,使金属隔离层溶解。
18、进一步的是,若经电化学腐蚀后钛合金管坯与实心棒仍未分离,则采用液氮冷却后液压顶出芯棒的方式进行物理分离。
19、本发明的有益效果是:
20、1.成材率大幅提升:本发明采用线切割环切方式完整取出中心芯料并将其作为实心棒坯继续利用,仅存在线切割切缝引起的少量机加工损耗和轧制后切除头尾的损耗,整体成材率可达94%~97%,相比传统深孔钻孔制坯工艺提升20个百分点以上,大幅降低了高价值钛合金原料消耗;
21、2.一坯双产,生产效率提升:单根钛合金圆棒经一次加热、一次多道次轧制即同步产出无缝管坯与实心棒坯,管材加工与棒材加工两道工序合并,一套轧制产线同时供给冷轧无缝管与拉丝两道工序,缩短了加工流程,降低了生产成本;
22、3.隔离层工艺可靠:金属隔离层在轧制过程中起到高温润滑与防扩散隔离作用,避免了钛管内壁与钛芯棒发生冶金粘结,轧制后可通过溶解去除金属隔离层实现外层钛合金管坯与内层钛合金实心芯棒的无损分离,产品表面质量优异。
1.钛合金管材与棒材一体化复合轧制方法,其特征在于,包括以下步骤:
2.如权利要求1所述的钛合金管材与棒材一体化复合轧制方法,其特征在于,步骤s1中,所述锻态钛合金圆棒的直径为φ100~220mm,长度为600~800mm;采用电火花高速穿孔机在圆棒端面打孔,孔径控制在3mm以下。
3.如权利要求2所述的钛合金管材与棒材一体化复合轧制方法,其特征在于,在圆棒端面打孔的位置按公式r孔=0.5×(dt/dt×d0-3)确定,式中,d0为圆棒的外径,dt为步骤s5得到的钛合金管坯的预定外径,dt为步骤s5得到的钛合金管坯的预定内径,r孔为打孔中心到圆棒端面中心的距离。
4.如权利要求1所述的钛合金管材与棒材一体化复合轧制方法,其特征在于,步骤s2中,先用线切割方式将所述实心芯棒外表面去除3mm,再涂覆厚度不超过3mm的金属隔离层。
5.如权利要求4所述的钛合金管材与棒材一体化复合轧制方法,其特征在于,所述金属隔离层为依次包覆在实心芯棒外表面的均涂覆有石墨型氮化硼涂层的1mm薄铜皮和1mm铁皮。
6.如权利要求1所述的钛合金管材与棒材一体化复合轧制方法,其特征在于,步骤s3中,在装配前先将所述管状坯用液氮预冷,装配后将复合坯放入烘箱烘干。
7.如权利要求1所述的钛合金管材与棒材一体化复合轧制方法,其特征在于,步骤s4中,所述加热保温为:将复合坯送入台车加热炉,在钛合金相变点以下40~80℃保温90~120min。
8.如权利要求1所述的钛合金管材与棒材一体化复合轧制方法,其特征在于,步骤s4中,所述多道次轧制采用重载加强型横列式周期轧机或高速连轧机组,单道次断面收缩率控制在15%~22%。
9.如权利要求1所述的钛合金管材与棒材一体化复合轧制方法,其特征在于,步骤s5中,所述溶解去除金属隔离层采用电化学腐蚀方式:将轧制坯料置于去离子水与98%浓硫酸按体积比10:1配制的稀硫酸洗液中浸泡,坯料接阳极,槽电压控制在5.0~20.0v,使金属隔离层溶解。
10.如权利要求9所述的钛合金管材与棒材一体化复合轧制方法,其特征在于,若经电化学腐蚀后钛合金管坯与实心棒仍未分离,则采用液氮冷却后液压顶出芯棒的方式进行物理分离。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com