
一种超声振动同步辅助FCAW-S堆焊铁基耐磨熔覆层的制备方法
本发明属于表面工程与耐磨材料电弧增材制造,具体涉及一种超声振动同步辅助fcaw-s堆焊铁基耐磨熔覆层的制备方法。
背景技术:
1、金属矿山选矿系统中,选矿弯头是矿浆输送的核心易损部件,长期处于中度冲击+重度磨粒磨损的复杂耦合工况下,服役环境恶劣。与选矿直管段单纯滑动磨损不同,矿浆流经弯头转折区域时,离心力迫使硬质矿物颗粒改变运动轨迹,以一定冲击角度持续撞击-冲刷弯头内壁,这种高频冲击载荷形成局部应力集中。此过程中还伴随持续性硬质颗粒切削磨损,构成典型的冲蚀-磨损复合失效机制。该工况极易导致弯头内壁表层材料剥落-局部壁厚减薄等问题,从而使弯头使用寿命短-更换频繁-停机率高的问题,严重制约选矿生产线的连续-稳定运行,大幅提升产线的运维与生产成本。
2、行业内常采用表面堆焊对选矿弯头实施耐磨改性,熔化极自保护药芯焊丝电弧堆焊工艺(fcaw-s)电弧堆焊自动化程度高-成型效率好,熔覆层与基体实现冶金结合,而且铁基熔覆层成本低-硬度可调,依靠碳化物硬质相提升耐磨性,目前是主流强化工艺。但常规fcaw-s堆焊制备的熔覆层难以适配冲击-磨损复合工况。堆焊热输入不稳定-热场分布不均,熔池冷却梯度大,易产生粗大柱状晶-成分偏析-气孔-缩孔及残余拉应力,在持续冲击载荷下易引发裂纹扩展与熔覆层剥落。同时,该工艺仅依靠焊丝合金成分改性,无法主动调控熔池凝固行为,导致硬质碳化物粗大-分布不均,熔覆层强韧性失衡,抗冲击性能与耐磨稳定性不足,难以满足矿山连续生产工况要求。
3、公开号cn222059135u的专利提出一种超声波辅助耐磨板堆焊装置,超声加载方式为母材表面辊轮接触式,仅作用于熔池前侧局部区域,超声能量无法传递至熔池内部;仅局限于抵消电弧穿透力、平整熔合线,完全未涉及晶粒细化、气孔消除、残余应力调控、冷裂纹抑制等核心性能改善方向。
4、公开号cn114905117a的专利提出一种电弧增材设备、方法及存储介质,采用旁路超声和底部超声的双系统结构,且依赖惰性保护气体,设备结构复杂、成本高,无法适配fcaw-s自保护堆焊的现场化、低成本施工需求;针对的是通用金属增材的熔滴过渡调控与一般缺陷改善,未针对高碳高铬铁基体系的碳化物析出、晶粒细化、耐磨性提升进行专项设计,无法解决耐磨熔覆层强韧性不匹配的问题。
5、公开号cn120438760a的专利提出一种耐磨耐蚀涂层堆焊方法及堆焊系统,用于制备fe-al合金涂层,超声加载依赖焊丝插入熔池的直接接触式传导,会破坏自保护药芯焊丝堆焊的熔渣覆盖体系,易引入杂质、恶化保护效果,完全不适用于fcaw-s工艺;仅为实现fe与al元素的均匀混合,解决的是成分偏析问题,未涉及耐磨熔覆层的晶粒细化、裂纹抑制与耐磨性提升。
6、公开号cn110814571a的专利提出一种自保护堆焊药芯焊丝,仅涉及材料配方优化,无法从熔池凝固层面解决堆焊层组织粗大、气孔多发、残余应力高的工艺性缺陷;焊丝成分为低铬和氮化铬体系,铬元素占比极低,强化机制为氮化物弥散强化,仅通过成分优化提升性能,改善幅度有限,无法从根本上解决fcaw-s堆焊铁基层强韧性不匹配的核心问题。
7、公开号cn121670215a的专利提出一种用于立磨旧辊再生的自保护药芯焊丝及其双层缓冲堆焊方法,通过焊丝成分设计与双层堆焊结构改善界面结合与抗裂性,无法对熔覆层整体的晶粒组织、内部缺陷进行系统性改善;侧重于旧磨辊再生过程中的界面净化与应力缓冲,解决的是基体杂质导致的结合不良问题,而非熔覆层自身组织粗大、耐磨性不足的问题。
8、现有改进技术多局限于单一参数调整-成分优化或焊后热处理,仅能小幅改善宏观性能,无法从根本上解决组织粗大-缺陷多发-强韧性不匹配的核心问题。超声外场可通过空化与声流效应扰动熔池-细化晶粒-降低残余应力,但现有研究尚未建立面向矿山复合工况的热输入-超声外场协同调控体系,未明确双场耦合对熔覆层晶粒演变-碳化物析出-缺陷抑制及摩擦学性能的影响机制,难以实现组织与力学性能精准匹配,严重限制了铁基熔覆层在矿山耐磨部件的工程应用,因此亟需开发双场协同fcaw-s堆焊工艺以解决构件快速磨损失效难题。
技术实现思路
1、针对现有fcaw-s堆焊铁基耐磨熔覆层中熔渗不均匀-气孔多-晶粒组织粗大-易开裂等技术问题,本发明的目的在于提供一种超声振动同步辅助fcaw-s堆焊铁基耐磨熔覆层的制备方法,在fcaw-s堆焊过程中同步施加超声振动,旨在改善熔池流动性与元素分布,以改善显微组织的均匀性-细化晶粒并提升耐磨性,获得熔渗均匀-气孔少-组织细化的高质量耐磨熔覆层。
2、为了实现上述目的,本发明采用如下技术方案:
3、一种超声振动同步辅助fcaw-s堆焊铁基耐磨熔覆层的制备方法,包括以下步骤:
4、步骤一:基体预处理,对基体钢板表面进行打磨、除油、除锈处理,焊前将基体预热至80~150℃,降低堆焊温差;
5、步骤二:选用直径φ2.8mm的自保护药芯焊丝作为填充材料,所述焊丝药芯按质量百分比包含c:4.0~5.0%、cr:22~28%、mn:0.5~2.0%、si:0.3~1.2%,余量为fe,焊丝药芯填充率为15%~25%;
6、步骤三:设置超声振动装置,超声振动装置的振动头下端顶紧振动台表面,两侧用螺柱限制振动头x轴与y轴的自由度,仅保留z轴方向的振动自由度;将基体放置于超声振动装置的振动台表面,设定超声振动频率为15khz~20khz,超声振动功率为0~2600w,超声振动在焊接引弧前1s~3s启动,熄弧后2s~5s停止;
7、步骤四:启动焊接电源并同步开启超声振动装置,进行堆焊;堆焊工艺参数为:焊接电流200a~400a,电弧电压28v~36v,焊接速度300mm/min~400mm/min,焊丝干伸长25mm~40mm;
8、步骤五:堆焊完成后,将堆焊层自然冷却或保温缓冷至室温,以减少冷裂纹倾向。
9、所述的超声振动同步辅助fcaw-s堆焊铁基耐磨熔覆层的制备方法,步骤一中,基体为q235钢或45钢。
10、所述的超声振动同步辅助fcaw-s堆焊铁基耐磨熔覆层的制备方法,步骤二中,焊丝药芯还添加有w、nb、mo中的一种或两种以上微量合金元素,质量分数分别为w:0.4~1.0%、nb:0.3~0.8%、mo:0.5~1.2%。
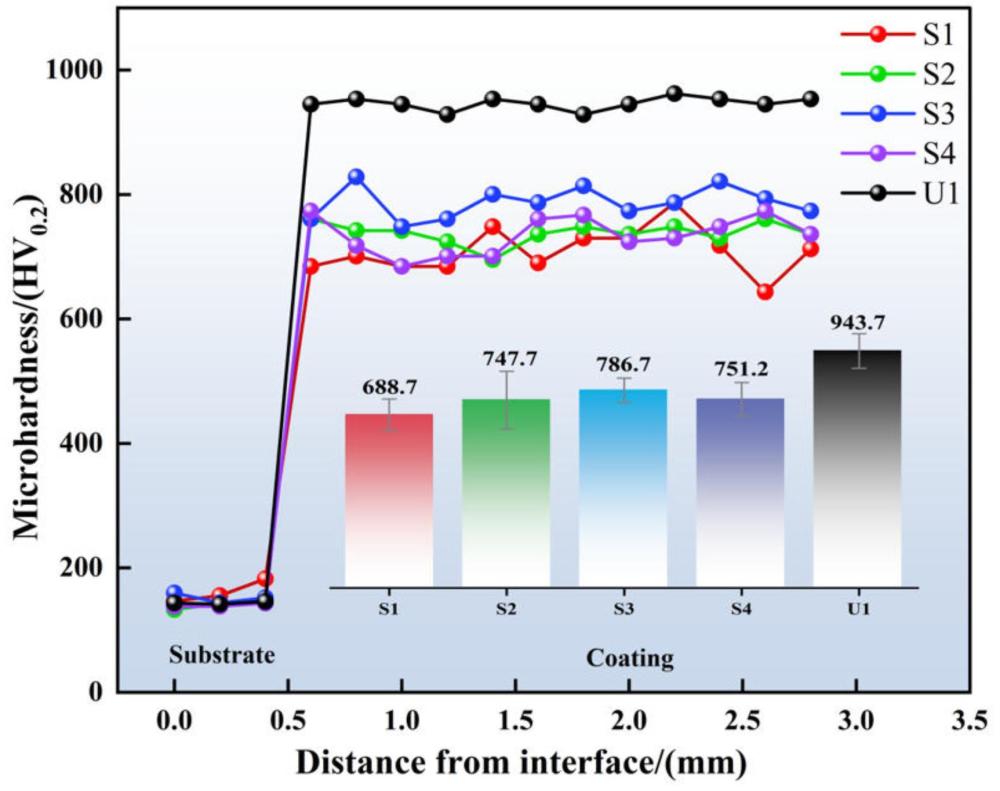
11、所述的超声振动同步辅助fcaw-s堆焊铁基耐磨熔覆层的制备方法,步骤三中,超声振动采用连续波模式输出,振动头与水平面之间的夹角为90°。
12、所述的超声振动同步辅助fcaw-s堆焊铁基耐磨熔覆层的制备方法,步骤三中,超声振动功率为600~1200w。
13、所述的超声振动同步辅助fcaw-s堆焊铁基耐磨熔覆层的制备方法,步骤三中,超声振动装置设有超声换能器、承载板、螺柱、振动头、振动台、聚能杆,超声换能器、聚能杆、振动头沿竖直方向依次连接并设置于承载板上,承载板的两侧通过两个螺柱与振动台支撑连接,使振动头下端顶紧振动台表面,保持振动头与基体实现z向同步振动。
14、所述的超声振动同步辅助fcaw-s堆焊铁基耐磨熔覆层的制备方法,步骤四中,堆焊的焊道间搭接率为30%~50%。
15、所述的超声振动同步辅助fcaw-s堆焊铁基耐磨熔覆层的制备方法,步骤四中,焊接过程不外加保护气体,采用自保护药芯焊丝的熔渣体系实现焊接保护。
16、本发明的设计思想是:
17、针对传统fcaw-s堆焊铁基熔覆层存在粗大柱状晶-内部气孔-堆焊层开裂-界面结合差-耐磨性能不足等缺陷,本发明在fcaw-s自保护药芯焊丝堆焊的全过程中,通过基体底部施加z向同步超声振动,依靠基体材料传导超声能量,利用超声空化效应与声流效应持续扰动熔池,打碎凝固过程中的粗大枝晶、增加形核核心、促进熔池内气泡逸出;同时调控高碳高铬铁基熔池的凝固行为,降低堆焊残余拉应力,抑制冷裂纹萌生。本发明采用铁基药芯焊丝,在碳素结构钢q235基体表面制备致密无裂纹铁基熔覆层,通过协同匹配fcaw-s堆焊的电流、电压、焊接速度、搭接率等工艺参数,与超声振动的频率、功率等参数,实现熔覆层组织由粗大柱状晶向细小等轴晶的转变,促进硬质碳化物均匀分布。外加超声振动以后,在保证冶金结合的前提下同步提升熔覆层硬度与耐磨性能,最终获得致密无裂纹、组织均匀、强韧性匹配的铁基耐磨熔覆层,适应矿山选矿弯头的复合服役工况。
18、与现有技术相比,本发明具有以下优点及有益效果:
19、1、改善显微组织均匀性:超声振动产生的超声空化效应与声流效应可强制搅拌熔池,促进液态金属向焊道两侧流动,有效改善中间与两侧显微组织不一致的问题,获得平整的熔合线,两侧熔深差异小于5%,消除了气孔缺陷,减轻了元素偏析,进一步提高了显微组织的均匀性。
20、2、显著细化晶粒:超声空化效应击碎初生枝晶,增加形核核心,使熔覆层组织致密度显著提升,晶粒尺寸显著减小,组织由常规工艺的粗大柱状晶转变为细小的等轴晶组织。
21、3、提高界面结合强度:均匀的熔渗和改善的界面微观结构,使熔覆层与基体结合强度提高,抗冲击剥落能力增强,熔合区几乎无缺陷与裂纹。
22、4、大幅提升耐磨性能:组织细化与硬质相均匀分布协同作用,使熔覆层硬度由常规工艺的786.7hv0.2提升至943.7hv0.2,耐磨性能较常规fcaw-s堆焊提高2~3倍。
23、5、工艺适用性强:本发明操作简单,可基于现有fcaw-s堆焊设备改造,设备成本低,适合规模化工业应用,可显著提升矿山选矿弯头等部件的使用寿命。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com