
钎焊材料及其制备方法、钎焊方法与流程
本申请涉及钎焊材料领域,特别是涉及一种钎焊材料及其制备方法、钎焊方法。
背景技术:
1、不锈钢换热器广泛应用于能源化工、空分装备、氢能储运及航空航天等领域,其钎焊质量直接影响设备可靠性。现有镍基钎焊材料ni含量高、成本昂贵,当降低ni含量后,耐蚀性不足,难以满足不锈钢换热器的耐蚀与工艺要求。
技术实现思路
1、鉴于此,本申请提供一种钎焊材料及其制备方法、钎焊方法,以解决现有钎焊材料成本高、耐腐蚀不足的问题。
2、为解决上述技术问题,本申请第一方面提供一种钎焊材料,钎焊材料包括非稀土类金属元素和非金属元素,非稀土类金属元素包括ni、cr和fe,非稀土类金属元素还包括mo、ti、cu中的一种或几种;非金属元素包括si、p、b;基于钎焊材料的总质量,非稀土类金属元素的质量占比为75.0wt%~91.5wt%,其中,ni的质量占比为38wt%~50wt%,ni和cr的质量占比之和为60wt%~75wt%,非金属元素的质量占比为8.5wt%~25.0wt%。
3、根据本申请一实施方式,非稀土类金属元素还包括mo、ti、cu中的一种或几种。
4、根据本申请一实施方式,钎焊材料还包括稀土元素,所述稀土元素包括ce、la、y中的一种或几种。
5、根据本申请一实施方式,基于钎焊材料的总质量,稀土元素的质量占比为0.02wt%~0.20wt%。
6、根据本申请一实施方式,基于钎焊材料的总质量,ni的质量占比为38wt%~46wt%,cr的质量占比为22wt%~28wt%,fe的质量占比为14wt%~20wt%,si的质量占比为4.0wt%~7.0wt%,p的质量占比为4.0wt%~7.0wt%,mo的质量占比为0.5wt%~3.0wt%,ti的质量占比为0.5wt%~2.0wt%,b的质量占比为0.5wt%~2.0wt%,cu的质量占比为0wt%~3.0wt%,ce、la和/或y的质量占比为0.02wt%~0.20wt%。
7、根据本申请一实施方式,基于钎焊材料的总质量,ni的质量占比为40wt%~44wt%;cr的质量占比为24wt%~26wt%;fe的质量占比为16wt%~18wt%;si的质量占比为5.0wt%~6.0wt%;p的质量占比为5.0wt%~6.0wt%;mo的质量占比为1.0wt%~2.0wt%;ti的质量占比为0.8wt%~1.2wt%;b的质量占比为0.8wt%~1.2wt%;cu的质量占比为1.0wt%~2.0wt%;ce、la和/或y的质量占比为0.02wt%~0.17wt%。
8、根据本申请一实施方式,钎焊材料还包括杂质,基于钎焊材料的总质量,杂质的质量占比为0.20wt%-0.30wt%。
9、根据本申请一实施方式,钎焊材料的熔点为1020℃~1060℃。
10、根据本申请一实施方式,钎焊材料在不锈钢材料上的润湿角小于等于35°。
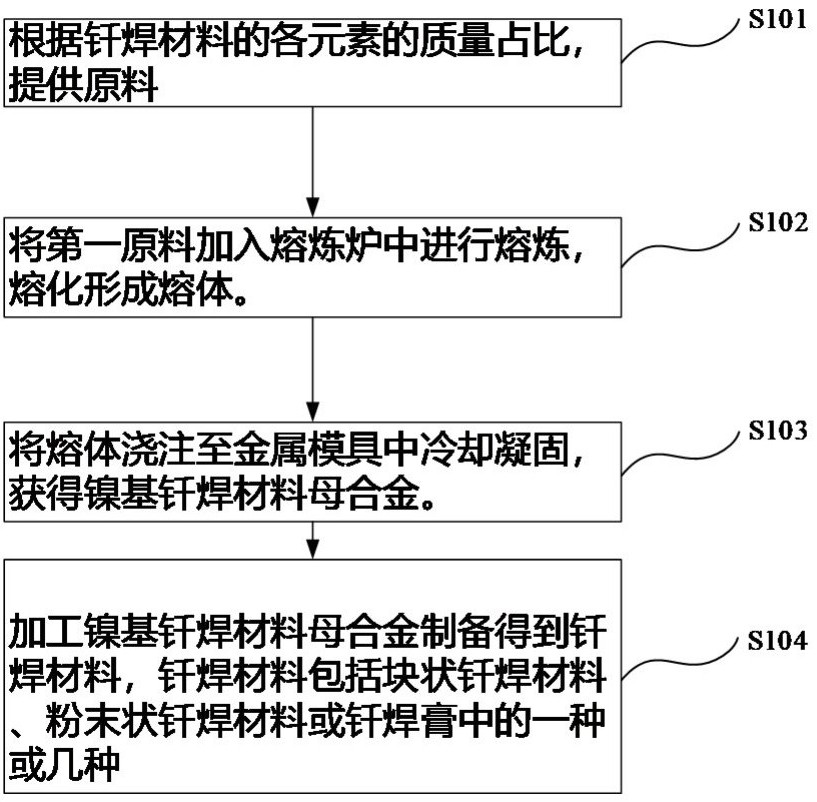
11、本申请第二方面还提供一种钎焊材料的制备方法,包括:根据钎焊材料的各元素的质量占比,提供原料,其中,原料包括非稀土类金属元素和非金属元素,非稀土类金属元素包括ni、cr和fe,非金属元素包括si、p和b;将原料加入熔炼炉中进行熔炼,熔化形成熔体;将熔体浇注至金属模具中冷却凝固,获得镍基钎焊材料母合金;加工镍基钎焊材料母合金制备得到钎焊材料,钎焊材料包括块状钎焊材料、粉末状钎焊材料或钎焊膏中的一种或几种。
12、根据本申请一实施方式,非稀土类金属元素还包括mo、ti、cu中的一种或几种。
13、根据本申请一实施方式,原料还包括稀土元素,稀土元素包括ce、la、y中的一种或几种。
14、根据本申请一实施方式,熔炼炉包括真空感应炉或真空电磁熔炼炉中的一种,熔炼炉内的真空度小于等于5×10⁻³pa,熔炼温度为1380℃~1600℃,保温时间为10min~30min。
15、根据本申请一实施方式,采用机械粉碎、气流粉碎或球磨工艺对块状钎焊材料进行处理得到粉末状钎焊材料,粉末状钎焊材料的目数小于等于350目。
16、根据本申请一实施方式,钎焊膏包括粉状钎材和有机载体;其中,粉状钎材占钎焊膏总质量的80wt%~92wt%,有机载体占钎焊膏总质量的8wt%~20wt%。
17、根据本申请一实施方式,有机载体包括树脂、有机溶剂、触变剂和分散剂;其中,基于钎焊膏的质量,树脂占2wt%~6wt%,有机溶剂占5wt%~15wt%,触变剂占0.2wt%~2wt%,分散剂占0.1wt%~1wt%;树脂包括乙基纤维素、环氧树脂、丙烯酸树脂中的一种或几种;和/或有机溶剂包括松油醇、二丙二醇甲醚、二甘醇丁醚、三甘醇丁醚中的一种或几种;和/或触变剂包括气相二氧化硅或氢化蓖麻油中的一种或两种;和/或分散剂包括聚酯类分散剂、聚醚类分散剂和戊二醇中的一种或几种。
18、本申请还提供一种钎焊方法,采用以上任一项的钎焊材料,或采用以上任一项的钎焊材料的制备方法制备得到的钎焊材料,对待钎焊基材进行钎焊连接;其中,钎焊在真空炉或保护气氛炉中进行,钎焊温度大于等于钎焊材料的熔点。
19、根据本申请一实施方式,钎焊温度为1100℃~1200℃,保温时间为15min~20min。
20、根据本申请一实施方式,待钎焊基材包括不锈钢、铜及合金、镍及合金中的至少一种。
21、根据本申请一实施方式,在钎焊材料为钎焊膏的情况下,钎焊膏用于真空钎焊或保护气氛钎焊,其中,在钎焊膏用于真空钎焊的情况下,真空钎焊的真空度小于等于5×10⁻³pa;在钎焊膏用于保护气氛钎焊时,保护气体为高纯氩气或高纯氮气或高纯氨气。
22、本申请的有益效果是:本申请的钎焊材料包括非稀土类金属元素和非金属元素,其中非稀土类金属元素包括ni、cr、fe;非金属元素包括si、p、b;基于钎焊材料的总质量,非稀土类金属元素的质量占比为75.0wt%~91.5wt%,其中,ni的质量占比为38wt%~50wt%,ni和cr的质量占比之和为60wt%~75wt%,非金属元素的质量占比为8.5wt%~25.0wt%。本申请通过合理搭配非稀土类金属元素以及非金属元素,在降低ni含量、控制成本的同时,利用si、p、b降低熔点并改善润湿铺展性,利用cr提高耐蚀性和抗高温氧化能力,利用ni-cr-fe基体保证钎焊材料与待钎焊基材的相容性和接头力学性能,从而实现一种低成本、低熔点、良好润湿性和高耐蚀性的钎焊材料。
1.一种钎焊材料,其特征在于,包括:
2.根据权利要求1所述的钎焊材料,其特征在于,所述非稀土类金属元素还包括mo、ti、cu中的一种或几种。
3.根据权利要求1所述的钎焊材料,其特征在于,所述钎焊材料还包括稀土元素,所述稀土元素包括ce、la、y中的一种或几种。
4.根据权利要求3所述的钎焊材料,其特征在于,基于所述钎焊材料的总质量,所述稀土元素的质量占比为0.02wt%~0.20wt%。
5.根据权利要求1~4任一项所述的钎焊材料,其特征在于,基于所述钎焊材料的总质量,ni的质量占比为38wt%~46wt%,cr的质量占比为22wt%~28wt%,fe的质量占比为14wt%~20wt%,si的质量占比为4.0wt%~7.0wt%,p的质量占比为4.0wt%~7.0wt%,mo的质量占比为0.5wt%~3.0wt%,ti的质量占比为0.5wt%~2.0wt%,b的质量占比为0.5wt%~2.0wt%,cu的质量占比为0wt%~3.0wt%,ce、la和/或y的质量占比为0.02wt%~0.20wt%。
6.根据权利要求5所述的钎焊材料,其特征在于,基于所述钎焊材料的总质量,
7.根据权利要求1所述的钎焊材料,其特征在于,所述钎焊材料还包括杂质,基于所述钎焊材料的总质量,所述杂质的质量占比为0.20wt%-0.30wt%。
8.根据权利要求1所述的钎焊材料,其特征在于,所述钎焊材料的熔点为1020℃~1060℃。
9.根据权利要求1所述的钎焊材料,其特征在于,所述钎焊材料在不锈钢材料上的润湿角小于等于35°。
10.一种如权利要求1~9任一项所述钎焊材料的制备方法,其特征在于,包括:
11.根据权利要求10所述的制备方法,其特征在于,所述非稀土类金属元素还包括mo、ti、cu中的一种或几种。
12.根据权利要求10所述的制备方法,其特征在于,所述原料还包括稀土元素,所述稀土元素包括ce、la、y中的一种或几种。
13.根据权利要求10所述的制备方法,其特征在于,所述熔炼炉包括真空感应炉或真空电磁熔炼炉中的一种,所述熔炼炉内的真空度小于等于5×10⁻³pa,熔炼温度为1380℃~1600℃,保温时间为10min~30min。
14.根据权利要求10所述的制备方法,其特征在于,采用机械粉碎、气流粉碎或球磨工艺对所述块状钎焊材料进行处理得到所述粉末状钎焊材料,所述粉末状钎焊材料的目数小于等于350目。
15.根据权利要求10所述的制备方法,其特征在于,所述钎焊膏包括粉状钎材和有机载体;其中,所述粉状钎材占所述钎焊膏总质量的80wt%~92wt%,所述有机载体占所述钎焊膏总质量的8wt%~20wt%。
16.根据权利要求15所述的制备方法,其特征在于,所述有机载体包括树脂、有机溶剂、触变剂和分散剂;其中,基于所述钎焊膏的质量,所述树脂占2wt%~6wt%,所述有机溶剂占5wt%~15wt%,所述触变剂占0.2wt%~2wt%,所述分散剂占0.1wt%~1wt%;
17.一种钎焊方法,其特征在于,采用权利要求1~9任一项所述的钎焊材料,或采用权利要求10~16任一项所述的钎焊材料的制备方法制备得到的钎焊材料,对待钎焊基材进行钎焊连接;其中,所述钎焊在真空炉或保护气氛炉中进行,钎焊温度大于等于所述钎焊材料的熔点。
18.根据权利要求17所述的钎焊方法,其特征在于,钎焊温度为1100℃~1200℃,保温时间为15min~20min。
19.根据权利要求17所述的钎焊方法,其特征在于,所述待钎焊基材包括不锈钢、铜及合金、镍及合金中的至少一种。
20.根据权利要求17所述的钎焊方法,其特征在于,在所述钎焊材料为钎焊膏的情况下,所述钎焊膏用于真空钎焊或保护气氛钎焊,其中,在所述钎焊膏用于真空钎焊的情况下,真空钎焊的真空度小于等于5×10⁻³pa;在所述钎焊膏用于保护气氛钎焊时,保护气体为高纯氩气或高纯氮气或高纯氨气。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com