
大厚度铝排与铜端子的超声波焊接方法及焊接工装与流程
本发明属于异质金属材料焊接,具体涉及一种大厚度铝排与铜端子的超声波焊接方法及焊接工装。
背景技术:
1、超声波焊接虽能有效抑制铜铝界面脆性金属间化合物的生成,但现有常规超声波焊机功率有限,难以满足厚规格工件(如厚度6.5mm以上的6101铝排)的大功率焊接需求,接头强度不足。焊后热处理虽可改善接头性能,但铜铝界面在高温下极易生成脆性金属间化合物——温度过高(如超过300℃)或保温时间过长均会导致界面imc层失控增厚,反而严重劣化接头力学性能与导电可靠性,因此其工艺窗口极为狭窄。传统的炉内整体加热方式存在加热效率低、能耗高、控温精度差、易导致工件整体过时效软化等不足,且难以对焊接接头区域实施快速、局部的精确热处理。目前,尚缺乏一种将大功率超声波焊接与感应加热精确控温热处理相结合的铜铝接头焊后强化工艺方案,难以满足铜端子与厚规格6101铝排连接场景对接头高强度、高可靠性的实际需求。
2、因此,针对上述技术问题,有必要提供一种大厚度铝排与铜端子的超声波焊接方法及焊接工装。
技术实现思路
1、本发明的目的在于提供一种大厚度铝排与铜端子的超声波焊接方法及焊接工装。
2、为了实现上述目的,本发明一具体实施例提供的技术方案如下:
3、大厚度铝排与铜端子的超声波焊接方法,包括:对预处理后的大厚度铝排与铜端子在受压状态下进行超声焊接;焊接结束后随即对焊接区域进行热处理。“随即”是指在焊接完成后不经自然冷却过程即启动热处理,以利用焊接余热并减少接头在高残余应力状态下的停留时间。超声焊接的参数设置为:焊接时夹持压力为2400-2800n,振幅为25-35μm,焊接功率不低于6kw。例如,夹持压力可以为2400n、2500n、2600n或2800n,振幅可以为25μm、28μm、30μm、32μm或35μm,焊接功率可以为6kw、8kw、9kw、10kw、11.5kw或12kw等。
4、在本发明的一个或多个实施例中,预处理包括:对大厚度铝排与铜端子的焊接区域的表面氧化层进行清除;和/或
5、大厚度铝排与铜端子的焊接区域在清除氧化层后还至少包括如下任一:
6、大厚度铝排的处理:将铝排进行电化学抛光处理,其中抛光液的密度不小于1.82g/cm3;
7、铜端子的处理:将铜端子进行等离子体刻蚀处理,刻蚀后表面粗糙度ra控制在0.8-2.5μm。清除氧化层可以采用机械打磨或化学清洗。
8、在本发明的一个或多个实施例中,铝排在电化学抛光处理后表面形成有条纹结构,铝排上条纹结构的高度为5-20μm,条纹结构之间的间隔为10-30μm。优选的,抛光温度为20-45℃,抛光时间为10-30s。
9、在本发明的一个或多个实施例中,抛光液为添加有助剂的水溶液;按每升水计,助剂包括:碱性化合物100-450g,亚硝酸钠60-120g,螯合剂0.5-10g,阳离子聚合物0.5-20g;所得抛光液的密度为1.82-1.87g/cm³。
10、在本发明的一个或多个实施例中,碱性化合物选自naoh、koh、碳酸氢钠中的至少一种。
11、在本发明的一个或多个实施例中,螯合剂选自3-[(2-羟乙基)氨基]丙酰胺、1,1,1-三羟甲基丙烷、1,4,7-三甲基二乙烯三胺以及2-氨基-3-羟基-3-甲基丁酸中的至少一种。
12、在本发明的一个或多个实施例中,阳离子聚合物的单体选自二甲基二烯丙基氯化铵、2-甲基丙烯酰氧乙基三甲基氯化铵、n,n,n-三甲基-3-((2-甲基-1-氧代-2-丙烯基)氨基)-1-丙基氯化铵、羟乙基二甲基氯化铵、羟丙基二甲基氯化铵的至少一种,且聚合物的重均分子量为5000-10000。
13、在本发明的一个或多个实施例中,等离子体刻蚀为:功率设置为500−800w,通入氩气作为工作气体,氩气流量控制在15-25l/min,刻蚀时间为30-60s。
14、在本发明的一个或多个实施例中,超声焊接为梯度焊接,包括:初始阶段:对待焊接区域施加夹持压力为2650-2800n,设置超声频率为15-17khz,振幅为25-28μm,焊接功率6-8kw;焊接阶段:将夹持压力降低至2500-2650n,超声频率调整为18-20khz,振幅增大至30-35μm,焊接功率10-15kw;保压阶段:夹持压力保持在1650-2400n,将超声频率降低至15-17khz,振幅减小至26-28μm,焊接功率9-12kw。
15、在本发明的一个或多个实施例中,超声焊接为梯度焊接,包括:初始阶段(该阶段总时长小于70ms):对待焊接区域施加夹持压力为2650-2800n,设置超声频率为15-17khz,振幅为25-28μm,焊接功率6-8kw;焊接阶段(该阶段总时长为60-220ms):通过红外温度传感器实时检测焊接区域的温度,红外温度传感器距离焊接界面5-10mm,正对搭接区域中心,以避免监测偏差;当焊接区域温度升高至450℃时,将夹持压力降低至2500-2650n,超声频率调整为18-20khz,振幅增大至30-35μm,以促进大厚度结构的铝原子与铜原子的快速扩散并形成冶金结合,焊接功率10-15kw;保压阶段(该阶段总时长为220-320ms):夹持压力保持在1650-2400n,超声频率降低至15-17khz,振幅减小至26-28μm,以抑制焊接过程中可能产生的微裂纹,焊接功率为9-12kw。
16、在本发明的一个或多个实施例中,超声焊接为程序焊接,其由焊接起点匀速调整至少部分超声参数直至焊接终点,焊接总时长为200-350ms。其中,焊接起点是指超声焊接开始时的参数设定状态,焊接终点是指焊接结束时的参数设定状态;焊接能量是指焊机在相应阶段向焊接区域输入的超声能量,单位为j。焊接起点:夹持压力为2800n,振幅为25μm,焊接能量为6000-7000j,超声频率为23khz,焊接功率16kw;焊接终点:夹持压力为2450n,振幅为33μm,焊接能量为6000-7000j,超声频率为18khz,焊接功率8kw。
17、在本发明的一个或多个实施例中,热处理为:加热至180℃-250℃后保温,保温时间为60s-300s,升温速率不低于50℃/s。优选的,升温速率的范围为55-70℃/s。
18、在本发明的一个或多个实施例中,热处理采用感应加热,感应加热的频率为20-100khz,感应线圈与焊接接头表面的间距为1-5mm。
19、在本发明的一个或多个实施例中,热处理还包括在保温结束后采用空冷或风冷方式冷却至室温。优选的,冷却时降温速度为55-70℃/s。
20、在本发明的一个或多个实施例中,大厚度铝排的材质为6101;和/或,铜端子的材质为c2600r-l或c2600r-h或c2680r-l或c2680r-h或c5191r-h或c5191r-eh或c5210r-l或c5210-h。
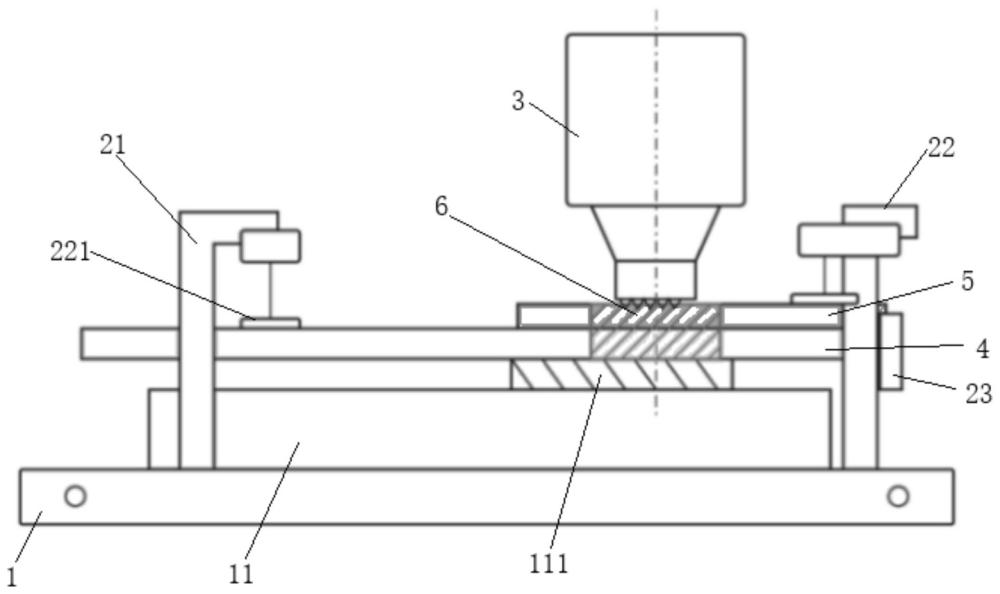
21、在本发明的一个或多个实施例中,实现如前述的大厚度铝排与铜端子的超声波焊接方法的焊接工装,包括:工作台,工作台上有用于放置铝排与铜端子的支撑部,工作台上设有压紧件,压紧件将铝排与铜端子固定在支撑部上并暴露焊接区域;具有超声波焊头的焊接装置,在焊接过程中超声波焊头施加夹持压力于焊接区域;感应加热装置,感应加热装置包括感应线圈,至少用于在超声焊接完成后通过磁场感应涡流加热焊接接头区域。优选的,感应加热装置包括设置于焊接区域周侧的感应线圈,且感应线圈与焊接区域表面的间距为1-5mm,用于在超声焊接完成后依指令通电的感应线圈对焊接区域施加磁场感应涡流对目标区域进行加热以完成热处理。
22、在本发明的一个或多个实施例中,超声波焊头的焊头齿数为32-36齿,焊接面积为225mm2。
23、在本发明的一个或多个实施例中,超声波焊头的材质为粉末冶金钢(如cpm s9)。
24、与现有技术相比,本发明的大厚度铝排与铜端子的超声波焊接方法及焊接工装,一方面采用大功率超声波焊接提供充足的焊接能量,确保厚板接头获得可靠的初始结合强度;另一方面利用感应加热快速、局部、精确的控温优势,在180℃-250℃的低温窗口下对焊接接头进行焊后热处理,既能消除焊接残余应力、促进界面原子扩散以增强结合,又将imc的生长控制在安全阈值以内,从而获得高力学强度与可靠服役性能的铜铝焊接接头。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com