
一种消除薄规格780MPa及以上级别冷轧高强钢基料开卷趴头的控制方法与流程
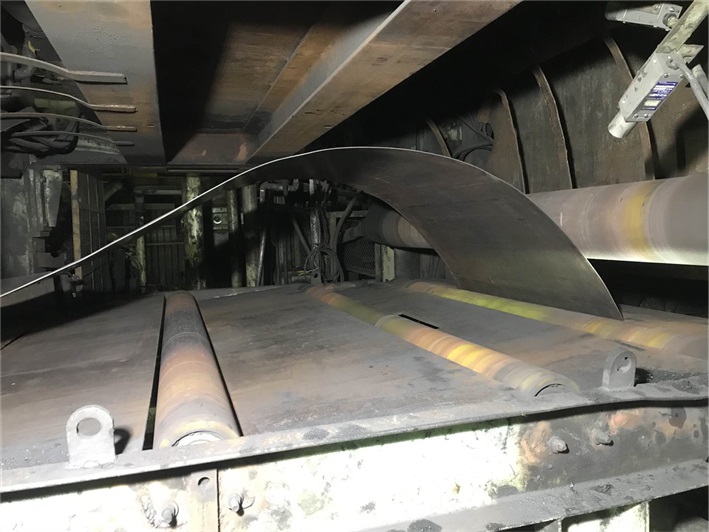
本发明属于热轧带钢生产及冷轧基料加工工艺,具体涉及一种针对抗拉强度≥780mpa级别冷轧高强钢基料的热轧生产控制方法,尤其适用于消除薄规格780mpa及以上级别双相高强钢基料在冷轧开卷工序中出现的趴头缺陷。
背景技术:
1、本发明属于热轧带钢生产工艺技术领域,具体涉及一种针对抗拉强度级别冷轧高强钢基料的热轧生产控制方法,尤其适用于消除薄规格及以上级别双相高强钢基料在冷轧开卷工序中出现的趴头缺陷。
2、在冷轧高强钢(特别是抗拉强度级别的双相高强钢dp钢)基料的热轧生产流程中,板坯经加热炉加热后,依次通过粗轧机组、七机架精轧机组轧制成指定规格的带钢,带钢经层流冷却系统降温后,由卷取机卷筒卷取成钢卷,再经卸卷小车转运至成品库冷却至室温。
3、由于抗拉强度级别的冷轧高强钢对最终板形质量要求极严苛,热轧钢卷下线后必须经过平整工序进行板形优化。在平整工序中,钢卷开卷后重新卷取,使原热轧钢卷的内圈翻转转变为平整后钢卷的外圈。由于原热轧钢卷内圈在卷取时卷径小、曲率大,且薄规格(厚度)带钢在弯曲变形过程中产生的弹性回弹与残余应力极大;加之高强钢基体硬度与强度远高于普通钢种,当平整后的钢卷运送至冷轧工序进行开卷穿带时,带钢头部(即原内圈缺陷段)在脱离开卷机卷筒约束后,在巨大的内部残余应力及局部高硬度组织的共同作用下,带钢头部极易向下严重下垂、翘曲甚至折弯,形成行业内俗称的“开卷趴头”缺陷(形态如图1所示)。“趴头”缺陷会导致带钢头部无法顺利穿过冷轧机组的刮油辊、夹送辊及工作辊辊缝,造成冷轧机组卡钢、堆钢,无法正常建立轧制状态。
4、目前,工业生产中针对上述“开卷趴头”缺陷,最直接的解决手段是通过人工切头,即直接切除带钢头部外圈约2~10m的缺陷段。然而,抗拉强度级别的高强钢附加值高,直接切除2~10m的带钢不仅导致成材率大幅降低(平均降低约0.5%~1.5%),造成极大的原材料浪费,同时切头工序还严重打乱了生产节奏,导致冷轧连续作业线的生产效率显著下降。
5、针对冷轧开卷或穿带阶段的带头异常问题,现有技术进行了一些探索。例如:中国专利公开了一种冷轧带钢穿带方法,通过在上一卷带钢尾部与下一卷带钢头部搭接并保持开卷速度与轧机速度相等的方式协助穿带。该方法仅属于一种机械式穿带辅助操作,能够避免带头插入辊缝间隙,但其完全没有改变带钢头部本身的组织性能与力学状态,根本无法消除带钢脱离约束后因内部应力释放导致的“趴头”趋势。
6、中国专利公开了一种冷轧钢卷的开卷控制方法,通过磁力皮带检测信号并控制开卷机正反转、导板台升降及矫直机启停来解决钢卷打捆造成的带头褶皱问题。该方案主要针对打捆机械外力导致的局部褶皱误开卷,对于高强钢因本身基体强度高、卷取曲率大以及平整翻圈后内应力集中引发的“趴头”下垂问题无能为力。
7、中国专利公开了一种控制钢板料头翘曲的方法,通过在轧制工序提前对带钢施加反向作用力来抵抗卷取后的翘曲。该方法主要针对不锈钢等常规钢种的宏观翘曲问题,并未考虑到抗拉强度双相高强钢在层流冷却及卷取区域因局部相变(马氏体/贝氏体硬相析出)和强过冷引发的带头超高硬度,因此无法解决高强钢特定组织梯度下的“趴头”缺陷。
8、现有技术均未能从热轧相变组织调控、冷却梯度消除及残余应力演变等冶金根源出发,精准调控薄规格高强钢头部的物理与力学状态。
9、综上述所述,本发明所要解决的技术问题是:针对现有的薄规格(厚度)、抗拉强度级别冷轧高强钢基料在经平整翻圈后,于冷轧开卷工序中带钢头部因高硬度、高残余应力与大曲率协同作用而极易发生“下垂、折弯”等趴头缺陷,导致必须切除2~10m带头缺陷段、进而引发成材率低、原材料浪费严重以及冷轧生产连续性差的具体技术问题;提供一种无需设备改造、无需切除带头缺陷段、通过在热轧线实施“厚度分级设定干头长度+自动化跟踪分段时序关断冷却水+高温库区余热缓冷”的协同控制方法,从冶金组织与残余应力根源上降低带钢头部硬度并消除应力集中,从而彻底消除薄规格级别高强钢冷轧开卷趴头缺陷。
技术实现思路
1、本发明的目的在于克服现有技术的缺陷与不足,提供一种消除薄规格780mpa及以上级别冷轧高强钢基料开卷趴头的控制方法。本发明通过精细化协同调控热轧阶段带钢头部的微观组织与残余应力状态,从根本上解决平整翻圈后带钢头部在冷轧开卷时的下垂与趴头缺陷,无需切除带头缺陷段即可实现冷轧顺行开卷,显著提升产品成材率与生产效率。
2、本发明解决其技术问题所采用的技术方案是:一种消除薄规格780mpa及以上级别冷轧高强钢基料开卷趴头的控制方法,包括以下步骤:s1、根据带钢的目标厚h分级设定带钢卷取头部的干头长度l;其中,所述带钢的厚度h≤3.0mm,抗拉强度≥780mpa;s2、带钢经精轧后进入卷取区域,通过热金属检测器采集带头到达信号,并由二级系统根据带钢实时运行速度进行里程累计,在带钢头部经过层流冷却区及卷取设备时,控制相应的冷却水路关闭,待带钢头部走过设定的干头长度l米后恢复冷却水路开启,形成设定长度l的干头段;s3、卷取完成后的钢卷卸卷后转入利用钢卷余热维持环境温度的高温库区进行缓冷处理,缓冷设定的时间后转运至常规成品库区,经平整后供冷轧开卷使用。
3、进一步地,步骤s1中,按厚度h分级设定带钢卷取头部干头长度l的控制规则为:当带钢厚度为2.55mm 4、进一步地,步骤s2中,所述冷却水路包括层流常开水,层流常开水的控制过程为:采用精轧出口热金属检测器采集带头到达信号,二级系统实时跟踪带钢行走距离,当带钢头部经过层流常开水喷嘴时将层流常开水关闭;当二级系统累计带钢行走距离达到设定的干头长度l米后,下发信号给一级自动化系统控制层流常开水开启。 5、进一步地,步骤s2中,所述冷却水路还包括夹送辊冷却水,夹送辊冷却水的控制过程为:采用卷取区域热金属检测器识别带头到达夹送辊,控制夹送辊冷却水关闭;二级系统根据带钢运行速度进行里程累计,当带钢头部走过夹送辊的累计距离达到设定的干头长度l米后,由一级自动化系统下发指令恢复开启夹送辊冷却水。 6、进一步地,步骤s2中,所述冷却水路还包括助卷辊冷却水和芯轴内冷水,其控制过程为:采用卷取区域热金属检测器识别带头到达助卷辊和卷取芯轴,分别控制助卷辊冷却水和芯轴内冷水关闭;二级系统根据带钢运行速度进行里程累计,当带钢头部分别走过助卷辊和卷取芯轴的累计距离达到设定的干头长度l米后,由一级自动化系统下发指令分别恢复开启助卷辊冷却水和芯轴内冷水。 7、进一步地,步骤s3中,所述高温库区的环境温度维持在≥150℃;钢卷卸卷入库时,钢卷卷芯内部温度为350-450℃,钢卷外表面温度为220-300℃;缓冷时间为36-48h。 8、进一步地,在高温库区中,钢卷采用直接堆垛放置的方式进行缓冷,或者在堆垛钢卷上方加盖保温罩进行缓冷。 9、进一步地,经所述步骤s1至s3协同控制后,热轧下线带钢头部的维氏硬度为212-230hv。 10、进一步地,所述高强钢基料为抗拉强度在780-1180mpa级别的双相高强钢dp钢。 11、与现有技术相比,本发明具有以下显著的有益效果:本发明打破了行业内仅靠“人工切除2~10m缺陷带头”的传统粗放模式,通过“厚度分级干头+时序分段关闭冷却水+高温余热缓冷”的三位一体协同控制,精准避免了带钢头部在急冷条件下产生淬硬组织,大幅降低了带钢头部的屈服强度与内部集中残余应力。平整翻圈后带钢头部在冷轧开卷时不再发生严重下垂与翘曲,开卷顺行率达100%,显著提升了产品成材率(提高约0.5%~1.5%)和冷轧连续生产效率。进一步的,本发明通过依据带钢厚度分级设定干头长度l(较薄规格控制更长干头段),并关闭精轧与卷取区的层冷常开水、夹送辊水、助卷辊水及芯轴内冷水,阻断了头部强过冷冷却;再配合入库后利用钢卷余热(≥150℃库温)缓冷36-48h,促使带钢头部充分回火与组织软化。热轧下线带钢头部的维氏硬度由常规工艺的hv285左右大幅降低至hv212-230,建立了优良的头部强度与硬度梯度。进一步的,本发明充分利用现场已有的热金属检测器(hmd)、二级系统(l2)速度里程累计跟踪及一级自动化系统(l1),实现了对干头长度l米的精确控制与水路开关动作的精准下发,控制精度高、重现性强,彻底消除了人工操作的随机性与滞后性。本发明完全基于现有的热轧与卷取设备进行工艺参数及控制逻辑的优化调控,无需新增任何硬件设备改造投入;同时巧妙利用钢卷自身余热维持高温库区温度,绿色低碳,极具规模化工业应用与推广价值。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com