
导管组件部件的激光熔接的制作方法
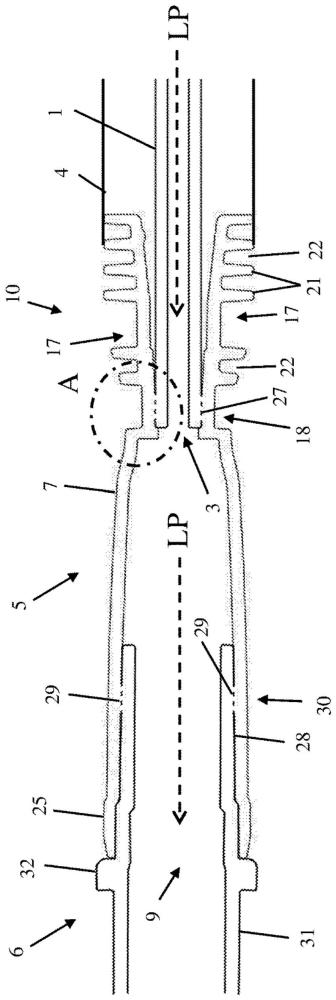
本发明涉及使用激光熔接制造导管组件的方法。本发明还涉及导管组件的部件,例如用于导管的引流元件,例如漏斗状件,其被优化用于激光熔接。特别地,本发明涉及间歇性导尿管组件。
背景技术:
1、许多人患有泌尿系统疾病,这可能导致排尿困难。间歇性导管组件可以为这一问题提供一种方便且便携的方案,因为用户能够根据需要自行插入导管以方便自己。这减少了他们的泌尿状况对他们生活的影响,并允许他们享受相对正常的生活方式。
2、已知的导尿管组件包括在使用中引导液体流出导管的漏斗状件。例如,漏斗状件可用于将液体从导管导入抽水马桶或其他合适的容器。这可使导管组件使用起来更容易和更卫生,因为用户不太可能将尿液洒出或使尿液接触他们的手或衣服。在以这种方式使用导管组件而不收集尿液的情况下,该导管组件被称为“开放式”导管组件。
3、替代地,导管组件可以是“封闭式”导管组件,并包括流体收集袋或其他合适的容器,其流体连接到导管以收集沿导管流动的尿液。在封闭式导管组件中,通常提供连接器来将尿袋连接到导管,例如,连接器可直接附接到导管,或者它可以是通过附接到漏斗状件而与导管流体连通的独立装置。
4、为了确保导管组件使用起来容易、卫生和舒适,重要的是不同的部件彼此牢固地附接,并且没有部件之间流体泄漏的任何显著风险。现有的制造导管组件的方法采用粘合剂将不同的部件粘合在一起,或者使用溶剂将通常为塑料的导管部件结合在一起。
5、虽然粘合剂和溶剂结合可以提供部件的牢固和密封/气密密封附接,但是需要提供将导管部件附接在一起的替代方式,例如,使用粘合剂或溶剂在制造过程中需要进行液体/凝胶处理/装卸/搬运,这可能是有问题的并且难以自动化。此外,粘合剂或溶剂本身是需要购买和储存的额外消耗品,这增加了制造过程的复杂性,并且由于消耗品的危险性质和/或过程的额外能量使用,会增加过程的环境成本。
6、本发明实施例的目的是至少部分克服或减轻上述问题和/或提供一种改进的制造导管组件的方法和一种改进的导管组件。
技术实现思路
1、概括地说,本发明涉及一种制造导管组件的方法,该方法包括:提供至少两个导管组件部件;以及将激光束引导到所述至少两个导管组件部件中的两个部件上,以在它们之间形成激光熔接部。
2、导管组件部件可以是导管。该方法可包括提供导管。导管可包括用于插入体内的近端。导管可包括远端。
3、导管组件部件可以是引流元件。引流元件可包括如上所述和本文所述的导管组件部件的任何一个或多个特征。该方法可包括提供一个或多个引流元件。该方法可包括提供第一引流元件和第二引流元件。第一引流元件可布置成接收沿导管流动的流体。
4、该方法可包括布置第一引流元件和第二引流元件,使得流体可沿着导管流到第一引流元件,并且然后流到第二引流元件。
5、该方法可包括将激光束引导到第一引流元件和第二引流元件上,以在第一引流元件和第二引流元件之间形成激光熔接部。
6、因此,在一些方面,本发明提供一种制造导管组件的方法,包括以下步骤:提供导管,该导管包括远端和用于插入体内的近端;提供第一引流元件和第二引流元件,其中第一引流元件布置成接收沿着导管流动的流体;布置第一引流元件和第二引流元件,使得流体可沿着导管流到第一引流元件,并且然后流到第二引流元件;以及将激光束引导到第一引流元件和第二引流元件上,以在第一引流元件和第二引流元件之间形成激光熔接部。
7、因此,激光熔接有利地用于将两个或更多个导管部件(例如引流元件)牢固地附接在一起,而不需要任何额外的材料,例如粘合剂或溶剂。
8、第一引流元件可由导管的远端提供。第二引流元件可以是漏斗状件。第一引流元件可以是可连接到导管远端的漏斗状件。第二引流元件可以是连接器。因此,该方法便于不同导管组件部件的灵活附接,以提供开放式和封闭式组件。
9、在本发明的第一方面,提供一种制造导管组件的方法,包括以下步骤:提供导管,该导管包括远端和用于插入体内的近端;提供第一引流元件和第二引流元件,其中第一引流元件布置成接收沿着导管流动的流体;布置第一引流元件和第二引流元件,使得流体可沿着导管流到第一引流元件,并且然后流到第二引流元件;以及将激光束引导到第一引流元件和第二引流元件上,以在第一引流元件和第二引流元件之间形成激光熔接部,其中:第一引流元件由导管的远端提供,并且第二引流元件是漏斗状件;或者第一引流元件是可连接到导管远端的漏斗状件,并且第二引流元件是连接器。
10、有利的是,激光熔接提供一种将导管组件的不同引流元件附接在一起的方便而新颖的方法。这种技术能够在导管组件的不同部件之间形成牢固的熔接部,而不需要额外的原材料,并且具有高精度和可重复性。此外,它消除了在制造过程中在部件之间小心放置液体的需要,因为部件可以简单地彼此相邻放置,然后用激光熔接。激光熔接也适用于在部件之间形成不漏流体的密封,这在导管组件领域尤其重要。
11、该导管可以是导尿管。该导管可以是男性导尿管(即用于男性导管插入术的导管)。导管可以是女性导尿管(即用于女性导管插入术的导管)。导管可以是间歇性导管。在一个实施例中,导管是间歇性导尿管。导管可以是管状的。导管的远端可以是管状的。
12、第一引流元件和第二引流元件中的一者可以是外部元件。第一引流元件和第二引流元件中的另一者可以是内部元件。例如,第一引流元件可以是外部元件,第二引流元件可以是内部元件,或者反过来。优选地,在引流元件是漏斗状件的情况下,它是外部元件。因此,漏斗状件可被设计成围绕其它引流元件装配,并确保它们之间的牢固和有效的激光熔接,例如如下面关于本发明的第三方面所述。
13、该方法可包括经由外部元件将激光束引导到内部元件上。因此,激光束可以入射到外部元件上,然后入射到内部元件上。该方法可包括引导激光束穿过外部元件的整个厚度,然后到达内部元件上。这允许该方法在激光束穿透引流元件以产生激光熔接部时非侵入性地进行。
14、第一引流元件和/或第二引流元件可包括非反射涂层。外部元件可包括外表面上的非反射涂层。激光可被引导到外部元件的外表面上。第一引流元件和第二引流元件之间的界面可以是非反射性的。第一引流元件和第二引流元件的折射率可以相似,或者优选基本相同。因此,由于反射被最小化,熔接过程更有效。
15、该方法可包括将激光束的一部分吸收到外部元件中,优选地以便在激光熔接部的形成过程中使外部元件熔化。该方法可包括通过外部元件吸收激光束来加热外部元件。因此,激光被外部元件吸收到其熔化的程度,这有利于形成牢固的熔接部。该方法可包括在激光熔接部形成期间熔化外部元件的大部分厚度。该方法可包括在激光熔接部形成期间熔化外部元件的整个厚度。因此,更大部分的外部元件能够有助于熔接,从而进一步提高熔接强度。
16、该方法可包括由外部元件吸收不超过50%、不超过40%、不超过30%的激光束。该方法可包括由外部元件吸收至少10%、至少20%或至少30%的激光束。该方法可包括由外部元件吸收10-40%或20-30%的激光束。因此,光束的大部分可被内部元件吸收。
17、该方法可包括将部分激光束吸收到内部元件中。该方法可包括通过内部元件吸收激光束来加热内部元件。该方法可包括通过激光吸收将足够的能量传递给内部元件以加热,但优选不熔化内部元件。该方法可包括软化内部元件。因此,激光束被内部元件吸收以加热和软化它,但不一定熔化它。这确保了内部元件的结构稳定性得以保持,并使其能够保持相关引流元件的典型管状结构,而不会塌陷和堵塞。当两个元件都被加热时,该方法可包括通过元件的热膨胀增加熔接压力。
18、该方法可包括使用激光束将外部元件加热到比内部元件更高的温度。该方法可包括通过来自外部元件的热传导来熔化内部元件。该方法可包括熔化内部元件的与外部元件接触的表面(例如外表面),优选通过来自外部元件的热传导来使内部元件的所述表面熔化。内部元件的远离外部元件的表面(例如内表面)优选地在激光熔接部形成期间不熔化。因此,外部元件可以有利地加热内部元件,并且能够形成更局部化的熔接部,而不会损害引流元件的结构特性。有利的是,内部元件的熔化可由来自外部元件的热传导和激光吸收的组合来驱动。这优选地比得过仅激光吸收,因为如果引流元件的整个厚度被熔化,这可能损害引流元件的结构。它还优选地比得过仅热传导,因为它减少了熔接期间材料中的温差。
19、外部元件可包括内表面和外表面。内部元件可包括内表面和外表面。该方法可包括将外部元件的内表面布置成与内部元件的外表面接触。外部元件的内表面可在形成激光熔接部的区域与内部元件的外表面相匹配。在熔接之前,在形成激光熔接部的区域中,内部元件和外部元件之间的间隙可以不大于0.4毫米、不大于0.3毫米、或不大于0.2毫米、或不大于0.1毫米。在熔接之前,在形成激光熔接部的区域中,内部元件和外部元件可以紧密接触。在熔接之前,内部元件和外部元件可以通过过盈配合保持在一起。紧密接触和/或过盈配合确保激光熔接部可以有效地形成。
20、元件的厚度可以限定在内表面和外表面之间。外部元件的厚度可以不超过5毫米、不超过4毫米或不超过3毫米。外部元件的厚度可以是至少0.5毫米或至少1毫米。优选地,外部元件的厚度为0.8毫米至0.9毫米。内部元件的厚度可以不超过2毫米、不超过1毫米或不超过0.5毫米。内部元件的厚度可以是至少0.1毫米,或至少0.2毫米,或至少0.5毫米。内部元件的厚度优选为0.5毫米至1毫米。引流元件的厚度可跨激光熔接部基本上恒定。因此,由于合适且优选恒定的壁厚,熔接部更有效地形成。
21、该方法可包括在激光熔接部形成期间(至少部分地)熔化第一引流元件和/或第二引流元件。优选地,第一引流元件和第二引流元件在激光熔接部形成期间都被部分熔化。该方法可包括熔化第一引流元件和/或第二引流元件的熔化区。熔化区可以包围第一引流元件和第二引流元件的一部分。该方法可包括将外部元件的内表面放置成与内部元件的外表面接触。该方法可包括部分熔化外部元件的内表面。熔化区可包括内部元件的外表面。该方法可包括部分熔化内部元件的外表面。熔化区可延伸穿过外部元件厚度的至少50%,或至少80%,或至少90%。熔化区可包括外部元件的外表面。熔化区可跨越外部元件的基本上全部厚度。熔化区可以不包括内部元件的远离外部元件的表面(例如内表面)。熔化区可延伸穿过内部元件厚度的不超过50%,或不超过40%,或不超过30%。熔化区可延伸穿过内部元件厚度的至少5%,或至少10%,或至少20%。该方法可包括允许第一引流元件和/或第二引流元件固化以形成激光熔接部。因此,通过激光熔接工艺在第一引流元件和/或第二引流元件之间形成牢固且永久的结合,而不损害内部元件的结构。
22、该方法可包括将外部固定装置/外部夹具抵靠外部元件的外表面放置。该方法可包括使用外部固定装置控制外表面的形状。外部固定装置对于激光束可以是基本透明的。外部固定装置可由玻璃、石英或含氟聚合物形成。因此,如果需要,可以控制和改善外表面的美学外观。
23、激光熔接部可构造成提供不漏流体的密封,例如在第一引流元件和第二引流元件之间。激光熔接部可构造成防止第一引流元件和第二引流元件彼此分离。第一引流元件和第二引流元件可在不施加粘合剂的情况下被固定在一起,例如在第一引流元件和第二引流元件之间的重叠区域被固定在一起。因此,激光熔接部确保了气体和液体两者不会无意中流出导管组件,这防止了令人不快的气味和液体泄漏。此外,激光熔接部通过在无需粘合剂的情况下防止第一引流元件和第二引流元件彼此分离而提供了导管组件的结构完整性。
24、引流元件可以是管状的。引流元件可包括沿着其管状形状的轴线。引流元件可构造成同轴地相互装配。该方法可包括同轴布置引流元件。该方法可包括将内部元件和外部元件彼此压靠,优选在激光熔接部形成期间。在内部元件和/或外部元件不变形的情况下,内部元件的外表面可能无法装配在外部元件的内表面内。该方法可包括使内部和/或外部元件变形,以将内部元件装配在外部元件内。当内部元件和外部元件布置在一起时,内部元件(或外部元件)的直径或宽度可以减少(或增加)至少1%或至少2%或至少3%。当内部元件和外部元件布置在一起时,内部元件(或外部元件)的直径或宽度可以减少(或增加)不超过10%或不超过8%或不超过6%。优选地,当内部元件和外部元件布置在一起时,内部元件(或外部元件)的直径或宽度可以减少(或增加)3%至8%。这些变化可能是由于内部元件的压缩和/或外部元件的拉伸。外部元件的内表面可以是锥形的/渐缩的。内部元件可由弹性材料形成。内部/外部元件可倚靠在外部/内部元件上。因此,这些元件变形,从而彼此压靠,这使得能够形成紧密配合和实现形成激光熔接部的理想条件。
25、该方法可包括形成熔接部,当沿着引流元件的轴线看时,该熔接部围绕引流元件的周边延伸。优选地,当沿着引流元件的轴线向下看时,激光熔接部可围绕引流元件的整个周边延伸。因此,可使用激光熔接部形成不漏流体的密封。激光熔接部可在引流元件之间提供不漏流体的密封。
26、激光熔接部可以是任何合适的形状或尺寸,但优选是连续的环。第一引流元件和第二引流元件之间的界面处的熔接区域/熔接部面积可由包括激光熔接部的引流元件之间的界面的总面积来限定。熔接区域可沿着引流元件的轴线延伸不超过10毫米、不超过8毫米或不超过6毫米。熔接区域可沿着引流元件的轴线延伸至少2毫米、至少3毫米或至少4毫米。熔接区可沿着引流元件的轴线延伸至少引流元件的厚度。熔接区域可沿着引流元件的轴线延伸至少两倍于引流元件的厚度。厚度可以作为整个熔接区域的平均值来测量。熔接区域可包括多个独立的激光熔接部。熔接区域可以限定出熔接区。因此,激光熔接部更牢固地将引流元件保持在一起。
27、该方法可包括形成与第一引流元件和第二引流元件的边缘间隔开的激光熔接部。激光熔接部可以间隔至少1毫米、至少2毫米或至少5毫米。因此,引流元件的边缘不会熔化,这有助于保持它们的结构和形状。
28、该方法可包括在第一引流元件和第二引流元件之间形成两个或更多个激光熔接部。所述两个或更多个激光熔接部中的每一个都可具有上述熔接部的任何一个或任何多个可选特征,并且可以根据这里描述的方法和该方法的任何一个或任何多个可选特征来形成。所述两个或更多个激光熔接部中的每一个可以不同或者可以不同地形成。所述两个或更多个激光熔接中的每一个都可以是独立的。因此,引流元件可以通过多重熔接部更牢固地保持在一起。
29、该方法可包括形成激光熔接部,该激光熔接部构造成抵抗/阻止引流元件的分离。激光熔接部可抵抗/阻止引流元件相对于彼此的移动。激光熔接部可包括限定其能够抵抗的力的熔接强度。熔接强度可以为至少10 n、至少15 n、至少20 n、至少40 n或至少60 n。熔接强度可不大于200 n、不大于100 n或不大于80 n。熔接强度优选为60 n或更大。可选地,熔接强度为60 n至200 n,或60 n至150 n,或60 n至100 n,或60 n至80 n。激光熔接部可抵抗引流元件的轴向分离,以及可选的轴向移动。轴向移动/分离可以是沿着引流元件的轴线方向的移动/分离。因此,熔接强度可以是拉伸强度。因此,熔接部的抗拉强度足够高,以确保导管组件在使用中的结构完整性,但也不会过度强到致使整体功能和制造复杂性受到负面影响。
30、引流元件(例如,第一引流元件和第二引流元件)可以布置成在体积上吸收激光束。激光束的体积吸收可占熔接过程中产生的热量的大部分,或者优选基本上全部。表面吸收或界面吸收可占熔接过程中产生的热量的一小部分,或者优选基本上不占热量。因此,激光束在体积上被吸收,这有助于提供引流元件的均匀加热,而不需要特定的添加剂来驱动吸收过程。
31、每个引流元件可包含热塑性材料。热塑性材料可在体积上吸收激光束,优选地引起材料的加热和可选的熔化。外部元件可包括比内部元件具有更高吸收系数的材料。因此,与内部元件相比,外部元件可以优先被加热。
32、在该方法中,激光熔接部可以主要由于激光束的体积吸收而形成。激光束以及第一引流元件和第二引流元件可配置成使得在激光熔接部形成期间,第一引流元件和/或第二引流元件中的体积吸收比第一引流元件和第二引流元件的界面处的界面吸收产生更多的热量。这里描述了许多合适的配置,例如热塑性材料的使用和特定激光波长的选择。这使得熔接更有效,因为更多的引流元件材料参与熔接过程。
33、热塑性材料可包括适用于激光熔接的材料。热塑性材料可包括聚乙烯(高密度(hdpe)和低密度(ldpe))、乙烯-乙酸乙烯酯共聚物(eva)、乙烯丙烯酸甲酯(ema)、热塑性弹性体(tpe)等。第一引流元件和第二引流元件可由相同的材料形成,或者替代地,可由不同的材料形成。在第一引流元件和第二引流元件由不同材料形成的情况下,它们优选由熔化时能够在其间形成激光熔接部的材料形成。导管可由tpe形成。漏斗状件可由ldpe或eva形成。连接器可由ldpe或eva形成。导管可由不同于漏斗状件和/或连接器的材料形成。漏斗状件和连接器可由相同的材料形成。优选地,两个引流元件都由包含聚乙烯的材料形成。因此,引流元件可由多种多样的材料形成。
34、熔化区可以不含构造成吸收可见光的添加剂。在引流元件之间和/或任一引流元件中可以没有这种添加剂。因此,激光被选择成使得引流元件的可见颜色不需要通过添加添加剂如炭黑来改变,从质量/用户吸引力的角度来看,添加添加剂会使产品不可接受。
35、用于形成激光熔接部的激光可具有可见光以外的波长。该方法可包括使用不可见光来形成熔接部。激光可以是微波激光。激光可具有超过1000纳米的波长。激光的波长可以超过1.1微米,优选超过1.2微米。激光可具有超过1.4微米的波长。激光可具有超过1.6微米的波长。激光可具有超过1.8微米的波长。激光可具有超过1.9微米的波长。激光可具有不超过3微米的波长。激光可具有不超过2.5微米的波长。激光可具有不超过2.3微米的波长。激光可具有不超过2.2微米的波长。激光可具有不超过2.1微米的波长。激光可具有1.2微米至2.2微米的波长。激光可具有1.6微米至2.2微米的波长。激光可具有约2微米的波长,优选约2.0微米,最优选1,940纳米的波长。因此,激光的波长可选择成使得其容易被热塑性材料在体积上吸收,以确保穿过基板厚度的有效加热。超过1.1微米范围内的波长是优选的,因为这在约0.8微米至1.1微米的选择性加热窗口之外。在这种选择性加热窗口中,热塑性材料表现出非常低的体积吸收,并且需要添加剂以吸收足够的能量来熔化。1.2微米至2.2微米范围内的激光波长是优选的,因为热塑性材料在这些波长下具有适度的体积吸收特性。1.6微米至2.2微米范围内的激光波长是更优选的,因为与低于1.6微米相比,它在热塑性塑料中提供了进一步改善的吸收。2微米左右,特别是1940纳米是最优选的,因为在这些波长下廉价激光源的广泛商业可用性。
36、当然,在多个替代实施例中,可以选择不同的波长。在这种情况下,一个或两个引流元件可包括添加剂,以便于激光熔接。优选地,内部元件可包括配置成吸收激光并产生热量的添加剂。添加剂可包括炭黑。在这样的实施例中,内部元件可能比外部元件受热更多。内部元件可以通过添加剂吸收激光束而熔化。外部元件可以通过来自内部元件的热传导而熔化。
37、该激光可以是连续波激光。熔接期间入射到外部元件上的激光功率密度可以是至少20 wmm-2、至少40 wmm-2、至少60 wmm-2或至少80 wmm-2。熔接期间入射到外部元件上的激光功率密度可以不超过80 wmm-2、不超过60 wmm-2、不超过40 wmm-2或不超过20 wmm-2。优选地,激光功率密度为60-65 wmm-2。光束宽度可以是至少2毫米。因此,可以有效地形成激光熔接部而不燃烧材料。
38、该方法可包括形成第一引流元件和/或第二引流元件。该方法可包括注射成型第一引流元件和/或第二引流元件。漏斗状件可以通过注射成型形成。连接器可以通过注射成型来形成。
39、该方法可包括在导管和漏斗状件之间形成激光熔接部。该方法可包括在漏斗状件和连接器之间形成激光熔接部。该方法可包括:在导管和漏斗状件之间形成第一激光熔接部;以及在漏斗状件和连接器之间形成第二激光熔接部。因此,如果需要,激光熔接可用于将多个导管组件部件附接在一起。
40、该方法可包括提供套管。该方法可包括将导管布置在套管内。该方法可包括将漏斗状件和/或连接器附接到套管的一端。该套管可构造成从近端到远端包围导管的至少一部分。套管可构造成从近端到远端包围导管的大部分。该套管可构造成从近端到远端包围基本上整个导管。套管可由柔性塑料材料制成。因此,导管受到保护并且更容易操纵。
41、导管组件可包括流体收集袋。该方法可包括提供流体收集袋。该方法可包括将液体收集袋布置成与导管流体连接。流体收集袋可包括允许流体进入袋中的入口。液体收集袋可直接连接到漏斗状件上。漏斗状件可设置有入口。因此,该组件可布置成使流体从导管流出,流过漏斗状件并直接进入流体收集袋。因此,如果需要,漏斗状件可起到连接器的作用。
42、液体收集袋可直接连接到连接器上。连接器可设置有入口。因此,该组件可布置成使流体从导管流出,流过漏斗状件,流过连接器,然后流入流体收集袋。
43、流体收集袋可以是任何合适的形状或尺寸,例如矩形、圆形、椭圆形、立方体、球形等。液体收集袋可包括前片和后片。液体收集袋可包括周边结合部,该周边结合部连结前片和后片的周边,以形成液体收集袋。周边结合部可以限定液体收集袋的基部、两个侧向边缘和上边缘。所述两个侧向边缘可包括右侧向边缘和左侧向边缘。当在后片在前片后面,基部在袋的底部,上边缘在袋的顶部的情况下观察该袋时,右侧向边缘和左侧向边缘可被定义为袋的右侧边和左侧边。袋在左侧向边缘和右侧向边缘之间的宽度可以是至少10厘米、至少12厘米、至少15厘米或至少20厘米。袋的宽度可以不超过25厘米、不超过20厘米或不超过15厘米。优选地,宽度为10厘米至20厘米,最优选地为12厘米至15厘米。基部可限定袋的底部。上边缘可限定袋的顶部。袋的从基部到上边缘的高度可以是至少25厘米、至少30厘米、至少35厘米或至少40厘米。袋的高度可以不超过45厘米、不超过40厘米、不超过35厘米或不超过30厘米。高度可以是25厘米至40厘米,30厘米至35厘米,或者最优选33厘米至35厘米。该袋可构造成容纳至少500毫升、至少700毫升或至少1000毫升的流体,并且可容纳不超过1000毫升的流体,例如,它可容纳至少700毫升的流体。
44、流体收集袋和/或套管可包括柔性塑料材料。例如聚丙烯(pp)、聚对苯二甲酸乙二醇酯(pet)、低密度聚乙烯(ldpe)、金属化聚酯(met pet)、定向聚丙烯(opp)或聚氯乙烯(pvc)。因此,在一些实施例中,该方法可包括通过激光熔接将流体收集袋和/或套管附接到另一导管组件部件。
45、周边结合部可以提供防水密封。优选地,周边结合部提供无菌密封。周边结合部可包括以下中的任何一种或任何多种:熔接部;机械密封部;热封部;压力密封部;粘合剂;溶剂结合部;紫外线结合部;超声波熔接部;激光熔接部;脉冲熔接部;或者摩擦熔接部。这确保了导管在使用前保持在无菌环境中,并且还确保了一旦导管被使用,包含在袋中的任何流体不会无意中泄漏。
46、根据本发明的广义方面,提供一种通过包括以下步骤的方法制造的导管组件:提供至少两个导管组件部件;以及将激光束引导到所述至少两个导管组件部件中的两个导管组件部件上,以在它们之间形成激光熔接部。
47、根据本发明的第二方面,提供一种根据上述本发明第一方面的方法制造的导管组件。
48、因此,在广义方面,本发明还提供一种导管组件,其包括导管以及第一引流元件和第二引流元件,其中第一引流元件和第二引流元件布置成使得流体能沿着导管流到第一引流元件,并且然后流到第二引流元件,并且第一引流元件和第二引流元件通过激光熔接部彼此附接。这种导管组件当然可包括本文所述的方法、导管组件、导管组件部件和引流元件的任何一个或多个特征。
49、概括地说,本发明还涉及一种为激光熔接而优化的导管组件部件。导管组件部件可包括熔接区,以有助于在它和另一个导管部件之间形成激光熔接部。
50、导管组件部件可具有内部轮廓。导管组件部件可具有外部轮廓。在熔接区,导管组件部件的外部轮廓和内部轮廓可以彼此相似。导管组件部件可包括多个突起。突起可以限定外部轮廓。导管组件部件可包括管。该管可以限定内部轮廓。该管可以限定外部轮廓,优选地与突起一起限定外部轮廓。导管组件部件可以是用于导管的引流元件。
51、在一个方面,提供一种用于导管的引流元件,该引流元件包括限定引流元件内部轮廓的管和从管向外延伸的多个突起,其中:管和突起一起限定引流元件的外部轮廓;该引流元件包括构造成接收导管的入口部分;入口部分包括熔接区,以有助于在引流元件和导管之间形成激光熔接部。
52、所述多个突起可以布置成在第一方向上在相邻突起的中心之间具有间距。熔接区可在第一方向上至少跨越所述间距。
53、根据本发明的第三方面,提供一种用于导管的引流元件,该引流元件包括限定引流元件的内部轮廓的管和从管向外延伸的多个突起,其中:管和突起一起限定引流元件的外部轮廓;该引流元件包括构造成接收导管的入口部分;入口部分包括熔接区;引流元件的外部轮廓和内部轮廓在熔接区彼此相似,以有助于在引流元件和导管之间形成激光熔接部;所述多个突起布置成在第一方向上在相邻突起的中心之间具有间距;并且熔接区在第一方向上至少跨越所述间距。
54、有利的是,引流元件因此在熔接区中具有大致恒定的厚度。这有助于熔接部的形成,因为当引流元件在熔接过程中熔化时,引流元件的形状不太可能发生大的变化或表面变形。这有助于确保熔接牢固,并且一旦形成就不易被看见。
55、通过包括突起,熔接区可以相对于突起的顶端凹进。这有助于确保用户不太容易看到熔接部,并且外部轮廓可以适于确保用户容易操纵引流元件。由于突起,引流元件也适合于通过注射成型制造,而没有明显的缩痕风险。
56、如上所述,熔接区在第一方向上至少跨越突起间的所述间距。换句话说,熔接区在第一方向上至少在整个所述间距上延伸。因此,没有测量/限定跨熔接区的间距。当熔接区设置在两个突起之间时,这两个突起不相邻。因此,熔接区提供了适于熔接的区域,该区域在第一方向上的尺寸至少与所述间距一样大。因此,熔接区通常设置在至少两个间隔开的突起的一侧。
57、引流元件可包括在第一方向上间隔开的两个相邻突起,然后熔接区从所述两个相邻突起延伸。因此,引流元件可在熔接区的一侧包括两个相邻的突起。引流元件可在熔接区的另一侧包括两个相邻的突起。例如,沿着第一方向,引流元件可包括两个相邻的突起,它们之间具有间距,然后是熔接区,然后是另外两个相邻的突起,它们之间具有间距,并且熔接区在第一方向上至少跨越两个相邻突起中任一个的间距。在引流元件包括多个熔接区的情况下,可针对每个熔接区提供这种布置。这可有助于确保用户更不容易看到熔接部,因为熔接部区凹入突出部之间,同时也使引流元件更容易操纵。
58、引流元件可以是端部开口的。引流元件可包括入口端。入口端可配置成联接到导管。引流元件可包括出口端。引流元件可具有在入口端和出口端之间测量的长度。出口端可构造成允许液体在使用中流出引流元件。引流元件可包括出口部分。出口部分可构造成将液体流导出引流元件。出口端可设置在出口部分中。出口部分可以是大致管状的。出口部分可以是锥形的/渐缩的。出口部分可具有基本恒定的壁厚。出口部分可以是截头圆锥形的。
59、引流元件可包括定位器。定位器可配置成识别导管的取向。定位器可定位成对应于导管中的曲线/弯曲部/曲面。当导管是coudé导管时,可以提供定位器。定位器在使用中可以向上定位。定位器可包括定位肋。定位肋可沿着引流元件的至少部分长度延伸。定位器可包括定位器标记。因此,一旦进入体内,定位器帮助用户使用导管并将其与他们的膀胱对准。
60、引流元件可包括入口部分。入口端可设置在入口部分中。出口部分可连结到入口部分。出口部分可在其与入口部分交汇的位置处最窄。入口部分可在其与出口部分交汇的位置处最窄。出口部分可覆盖引流元件长度的至少40%、至少50%、至少60%、至少70%或至少80%。出口部分可覆盖引流元件长度的不超过80%、不超过70%、不超过60%或不超过50%。优选地,出口部分覆盖引流元件长度的60-70%。优选地,出口部分比入口部分长。
61、入口部分可构造成接收导管。入口部分可构造成提供从导管内部进入引流元件的液体路径。入口部分可构造成接合导管。入口部分可构造成接收导管的远端。因此,导管可牢固地附接到引流元件上。
62、可在所述多个突起之间提供多个间隙。在熔接区之外的区域中,相邻突起之间的间距可以基本恒定。入口部分可包括操纵区。操纵区可包括所述多个突起中的至少两个突起。在操纵区,突起的末梢可以一起限定操纵表面。在操纵区,外部轮廓和内部轮廓可以不同。操纵表面可以延伸穿过间隙。因此,突起的末梢使得能够使用突起的尺寸来限定操纵表面并控制其触感和形状,以确保引流元件易于使用。有利的是,当抓握引流元件时,引流元件更容易抓握,因为交替的间隙和突起提供了波状表面。然而,由于操纵表面由突起的末梢限定,引流元件的外观和感觉保持增强。
63、熔接区和操纵区可以不重叠。在操纵区中,相邻突起之间的间距可以为至少0.5毫米、至少1毫米或至少2毫米。在操纵区中,相邻突起之间的间距可以不超过5毫米、不超过3毫米或不超过2毫米。优选地,在操纵区中,相邻突起之间的间距为大约2毫米。突起之间的间距可以至少是引流元件的厚度。突起之间的间距可以不超过引流元件厚度的两倍。厚度可在突起之间的中点处测量。跨三个或更多个突起的间距可以是基本恒定的。该间距在操纵区内可以是基本恒定的。这有助于为操纵区提供更符合人体工程学的感觉。
64、引流元件的内部轮廓可包括阶梯状区域。操纵表面的对应于阶梯状区域的区域可以是平滑的。因此,外部轮廓/操纵表面可与内部轮廓显著不同。这允许额外的设计自由度,以优化内部轮廓和外部轮廓以及操纵表面,以获得不同的功能。虽然阶梯状区域作为示例给出,但是内部轮廓可以替代地被倒角、是渐缩的或者具有不同的不规则形状,并且操纵表面的相应部分是平滑的或者具有由突起的末梢限定的不同形状。
65、此外,由于突起,引流元件能够使用注射成型廉价且容易地制造,并且不会遭受与具有不同壁厚的物体的注射成型相关的缩痕缺陷。突起还减少了所需的总材料,从而降低了重量和成本。这也为用户在内部轮廓呈阶梯状的情况下操纵引流元件提供了更愉快的体验。由于提供了独立于操纵表面改变内部轮廓的设计自由度,相同的引流元件可用于不同类型/尺寸的导管。这意味着制造更加便宜和简单,因为对于所有不同类型/尺寸的导管,需要生产更少类型的引流元件。
66、当接收在入口部分中时,第一方向可以基本平行于导管的轴线。在第一方向上,熔接区可比所述间距大至少50%、大至少75%或大至少100%。在第一方向上,熔接区可以是所述间距的不超过5倍、不超过4倍或不超过3倍。优选地,在第一方向上,熔接区是所述间距的约两倍,例如在第一方向上跨越约4毫米。熔接区可延伸一距离,该距离至少是引流元件的厚度、为引流元件厚度的至少两倍或为引流元件厚度的至少三倍。熔接区可延伸的距离不超过引流元件厚度的四倍,不超过引流元件厚度的三倍,或不超过引流元件厚度的两倍。厚度可以作为整个熔接区的平均值来测量。这确保了熔接区能够在引流元件周围提供加宽的带。
67、该管可具有基本恒定的壁厚。突起的壁厚可与管的壁厚基本相同。管的壁厚可以为至少0.5毫米、至少0.7毫米或至少1毫米。突起的壁厚可以不大于1.5毫米、不大于1毫米、不大于0.7毫米。突起的壁厚可以为至少0.5毫米、至少0.7毫米或至少1毫米。管的壁厚可以不超过1.5毫米,不超过1毫米,不超过0.7毫米。因此,壁厚是相同的,这意味着引流元件可以用注射成型法有效地制造,并且没有缩痕缺陷。
68、突起的径向长度定义为突起从内管沿径向方向延伸的距离。径向长度可沿着引流元件的长度变化。径向长度的变化可以抵消内部轮廓的变化。径向长度可以是至少1毫米、至少1.5毫米、至少2毫米。径向长度可以不超过3毫米、不超过2毫米或不超过1.5毫米。因此,突起的长度可以容易地调节,以确保引流元件的正确操纵表面,而与内部轮廓无关。
69、入口部分可包括一个或多个导管接收区。入口部分可包括两个或更多个导管接收区,优选地只有两个导管接收区。每个导管接收区可构造成接收不同的导管。例如不同尺寸、形状和/或类型的导管。导管接收区可串联布置。导管接收区可基本上同轴布置。这可允许相同规格的引流元件用于与生产线中的不同导管连用,这简化了一系列导管的制造过程。
70、阶梯状区域可包括内部轮廓中的至少两个台阶部。入口部分的内部轮廓可包括在相邻导管接收区之间的台阶部。该台阶部可在导管接收区的一端提供止挡部或凸缘。这有助于确保导管不会过度插入入口部分。
71、入口部分可包括两个或更多个熔接区。所述两个或更多个熔接区可以彼此间隔开。所述两个或更多个熔接区可沿着管的轴线彼此间隔开。所述两个或更多个熔接区可对应于管的具有不同直径的那些区域。可针对每个导管接收区各自提供熔接区。因此,不管使用何种导管,它都可以牢固地熔接到位。
72、熔接区可分成间隔开的多个熔接区部分,使得可形成跨越所述多个熔接区部分的单个熔接部。每个熔接区部分的厚度可以基本恒定。内部轮廓在整个熔接区可以是基本恒定的。内部轮廓在跨越相邻熔接区部分的区域中可以是基本恒定的。相邻的熔接区部分可以间隔不超过2毫米、不超过1.5毫米或不超过1毫米,以便于形成跨越这两个熔接区部分的熔接部。可在相邻的熔接区部分之间设置单个突起。该单个突起的高度可不超过5毫米、不超过4毫米或不超过3毫米,或不超过2毫米。该单个突起的高度可不超过引流元件的厚度(或引流元件的组合厚度)的三倍,不超过引流元件的厚度(或引流元件组合厚度)的两倍,或不超过引流元件的厚度(或引流元件的组合厚度)。引流元件的厚度可在突起附近测量。突起可具有由上述突起壁厚限定的厚度。该单个突起的厚度可不超过引流元件的厚度(或引流元件的组合厚度)的两倍,或不超过引流元件的厚度(或引流元件的组合厚度)。当然,相反地,熔接区部分可由凹陷部间隔开。所述凹陷部可与上述突起具有相似的特性。凹陷部的深度可以不超过引流元件的厚度,或者不超过引流元件的厚度的一半。在熔接区或熔接区部分中,内部轮廓和外部轮廓可以成形为使得引流元件的厚度在相当于引流元件厚度的距离上增加不超过200%,或不超过150%,或不超过100%,或不超过50%,或不超过25%。因此,这确保了外部轮廓和内部轮廓保持足够相似,以便于激光熔接,即使在轮廓上存在小的差异。
73、熔接区中引流元件的绝对厚度可以如上述针对外部元件所定义的。这有助于确保厚度适合熔接。
74、熔接区可从每个台阶部延伸。熔接区不延伸穿过内部轮廓的台阶部或阶梯状区域。因此,导管被牢固地熔接在靠近台阶部的位置。这通常是导管在入口部分内最紧密配合的区域,因此有助于确保有效的激光熔接。
75、该管可包括凸缘。凸缘可设置在入口部分的一端。凸缘可构造成防止导管过度插入到引流元件中。凸缘可在引流元件的内部轮廓中提供台阶部。熔接区可从凸缘沿着入口部分延伸。因此,与该步骤一样,导管通过位于凸缘处/邻近凸缘的熔接区的位置被更牢固地熔接到位。
76、熔接区可与入口端间隔开。通过将熔接区与入口端间隔开,可以保护熔接部免受入口端处导管上存在的较高剪切力和横向力的影响,因为这些力可由入口端周围的管自身承受。这有助于确保熔接部只需要对导管沿入口部分的轴向移动提供显著的阻力。
77、内部轮廓可在入口端附近渐缩。内部轮廓可从入口端向出口部分会聚。内部轮廓可从入口端到所述一个或多个导管接收区向内渐缩。入口端可具有至少3毫米、至少4毫米、至少5毫米、至少6毫米或至少7毫米的内径。入口端可具有不大于8毫米、不大于7毫米、不大于6毫米、不大于5毫米的内径。优选地,入口端具有约6毫米或约5毫米的内径。接近入口端的导管接收区的直径可比入口端小约0.5毫米至1.5毫米,例如小0.7毫米。因此,当将导管装配到漏斗状件时,该渐缩有助于将导管引导到所述一个或多个导管接收区以便被漏斗状件保持。
78、内部轮廓可以优选地仅由管限定。内部轮廓可在每个导管接收区渐缩。内部轮廓可以是渐缩的,以在导管被接收在导管接收区中时使导管变形。内部轮廓可跨熔接区渐缩。这确保了导管有效地楔入每个熔接区。内部轮廓可具有垂直于引流元件的轴线横跨其测量的宽度。在整个熔接区内,内部轮廓可减少不超过5%,或不超过4%。在整个熔接区,内部轮廓可减小至少1%,或至少2%。在整个熔接区内,内部轮廓可减小大约2%到3%。外部轮廓也可以随着内部轮廓而减小。这有助于提供导管的适当变形,以确保紧密配合和有效熔接,而不会损坏或阻塞导管。
79、引流元件的厚度在熔接区的大部分上,例如熔接区面积的至少50%、至少60%、至少70%、至少80%或至少90%上可以是基本恒定的。优选地,引流元件的厚度在整个熔接区是恒定的。这使得熔接更有效,因为激光束设置不需要改变以适应变化的厚度,并且更一致的厚度确保了更高质量的熔接。
80、在熔接区,内部轮廓和外部轮廓可以彼此匹配。这可在整个熔接区提供恒定的管厚度。在管的厚度恒定的情况下,内部轮廓也优选恒定。熔接区中管的外部轮廓可仅由管限定。熔接区或熔接区部分可以基本上没有突起。这有助于确保激光熔接部可以有效地形成在整个熔接区,一旦引流元件熔化然后固化,厚度的大波动会导致诸如材料运输、变形和不均匀的最终熔接强度的问题。
81、熔接区可在垂直于其轴线的平面中围绕引流元件的周长/圆周的至少50%、至少75%或至少95%延伸。熔接区可在垂直于其轴线的平面内围绕引流元件的基本上整个周长延伸。因此,熔接部可阻止流体意外从引流元件泄漏。
82、所述多个突起可包括一个或多个肋。每个肋可以是细长的,并且围绕和/或沿着引流元件延伸。当肋围绕和/或沿着引流元件延伸时,每个肋可具有沿着肋测量的长度。每个肋可具有垂直于其长度限定的厚度。每个肋的厚度可与管的壁厚基本上相同。每个肋的厚度可以是0.5毫米到3毫米,或者优选地是0.5毫米到1.5毫米。每个肋的厚度可以是渐缩的。每个肋的厚度可在其末梢处最小。末梢可具有0.5毫米到1毫米的厚度。因此,肋为突起提供了更坚固的结构,同时有助于确保均匀的注射成型,并使得一旦形成就更容易从模具中移除引流元件。
83、所述一个或多个肋可包括两个或更多个肋。所述两个或更多个肋中的至少两个可以是相交的肋。相交的肋可以基本垂直的角度彼此相交。因此,肋能够彼此提供结构支承,并且也有助于产生更容易抓握的引流元件,该引流元件能够在多个方向上提供良好的抓握动作。
84、所述一个或多个肋可包括围绕引流元件的圆周延伸的一个或多个周向肋。周向肋可围绕引流元件的圆周延伸至少20%、至少30%、至少40%、至少50%、至少60%、至少70%、至少80%、至少90%或至少100%。周向肋可沿着引流元件的长度均匀间隔开。引流元件可包括至少五个或至少六个周向肋。引流元件可包括不超过十个或不超过八个周向肋。因此,周向肋有助于确保引流元件易于抓握,并沿引流元件的长度施加力,以将导管移入和移出身体。
85、可围绕入口端设置周向肋。围绕入口端的周向肋可以提供入口凸缘。入口凸缘的外径可以为至少8毫米、至少10毫米或至少12毫米。入口凸缘的外径可以不大于15毫米、不大于12毫米或不大于10毫米。优选地,入口凸缘的外径为大约10毫米。套管可附接至提供所述入口凸缘的所述肋。因此,围绕入口端设置有凸缘,以帮助确保引流元件作为导管组件的一部分更容易使用和制造。
86、在引流元件包括两个或更多个熔接区的情况下,至少一个突起可设置在相邻的熔接区之间。优选地,在相邻的熔接区之间提供包括至少两个突起的操纵区。在一个实施例中,引流元件可包括两个熔接区和两个操纵区。操纵区(例如第一操纵区)可从入口端延伸。第一熔接区可从入口操纵区延伸。第二熔接区可设置在第一熔接区和出口部分之间。可在第一和第二熔接区之间提供操纵区(例如第二操纵区)。第一操纵区可比第二操纵区长。第一操纵区可包括比第二操纵区更多的突起。第一操纵区可包括至少两倍于第二操纵区的突起。第一和第二操纵区中突起的间距可以基本相同。因此,引流元件被最佳地布置成接收两个不同的导管,同时保持符合人体工程学的操纵表面。
87、可在相邻的熔接区之间设置周向肋。至少两个周向肋可设置在相邻的熔接区之间。操纵区可包括至少两个周向肋。每个操纵区可包括至少两个周向肋。这确保了引流元件更容易和更舒适地握持,同时便于提供不同的熔接区。
88、所述一个或多个肋可包括沿引流元件长度延伸的一个或多个轴向肋。轴向肋的径向长度可沿着引流元件的长度变化。所述一个或多个轴向肋可以围绕引流元件的圆周均匀间隔开。轴向肋可与至少两个其它肋相交,优选与至少两个周向肋相交。轴向肋可沿着引流元件的被突起覆盖的大部分长度延伸。轴向肋优选地沿着引流元件的被突起覆盖的整个长度延伸。轴向肋可从入口端延伸。每个轴向肋的长度可以基本相同。轴向肋可以延伸穿过每个操纵区。熔接区可以没有轴向肋。因此,轴向肋为周向肋提供结构支承。
89、所述一个或多个肋可包括至少四个肋。所述至少四个肋可包括至少四个轴向肋。每个轴向肋可包括本文所述的肋或轴向肋的任何一个或任何多个特征。引流元件可包括两个或更多个熔接区部分,这些熔接区部分布置在沿着引流元件的长度的同一点处。所述两个或更多个熔接区部分可由单个轴向肋分开。引流元件可包括四个熔接区部分,相邻的熔接区部分可由单个轴向肋分开。轴向肋可具有不超过熔接区中引流元件厚度的200%的高度。轴向肋的宽度可以不超过熔接区中引流元件厚度的两倍。因此,相邻的熔接区部分可以间隔开,以便于在相邻的熔接区部分之间形成激光熔接部。
90、引流元件可以是漏斗状件。引流元件/漏斗状件可包括设置在其出口部分上的熔接区。引流元件/漏斗状件可以配置成将连接器接收到其出口部分中。引流元件/漏斗状件可包括用于形成与连接器的激光熔接部的熔接区。定位肋可设置在用于连接器的熔接区和用于导管的熔接区之间。引流元件/漏斗状件可具有三个熔接区。每个熔接区可被设置用于将引流元件/漏斗状件熔接到不同的导管组件部件,例如不同类型/尺寸的导管或连接器。每个熔接区可具有上述任何一个或任何多个特征,例如,用于连接器的熔接区可具有如上关于导管接收区所述的渐缩的内部轮廓。因此,漏斗状件可在一端熔接到导管上,并且可选地在其另一端熔接到连接器上。这意味着可以制造单个开口导管组件,然后在需要时,通过熔接到连接器上,可选地用于制造封闭式导管组件。这简化了制造,降低了经济和环境成本。
91、漏斗状件可包括裙部。裙部可以是出口部分的一部分。裙部可设置在出口端。裙部可包括出口部分的加宽区段。裙部可比出口部分的其余部分宽大约0.5毫米、大约1毫米或大约1.5毫米。裙部可跨越出口部分长度的至少5%、至少10%或至少15%。裙部可跨越出口部分长度的不超过20%、不超过15%或不超过10%。裙部优选跨越出口部分长度的大约10%。裙部可构造成接合润湿机构。因此,裙部提供了能够更好地接合润湿机构的结构。
92、漏斗状件可包括多个定位突起。定位突起可构造成接合导管组件部件,例如润湿机构。定位突起优选成对设置。定位突起对可围绕漏斗状件的圆周间隔开。定位突起可位于沿着从出口端开始的漏斗状件长度的大约10-30%处。
93、定位肋可设置在裙部和入口部分之间。定位肋可设置在定位突起和入口部分之间。可在出口部分上提供熔接区。可在定位肋和出口端之间提供熔接区。可在定位突起和入口部分之间提供熔接区。可在定位突起和定位肋之间提供熔接区。因此,熔接区可设置在出口部分的基本平坦/恒定厚度的区域中。
94、引流元件可以是连接器。连接器可与流体收集袋一体形成,或者可操作地连接到流体收集袋。连接器可包括入口部分。入口部分可由漏斗状件的出口部分接收。入口部分可具有对应于漏斗状件的内部轮廓的形状。连接器可包括出口部分。连接器可包括止挡部。止挡部可构造成防止连接器过度插入漏斗状件中。
95、在广义方面,提供一种导管组件,其包括导管和引流元件,其中引流元件包括构造成接收导管的入口部分和熔接区,其中导管设置在入口部分中,并且引流元件和导管通过在熔接区中的激光熔接部附接至彼此。
96、在广义方面,提供一种导管组件,其包括导管、引流元件,其中引流元件包括附接到导管的入口部分和熔接区,其中该组件还包括设置在引流元件的出口部分中的连接器,该连接器布置成经由引流元件接收来自导管的流体,并且引流元件和连接器经由熔接区中的激光熔接部彼此附接。
97、根据本发明的第四方面,提供一种包括导管和第三方面的引流元件的导管组件,其中导管设置在入口部分中,并且引流元件和导管通过熔接区中的激光熔接部彼此附接。
98、引流元件可以是漏斗状件。导管组件可包括连接器。连接器和漏斗状件可以通过激光熔接部彼此附接。
99、根据本发明的第五方面,提供一种使用引流元件来对导管进行引流的方法。引流元件可以是上述第三方面的引流元件。该方法可包括通过激光熔接部将引流元件附接到导管上,例如如上文关于第一方面所述。该方法可包括允许流体通过引流元件流出导管。该方法可包括将流体导入容器。该方法可包括将第二引流元件附接到引流元件上,例如通过如关于上述第一方面所述的激光熔接部进行附接。该方法可包括使用第四方面的导管组件。该方法可包括将导管插入体内,直到流体流过导管。
100、本文中以一般/广义的术语并涉及上述第一至第五方面描述的方法、导管组件、导管组件部件和引流元件当然可包括彼此的任何一个或任何多个可选特征或其他特征。例如,在一个示例中,可提供一种用于导管的引流元件,该引流元件包括限定引流元件的内部轮廓的管和从管向外延伸的多个突起,其中:管和突起一起限定出引流元件的外部轮廓;该引流元件包括构造成接收导管的入口部分;入口部分包括熔接区;引流元件的外部轮廓和内部轮廓在熔接区中彼此相似,以有助于在引流元件和导管之间形成激光熔接部;所述多个突起布置成在第一方向上在相邻突起的中心之间具有间距;并且根据第三方面,熔接区在第一方向上至少跨越所述间隔,其中引流元件包括如关于第三方面所述的非反射涂层。
101、在另一示例中,提供一种包括导管和引流元件的导管组件,其中引流元件包括构造成接收导管的入口部分和熔接区,其中导管设置在入口部分中,并且引流元件和导管通过熔接区中的激光熔接部彼此附接,其中引流元件包括包含至少两个周向肋的操纵区,其中操纵区和熔接区不重叠。
102、下面阐述了本发明的一些具体和优选的实施例。这些实施例中的每一个实施例通常适用于其它实施例,因此可包括上述第一至第四方面的任何一个或任何多个特征,或者彼此可互换。
103、在一个优选实施例中,提供一种制造导管组件的方法,该方法包括以下步骤:提供间歇性导尿管,该间歇性导尿管包括远端和用于插入体内的近端;提供第一引流元件和第二引流元件,其中第一引流元件布置成接收沿着导管流动的流体;布置第一引流元件和第二引流元件,使得流体可沿着导管流到第一引流元件,并且然后流到第二引流元件;以及将激光束引导到第一引流元件和第二引流元件上,以在第一引流元件和第二引流元件之间形成激光熔接部,其中:第一引流元件由导管的远端提供,并且第二引流元件是漏斗状件;或者,第一引流元件是可连接到导管的远端的漏斗状件,并且第二引流元件是连接器。
104、在另一个优选实施例中,提供一种制造导管组件的方法,包括以下步骤:提供导管,该导管包括远端和用于插入体内的近端;提供第一引流元件和第二引流元件,其中第一引流元件布置成接收沿着导管流动的流体;布置第一引流元件和第二引流元件,使得流体可沿着导管流到第一引流元件,并且然后流到第二引流元件;以及将激光束引导到第一引流元件和第二引流元件上,以在第一引流元件和第二引流元件之间形成激光熔接部,其中:第一引流元件由导管的远端提供,并且第二引流元件是漏斗状件;或者,第一引流元件是可连接到导管的远端的漏斗状件,并且第二引流元件是连接器,其中该方法包括在激光熔接部形成期间熔化外部元件的大部分厚度,并且优选地,其中该方法包括在激光熔接部形成期间熔化外部元件的整个厚度。
105、在另一优选实施例中,提供一种制造导管组件的方法,包括以下步骤:提供导管,该导管包括远端和用于插入体内的近端;提供第一引流元件和第二引流元件,其中第一引流元件布置成接收沿着导管流动的流体;布置第一引流元件和第二引流元件,使得流体可沿着导管流到第一引流元件,并且然后流到第二引流元件;以及将激光束引导到第一引流元件和第二引流元件上,以在第一引流元件和第二引流元件之间形成激光熔接部,其中:第一引流元件由导管的远端提供,并且第二引流元件是漏斗状件;或者,第一引流元件是可连接到导管的远端的漏斗状件,并且第二引流元件是连接器,其中该方法包括使用激光束将外部元件加热到比内部元件更高的温度。
106、在另一优选实施例中,提供一种制造导管组件的方法,包括以下步骤:提供导管,该导管包括远端和用于插入体内的近端;提供第一引流元件和第二引流元件,其中第一引流元件布置成接收沿着导管流动的流体;布置第一引流元件和第二引流元件,使得流体可沿着导管流到第一引流元件,并且然后流到第二引流元件;以及将激光束引导到第一引流元件和第二引流元件上,以在第一引流元件和第二引流元件之间形成激光熔接部,其中:第一引流元件由导管的远端提供,并且第二引流元件是漏斗状件;或者,第一引流元件是可连接到导管的远端的漏斗状件,并且第二引流元件是连接器,其中第一引流元件和/或第二引流元件包含热塑性材料,该热塑性材料在体积上吸收激光束以导致第一引流元件和/或第二引流元件熔化,并且优选地,其中激光束和第一引流元件和第二引流元件构造成使得:与在第一引流元件和第二引流元件的界面处的界面吸收相比,在激光熔接部形成期间,在第一引流元件和/或第二引流元件中的体积吸收产生更多的热量。
107、在另一优选实施例中,提供一种制造导管组件的方法,包括以下步骤:提供导管,该导管包括远端和用于插入体内的近端;提供第一引流元件和第二引流元件,其中第一引流元件布置成接收沿着导管流动的流体;布置第一引流元件和第二引流元件,使得流体可沿着导管流到第一引流元件,并且然后流到第二引流元件;以及将激光束引导到第一引流元件和第二引流元件上,以在第一引流元件和第二引流元件之间形成激光熔接部,其中:第一引流元件由导管的远端提供,并且第二引流元件是漏斗状件;或者,第一引流元件是可连接到导管的远端的漏斗状件,并且第二引流元件是连接器,其中激光束具有超过1.1微米且不超过3微米的波长,优选地,其中激光束具有约2微米的波长。
108、在另一优选实施例中,提供一种制造导管组件的方法,包括以下步骤:提供导管,该导管包括远端和用于插入体内的近端;提供第一引流元件和第二引流元件,其中第一引流元件布置成接收沿着导管流动的流体;布置第一引流元件和第二引流元件,使得流体可沿着导管流到第一引流元件,并且然后流到第二引流元件;以及将激光束引导到第一引流元件和第二引流元件上,以在第一引流元件和第二引流元件之间形成激光熔接部,其中:第一引流元件由导管的远端提供,并且第二引流元件是漏斗状件;或者,第一引流元件是可连接到导管的远端的漏斗状件,并且第二引流元件是连接器,并且可选地,其中该方法包括在漏斗状件和导管之间形成第一激光熔接部,并且优选地还在漏斗状件和连接器之间形成第二激光熔接部。
109、在另一优选实施例中,提供一种用于导管的引流元件,该引流元件包括限定出引流元件的内部轮廓的管和从所述管向外延伸的多个突起,其中:所述管和所述突起一起限定出所述引流元件的外部轮廓;所述引流元件包括构造成接收所述导管的入口部分;所述入口部分包括熔接区;所述引流元件的外部轮廓和内部轮廓在所述熔接区中彼此相似,以有助于在所述引流元件和所述导管之间形成激光熔接部;所述多个突起布置成在第一方向上在相邻突起的中心之间具有间距;并且所述熔接区在第一方向上至少跨越所述间距,其中所述入口部分包括两个或更多个导管接收区和两个或更多个熔接区,每个导管接收区构造成接收不同的导管,其中针对每个导管接收区各自设置有熔接区。
110、在另一优选实施例中,提供一种用于导管的引流元件,该引流元件包括限定出引流元件的内部轮廓的管和从所述管向外延伸的多个突起,其中:所述管和所述突起一起限定出所述引流元件的外部轮廓;所述引流元件包括构造成接收所述导管的入口部分;所述入口部分包括熔接区;所述引流元件的外部轮廓和内部轮廓在所述熔接区中彼此相似,以有助于在所述引流元件和所述导管之间形成激光熔接部;所述多个突起布置成在第一方向上在相邻突起的中心之间具有间距;并且所述熔接区在第一方向上至少跨越所述间距,其中所述管包括设置在所述入口部分的一端处的凸缘,所述凸缘构造成防止所述导管过度插入所述引流元件中,并且所述熔接区从所述凸缘沿着所述入口部分延伸。
111、在另一优选实施例中,提供一种用于导管的引流元件,该引流元件包括限定出引流元件的内部轮廓的管和从所述管向外延伸的多个突起,其中:所述管和所述突起一起限定出所述引流元件的外部轮廓;所述引流元件包括构造成接收所述导管的入口部分;所述入口部分包括熔接区;所述引流元件的外部轮廓和内部轮廓在所述熔接区中彼此匹配,以跨所述熔接区提供恒定的管厚度并且有助于在所述引流元件和所述导管之间形成激光熔接部;所述多个突起布置成在第一方向上在相邻突起的中心之间具有间距;并且所述熔接区在第一方向上至少跨越所述间距。
112、在另一优选实施例中,提供一种用于导管的引流元件,该引流元件包括限定出引流元件的内部轮廓的管和从所述管向外延伸的多个突起,其中:所述管和所述突起一起限定出所述引流元件的外部轮廓;所述引流元件包括构造成接收所述导管的入口部分;所述入口部分包括熔接区;所述引流元件的外部轮廓和内部轮廓在所述熔接区中彼此相似,以有助于在所述引流元件和所述导管之间形成激光熔接部;所述多个突起布置成在第一方向上在相邻突起的中心之间具有间距;并且所述熔接区在第一方向上至少跨越所述间距,其中所述入口部分包括操纵区,所述操纵区包括所述多个突起中的至少两个突起,并且在所述操纵区中,所述外部轮廓不同于所述内部轮廓。
113、在另一优选实施例中,提供一种包括导管和用于导管的引流元件的导管组件,该引流元件包括限定出引流元件的内部轮廓的管和从所述管向外延伸的多个突起,其中:所述管和所述突起一起限定出所述引流元件的外部轮廓;所述引流元件包括构造成接收所述导管的入口部分;所述入口部分包括熔接区;所述引流元件的外部轮廓和内部轮廓在所述熔接区中彼此匹配,以跨所述熔接区提供恒定的管厚度并且有助于在所述引流元件和所述导管之间形成激光熔接部;所述多个突起布置成在第一方向上在相邻突起的中心之间具有间距;并且所述熔接区在第一方向上至少跨越所述间距,其中所述导管被插入到所述入口部分中,并且在所述引流元件和所述导管之间提供有激光熔接部。优选地,在该实施例中,导管是间歇性导尿管。
114、发明详述
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com