
一种汽车运输船薄板分段建造工艺及其验证方法与流程
本申请涉及船舶建造,尤其涉及一种汽车运输船薄板分段建造工艺及其验证方法。
背景技术:
1、在船舶建造技术领域,薄板分段(板厚≤8mm)的建造一直是行业难点。现有技术中,传统薄板分段建造工艺缺乏针对薄板特性的精准流程设计,未充分考虑薄板因自身刚度小在加工、焊接、装配过程中极易发生变形的特点。
2、在钢板处理环节,对钢板矫平次数的选择较为随意,缺乏系统验证,不同矫平次数对后续分段精度的影响未被深入研究。在变形矫正方面,多采用单一的火工背烧和矫平方式,这种方式对操作人员经验依赖度高,矫正效果不稳定,且效率较低,难以满足现代船舶建造对精度和效率的要求。同时,对于分段平整度的控制,缺乏对机械整形方式的系统调研与应用,导致分段平整度难以达到设计标准。
3、这些不足使得薄板分段建造质量不稳定,返工现象频繁,严重制约了船舶建造的整体进度,增加了建造成本,也影响了船舶后续总组及整体性能。因此,亟需一种针对薄板分段建造的优化工艺,通过流程细化、工艺验证,解决现有技术中的诸多缺陷。
技术实现思路
1、本发明旨在提供一种船舶薄板分段建造工艺及其验证方法,解决现有船舶薄板(≤8mm)分段建造中因薄板刚度小易变形,导致分段建造精度难以控制、质量不稳定、返工率高的问题。通过对十字梁、t - beam、型材及薄板固定甲板采用特定工艺流程,结合钢板矫平次数、矫正方式的对比验证,实现薄板分段建造精度的有效控制,提升分段建造质量与效率,同时明确最优工艺参数,为船舶薄板分段建造提供科学高效的工艺指导。
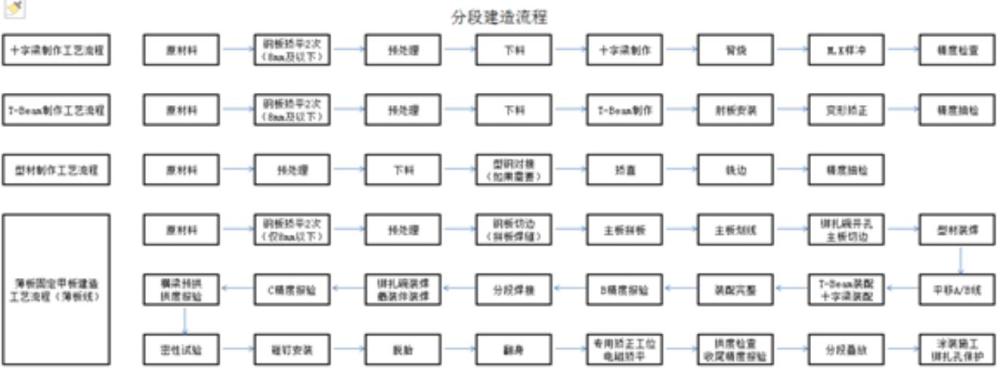
2、本发明实施例提供一种汽车运输船薄板分段建造工艺,所述工艺包括:
3、十字梁制作步骤:
4、准备原材料,对8mm及以下的钢板进行2次矫平,以消除钢板内部应力;
5、对钢板进行预处理,去除表面杂质;
6、按照设计要求进行下料,得到十字梁的各组成部件;
7、将各部件组装焊接成型;
8、进行背烧处理,控制焊接变形;
9、采用m.k样冲进行标记;
10、进行精度检查,确保十字梁的尺寸、形状符合设计要求;
11、t-beam制作步骤:
12、准备原材料,对8mm及以下的钢板进行2次矫平;
13、进行预处理和下料;
14、将各部件组装焊接成型;
15、安装肘板,增强结构强度;
16、对制作过程中产生的变形进行矫正;
17、进行精度抽检;
18、型材制作步骤:
19、原材料经预处理和下料后,若需要则进行型钢对接;
20、对型材进行矫直,使其直线度符合要求;
21、进行铣边处理,保证焊接坡口的精度;
22、进行精度抽检;
23、薄板固定甲板建造步骤:
24、原材料阶段对8mm及以下的钢板进行2次矫平,预处理后进行钢板切边;
25、进行主板拼板,将多块钢板拼接成甲板主板;
26、对主板进行划线,确定各部件的安装位置;
27、进行绑扎碗开孔和主板切边作业,甲板上绑扎开孔使用薄板线等离子切割机同步切割完成,甲板嵌补板位置使用切割跳桥,待骨架结构装焊移出后装焊十字梁小组立;
28、进行型材装焊,将型材与主板焊接固定;
29、平移a/b线,为后续t-beam和十字梁的装配确定基准;
30、进行t-beam装配和十字梁装配,完成甲板主体结构的组装;
31、装配完整后进行b精度报验,确保装配精度;
32、进行分段焊接,将各部件焊接成一个整体分段;
33、进行绑扎碗装焊和舾装件装焊;
34、进行c精度报验,检查分段的整体精度;
35、进行横梁预拱和拱度报验,控制甲板的拱度形状;
36、进行涂装施工并对绑扎孔进行保护;
37、分段叠放时进行拱度检查和收尾精度报验;
38、采用专用矫正工位进行电磁矫平,对分段变形进行精准矫正;
39、进行翻身、脱胎作业,将分段从胎架上脱离;
40、进行碰钉安装;
41、进行密性试验,检查分段的密封性能。
42、在一些实施例中,所述薄板固定甲板建造步骤中,分段翻身脱胎的具体方法为:分段首先反态搁置在圆柱搁墩上,再由常规平板车运输至翻身工位。
43、在一些实施例中,所述薄板固定甲板建造步骤中,分段调平搁置的方法为:分段翻身成正态后,搁置在活络支撑上,便于调平。
44、在一些实施例中,所述薄板固定甲板建造步骤中,矫正结束后分段叠放进涂的方法为:将分段吊起搁置在门架上,采用定制花架作叠放支撑,花架布置时尽量与下层门架对齐。
45、在一些实施例中,当现有门架不能完全满足搁置要求时,对门架两端进行延长改造,悬挑部分的上、下两层用工字钢或圆管支撑。
46、在一些实施例中,所述薄板固定甲板建造步骤中,分段吊马设置结合有限元计算,尝试常规吊装,同时验证结构性吊马使用情况,分段翻身时在t型材上增加对接吊码。
47、在一些实施例中,所述分段焊接顺序为先焊接分段主体结构,再进行绑扎碗装焊和舾装件装焊。
48、在一些实施例中,所述工艺适用于板厚≤8mm的汽车运输船薄板分段建造。
49、在一些实施例中,所述薄板分段为pctc甲板分段,由板厚为6mm的大板、hp100×7球扁钢纵骨、纵桁t排以及横梁组成,长度为14.8米,宽度为右舷17.5米/左舷16.4米。
50、本发明实施例提供一种船舶薄板分段建造工艺的验证方法,包括以下验证步骤:
51、钢板矫平次数验证:通过mockup验证,设置分段钢板矫平1次和分段钢板矫平2次,在分段矫正前对两者的效果进行对比,以确定最优的钢板矫平次数;
52、矫正方式验证:分段采用传统的火工背烧和矫平方式,以及电磁背烧小车和电磁矫平方式,对比两种矫正方式在变形控制、效率方面的效果,以确定适合薄板分段的矫正方式;
53、分段平整度机械整形验证:分段平整度优先采用机械整形方式,调研不同机械整形方式的适用性、整形效果及效率,为薄板分段平整度控制提供解决方案。
54、本发明通过对十字梁、t - beam、型材及薄板固定甲板分别设计针对性的建造流程,结合钢板矫平次数、矫正方式的对比验证,有效解决了薄板分段建造中变形难以控制、精度不稳定的问题。提升了薄板分段的建造质量,降低了返工率,同时通过工艺验证明确了最优工艺参数,为船舶薄板分段建造提供了科学、高效的工艺指导,具有显著的经济效益和社会效益。
1.一种汽车运输船薄板分段建造工艺,其特征在于,所述工艺包括:
2.根据权利要求1所述的汽车运输船薄板分段建造工艺,其特征在于,所述薄板固定甲板建造步骤中,分段翻身脱胎的具体方法为:分段首先反态搁置在圆柱搁墩上,再由常规平板车运输至翻身工位。
3.根据权利要求1所述的汽车运输船薄板分段建造工艺,其特征在于,所述薄板固定甲板建造步骤中,分段调平搁置的方法为:分段翻身成正态后,搁置在活络支撑上,便于调平。
4.根据权利要求1所述的汽车运输船薄板分段建造工艺,其特征在于,所述薄板固定甲板建造步骤中,矫正结束后分段叠放进涂的方法为:将分段吊起搁置在门架上,采用定制花架作叠放支撑,花架布置时尽量与下层门架对齐。
5.根据权利要求4所述的汽车运输船薄板分段建造工艺,其特征在于,当现有门架不能完全满足搁置要求时,对门架两端进行延长改造,悬挑部分的上、下两层用工字钢或圆管支撑。
6.根据权利要求1所述的汽车运输船薄板分段建造工艺,其特征在于,所述薄板固定甲板建造步骤中,分段吊马设置结合有限元计算,尝试常规吊装,同时验证结构性吊马使用情况,分段翻身时在t型材上增加对接吊码。
7.根据权利要求1所述的汽车运输船薄板分段建造工艺,其特征在于,所述分段焊接顺序为先焊接分段主体结构,再进行绑扎碗装焊和舾装件装焊。
8.根据权利要求1至7任一项所述的汽车运输船薄板分段建造工艺,其特征在于,所述工艺适用于板厚≤8mm的汽车运输船薄板分段建造。
9.根据权利要求1至7任一项所述的汽车运输船薄板分段建造工艺,其特征在于,所述薄板分段为pctc甲板分段,由板厚为6mm的大板、hp100×7球扁钢纵骨、纵桁t排以及横梁组成,长度为14.8米,宽度为右舷17.5米/左舷16.4米。
10.一种船舶薄板分段建造工艺的验证方法,其特征在于,包括以下验证步骤:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com