
一种用于熔融沉积成型的低分子量聚合物包覆线材
本发明涉及增材制造,特别是一种用于熔融沉积成型的低分子量聚合物包覆线材。
背景技术:
1、熔融沉积成型(fused deposition modeling,fdm)又称熔融线材制造(fusedfilament fabrication,fff),是一种将热塑性聚合物线材经熔融挤出并逐层堆叠以制造构件的增材制造技术。熔融沉积成型具有设备简单、材料种类丰富的特点,在医疗器械、可穿戴设备、机器人、航空航天等领域得到广泛应用。热塑性聚合物线材是熔融沉积成型的基础耗材,线材的材料组成与结构直接影响成型构件的性能与服役能力。
2、在熔融沉积成型过程中,熔融丝材离开喷嘴后迅速冷却,已沉积层与新沉积层在界面处允许分子链扩散和重新缠结的时间窗口较短,容易在相邻沉积层之间的界面处形成孔隙、虚连接等弱连接缺陷,导致构件层间结合强度不足,力学性能沿沉积方向与沉积面内方向呈现明显各向异性。沉积界面的结合质量已成为制约熔融沉积成型构件力学性能的关键因素。
3、针对沉积界面结合不足的问题,已有方案将低分子量聚合物与打印用高分子量聚合物整体共混制成线材,该整体共混式线材成型构件的主体刚度、强度及稳定性下降。已有芯-鞘式线材的改进目的集中于改善翘曲、增韧及表面功能化。如何在增强相邻沉积层之间界面结合的同时维持构件主体力学性能,仍是本领域尚未解决的技术问题。
技术实现思路
1、鉴于上述问题,提出了以便提供克服上述问题或者至少部分地解决上述问题的一种用于熔融沉积成型的低分子量聚合物包覆线材,包括:
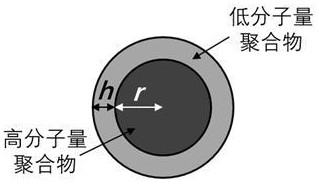
2、线材包括内芯和包覆层,包覆层包裹内芯的外周面;内芯由高分子量聚合物构成,包覆层由低分子量聚合物构成;低分子量聚合物的重均分子量低于高分子量聚合物的重均分子量;低分子量聚合物与高分子量聚合物为相容性聚合物;线材经熔融挤出并逐层沉积形成沉积层时,低分子量聚合物定向分布于相邻沉积层之间的界面处。
3、可选的,低分子量聚合物的重均分子量与高分子量聚合物的重均分子量的比值为25%至90%。
4、可选的,包覆层的厚度与线材的半径的比值为5%至60%;线材的半径为内芯的半径与包覆层的厚度之和;线材的直径为1.0mm至3.0mm。
5、可选的,低分子量聚合物与高分子量聚合物为同种聚合物,同种聚合物为聚乳酸、聚碳酸酯、丙烯腈-丁二烯-苯乙烯共聚物、聚酰胺、聚对苯二甲酸乙二醇酯-1,4-环己烷二甲醇酯、聚醚酰亚胺、聚醚醚酮、聚己内酯、热塑性聚氨酯中的一种。
6、可选的,包覆层还包含辅助组分,辅助组分选自碳纳米管、石墨烯、化学交联剂、增韧剂、异种聚合物中的一种或多种。
7、可选的,内芯还包含增强纤维,增强纤维为短切纤维或连续纤维,内芯为由高分子量聚合物与增强纤维构成的复合材料。
8、可选的,包覆层包括沿线材的截面半径方向由内向外排布的两个以上的子包覆层;任一子包覆层的重均分子量与高分子量聚合物的重均分子量的比值为25%至90%;沿线材的截面半径方向由内向外,子包覆层的重均分子量依次降低。
9、可选的,包覆层中聚合物的重均分子量沿线材的截面半径方向自内芯向包覆层的外表面呈梯度降低。
10、可选的,包覆层由熔融共挤出法形成于内芯的外周面;熔融共挤出法采用内芯挤出机与包覆层挤出机配合共挤出头挤出成型,挤出成型的线材经水浴冷却定型。
11、可选的,同种聚合物为聚乳酸;高分子量聚合物的重均分子量为21万;低分子量聚合物的重均分子量为11万至15万。
12、本申请提供的低分子量聚合物包覆线材包括由高分子量聚合物构成的内芯和由低分子量聚合物构成的包覆层。低分子量聚合物的重均分子量低于高分子量聚合物的重均分子量,低分子量聚合物具有较低的熔体黏度和较强的链段运动能力。该线材经熔融挤出并逐层沉积形成沉积层时,位于线材外周的包覆层材料定向分布于相邻沉积层之间的界面处,在沉积界面有限的冷却时间窗口内实现更充分的界面润湿和分子链扩散,提高沉积层间结合强度,减少沉积界面处的孔隙、虚连接等弱连接缺陷。
13、内芯由高分子量聚合物构成,承担构件主体的承载功能,维持构件主体的力学性能和成型稳定性。与将低分子量聚合物整体共混于线材的改性方式相比,本申请仅将低分子量聚合物布置于线材外周,低分子量组分主要作用于沉积界面区域,避免了低分子量组分在构件全部体积内分布对构件主体刚度、强度及稳定性的影响。低分子量聚合物与高分子量聚合物为相容性聚合物,包覆层与内芯之间具有稳定的界面结合,不会在线材内部引入新的界面不相容缺陷。
1.一种用于熔融沉积成型的低分子量聚合物包覆线材,其特征在于,
2.根据权利要求1所述的线材,其特征在于,所述低分子量聚合物的重均分子量与所述高分子量聚合物的重均分子量的比值为25%至90%。
3.根据权利要求1所述的线材,其特征在于,所述包覆层的厚度与所述线材的半径的比值为5%至60%;所述线材的半径为所述内芯的半径与所述包覆层的厚度之和;所述线材的直径为1.0mm至3.0mm。
4.根据权利要求1所述的线材,其特征在于,所述低分子量聚合物与所述高分子量聚合物为同种聚合物,所述同种聚合物为聚乳酸、聚碳酸酯、丙烯腈-丁二烯-苯乙烯共聚物、聚酰胺、聚对苯二甲酸乙二醇酯-1,4-环己烷二甲醇酯、聚醚酰亚胺、聚醚醚酮、聚己内酯、热塑性聚氨酯中的一种。
5.根据权利要求1所述的线材,其特征在于,所述包覆层还包含辅助组分,所述辅助组分选自碳纳米管、石墨烯、化学交联剂、增韧剂、异种聚合物中的一种或多种。
6.根据权利要求1所述的线材,其特征在于,所述内芯还包含增强纤维,所述增强纤维为短切纤维或连续纤维,所述内芯为由所述高分子量聚合物与所述增强纤维构成的复合材料。
7.根据权利要求1所述的线材,其特征在于,所述包覆层包括沿所述线材的截面半径方向由内向外排布的两个以上的子包覆层;任一子包覆层的重均分子量与所述高分子量聚合物的重均分子量的比值为25%至90%;沿所述线材的截面半径方向由内向外,所述子包覆层的重均分子量依次降低。
8.根据权利要求1所述的线材,其特征在于,所述包覆层中聚合物的重均分子量沿所述线材的截面半径方向自所述内芯向所述包覆层的外表面呈梯度降低。
9.根据权利要求1所述的线材,其特征在于,所述包覆层由熔融共挤出法形成于所述内芯的外周面;所述熔融共挤出法采用内芯挤出机与包覆层挤出机配合共挤出头挤出成型,挤出成型的线材经水浴冷却定型。
10.根据权利要求4所述的线材,其特征在于,所述同种聚合物为聚乳酸;所述高分子量聚合物的重均分子量为21万;所述低分子量聚合物的重均分子量为11万至15万。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com