
一种加压驱动系统及其组装方法与流程
本发明属于工程机械,涉及一种加压驱动系统及其组装方法。
背景技术:
1、驱动系统在大型工程装备中起到增大扭矩、改变转速的关键作用,其稳定性、安全性为大型工程装备的卡脖子环节。
2、传统驱动箱/减速机存在如下缺陷:
3、(1)仅在驱动箱外部设计具备高承压能力的密封件。由于驱动箱外部密封件相对内部密封环境更为恶劣,其更易老化、磨损失效、断裂损坏,一旦外部密封件失效,将导致其无法适应高压承载工况需求。
4、(2)其驱动箱内部缺乏加压结构的设计,无法长时间适应极端条件下驱动箱内部冲入高压的情况,容易发生外界承压时漏油、漏气情况。
5、(3)驱动箱内部缺乏内部多级加压结构设计,导致加压梯度不足,无法充分应对外界更高承压能力需求。
技术实现思路
1、基于现有技术中的不足,本发明提出一种加压驱动系统及其组装方法,通过在驱动系统驱动箱内部设计具备实质加压能力的加压系统,并提出与其配套的高质、高效、降本的生产制造方法,实现驱动系统集增扭、降速、密封和承载高压的四位一体能力。
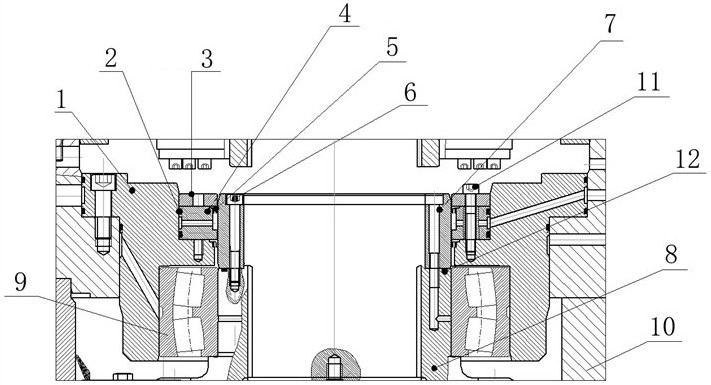
2、本发明提供了一种加压驱动系统,包括从中心向外依次设置的小齿轮、轴承、轴承套和驱动箱;
3、所述轴承套包括上部配合面和下部配合面,轴承套的上部配合面与驱动箱相连,轴承套的下部配合套与轴承相连;
4、所述轴承设置于轴承套的下部配合面与小齿轮之间,且轴承用于与小齿轮相连的一端设置为之字口配合面结构;轴承与轴承套之间采用轴向间隙配合。
5、作为本发明的进一步方案,所述的加压驱动系统,还包括用于对轴承套进行密封第一密封结构;
6、所述第一密封结构包括第一密封条、压紧环、隔离环和旋转密;所述隔离环上设置有加压孔和加压腔;所述压紧环设置于隔离环的上方,且压紧环和隔离环与轴承套相互固连;所述旋转密封设置有分别装配于轴承套与隔离环之间以及装配于压紧环和隔离环之间的两组,且两组旋转密封相互之间沿轴承套的中心轴线方向间隔设置;所述第一密封条设置于隔离环的侧端面与轴承套的内壁之间。
7、作为本发明的进一步方案,所述的加压驱动系统,还包括用于对小齿轮进行密封的的第二密封结构;
8、所述第二密封结构包括密封环和第二密封条;所述密封环设置于小齿轮的上方;所述第二密封条设置于密封环与小齿轮之间。
9、作为本发明的进一步方案,本发明还提供了一种加压驱动系统的组装方法,包括以下步骤:
10、步骤一、对如上述所述的加压驱动系统中的各零部件进行组装前的检测;
11、步骤二、组装加压驱动系统;其具体流程为:组装轴承套、小齿轮和轴承→安装第一密封条→安装第一道旋转密封→安装隔离环和压紧环→安装第二道旋转密封→安装第一紧固螺钉→安装用于连接密封环和小齿轮的导向杆→安装密封环;
12、步骤三、对旋转密封进行保压与检验,完成加压驱动系统的组装。
13、进一步的,所述步骤一包括:
14、对旋转密封的装配作业空间及自身温度进行处理。
15、进一步的,对旋转密封的装配作业空间及自身温度进行处理的具体方式为:
16、旋转密封装配作业空间及自身温度不得低于5℃;
17、若旋转密封的自身温度低于5℃,则将旋转密封在装配前置于50-70℃温水中进行浸泡,装配时将旋转密封捞出并用擦拭纸轻拭干净。
18、进一步的,所述步骤二的具体过程如下:
19、组装轴承套、小齿轮和轴承;
20、按图纸明细要求安装第一密封条,并在第一密封条安装前后均涂覆润滑脂;
21、将轴承套与隔离环之间的配合面均涂覆平面密封胶后,将位于轴承套与隔离环之间的其中一道旋转密封安装在轴承套内;
22、在隔离环外圆机加面刷涂润滑脂,周向装配m10丝杆,将隔离环对准轴承套孔位,使隔离环通过m10丝杆与轴承套开始接触后安装m10螺母至丝杆,拧紧螺母至与隔离环接触,使用深度尺周向测量隔离环端面至轴承套机加面之间的平面高差,通过拧紧m10螺母调整隔离环端面至轴承套机加面之间的周向高差;高差调整完毕后通过m10丝杆和m10螺母配合将隔离环进行下压;
23、将第二道旋转密封环安装至轴承套;
24、将m10螺母取出,将隔离环与压紧环配合面均涂覆平面密封胶,将压紧环对准孔位,通过m10丝杆落至与隔离环,安装m10螺母,使用深度尺周向测量隔离环端面至轴承套机加面平面高差,通过拧紧m10螺母调整周向高差,高差调整完毕后通过丝杆、螺母配合将压紧环下压;
25、对第一紧固螺钉涂胶并拧紧后,做好防松标识,拆除m10丝杆及m10螺母;
26、对旋转密封靠近密封环的位置唇口整圈刷涂齿轮油,对称安装两处m10导向杆;
27、将密封环对准小齿轮孔位,落密封环通过m10导向杆,密封环与压紧环开始接触后安装m10螺母至丝杆,拧紧螺母至与密封环接触,使用深度尺周向测量密封环端面至轴承套机加面平面高差,通过拧紧m10螺母调整周向高差,要求控制高差±0.3mm内,高差调整完毕后通过丝杆、螺母配合将密封环下压,直至密封环机加面完全越过靠调心轴承侧旋转密封,取出导向杆。
28、第一紧固螺钉在对隔离环端面至轴承套机加面之间的周向高差进行调节后,通过对多个周向装配的第二紧固螺钉拧相同螺母圈数后进行二次复测,单次旋紧不可大于5圈,复测后用m10螺母调整周向高差,要求控制高差±0.3mm内,直至隔离环与轴承套贴合。
29、进一步的,对小齿轮与密封环配合面涂586平面密封胶。
30、进一步的,所述步骤三的具体过程如下:
31、保压前准备:安装保压工装至变速箱,将旋转密封内注齿轮油让密封唇口形成油膜;将旋转密封与变速箱中的减速机连接法兰上部的球阀打开;
32、保压:按变速箱保压要求对变速箱进行保压后,安装变速箱保压工装至旋转密封进行再次保压;
33、所有旋转密封保压合格后依次排出旋转密封腔气体和变速箱气体;
34、对装配完毕旋转密封及各组件按图纸进行检查,无误后继续装配或做好防锈并用保鲜膜包裹防护待后续装配。
35、进一步的,按变速箱保压要求对变速箱进行保压的具体过程如下:
36、调节进气压力3bar、压力3bar稳定后关闭进气阀,保压30min,压降0.3bar内视为合格;并检查旋转密封及减速机连接法兰是否漏气,同时检查变速箱内外密封泄漏检测腔是否漏气。
37、进一步的,安装变速箱保压工装至旋转密封进行再次保压的具体过程如下:
38、变速箱保压合格后,安装变速箱保压工装至旋转密封,对每个旋转密封做保压试验,保压压力3bar,保压时间30分钟,下降0.3bar内合格。
39、与现有技术相比,本发明具有以下有益效果:
40、本发明设计的一种加压驱动系统,通过在传统驱动箱结构上并行设计一种加压系统的方式,即在传动小齿轮上设计成套具备外部加压控制能力的二次高压密封结构,实现驱动箱在极端工况下具备多阶梯加压、多套高承压密封能力,以适应高承压的极端工况。
41、本发明设计的一种加压驱动系统,变速箱在传动机构(小齿轮)的基础上,叠加设计和采用了一种加压结构和高承压密封件,可在外界有高压情况时启动加压补偿机制,对变速箱内部加压,以使其足以承受外界压力及其杂异物,以适应如海底、地下等高压环境。
42、本发明还设计了一种加载驱动系统的高效组装方法,同时兼顾考虑生产成本和质量控制,以一系列质量控制、检测手段控制残次品。
43、除了上面所描述的目的、特征和优点之外,本发明还有其它的目的、特征和优点。下面将参照图,对本发明作进一步详细的说明。