
一种引线框架及利用引线框架生产封装件的方法与流程
本发明涉及微电子组装与封装,具体涉及一种引线框架及利用引线框架生产封装件的方法。
背景技术:
1、小外形封装smalloutlinepackage(简称sop)是一种先进的微电子组装与封装技术,是一种中端封装形式,目前已经处于成熟发展阶段。该封装具有失效率低、密度高、小型化、节省空间、成本较低等优点,可缩短产品上市时间,降低投资风险。尽管sop封装技术较为成熟,各封装企业都已量产,但是该封装技术所使用的引线框架基本上都是12排和13排。从封装成本角度考虑,框架排数较低,材料利用率低,成本较高。
技术实现思路
1、本发明提出一种引线框架及利用引线框架生产封装件的方法,目的是提高材料利用率、降低封装成本,其具体技术内容如下:
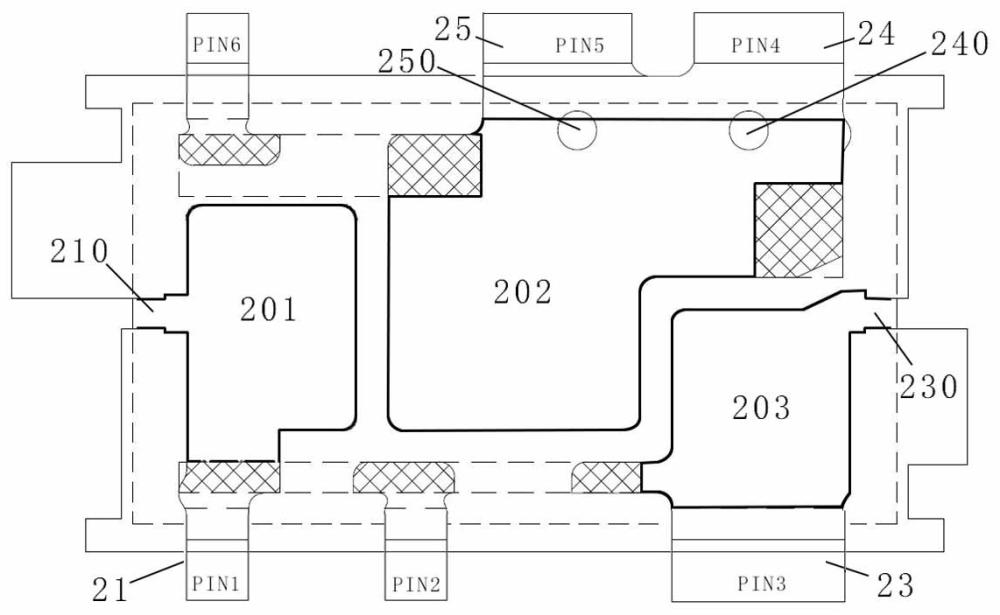
2、本发明的一种引线框架,包括引线框架本体,所述引线框架本体矩阵式排列有680个封装单元,每个封装单元包括顺序排布的第一基岛、第二基岛以及第三基岛,其中:
3、第一基岛连接第一引脚,第二基岛连接第四引脚和第五引脚,第三基岛连接第三引脚,在第二基岛与第四引脚相连处设有第一锁定孔,在第二基岛与第五引脚相连处设有第二锁定孔,第一基岛的外侧连接第一基岛连杆,第三基岛的外侧连接第二基岛连杆。
4、优选的,所述封装单元呈17行40列矩阵式排列于引线框架本体上。
5、本发明的一种利用引线框架生产封装件的方法,采用上述的引线框架,本方法包括以下步骤:
6、步骤s01,按sop封装生产工艺进行晶圆减薄和划片;
7、步骤s02,取引线框架,将步骤s01中已研磨切割好的芯片依据配线图要求、通过装片胶固定在引线框架本体的对应基岛之上;
8、步骤s03,在完成上芯后将引线框架放置到烤箱内,并对烤箱设置六段温区进行烘烤,六段温区分别是:
9、第一段:10min内烤箱温度从30℃升至85℃;
10、第二端:20min内烤箱温度维持为85℃不变;
11、第三段:30min内烤箱温度从85℃升至175℃;
12、第四段:60min内烤箱温度维持为175℃不变;
13、第五段:10min内烤箱温度从175℃下降至130℃;
14、第六段:10min内烤箱温度从130℃下降至室温;
15、步骤s04,烘烤后进行等离子清洗,并采用sop封装生产工艺进行压焊;
16、步骤s05,压焊后进行塑封,塑封时采用真空吸附的多段注塑及防离层固化工艺;
17、步骤s06,随后对封装件进行切筋,一次成型;并采用sop封装生产工艺进行打印、测试,制得封装件。
18、优选的,在步骤s02中,采用粘度≥8000cp、热导率≥3.5w/mk的环保型粘片胶将芯片粘贴到引线框架本体之上。
19、优选的,在步骤s05中采用符合gb/t40564-2021、rohs标准的环保材料进行塑封。
20、优选的,在步骤s05中,执行塑封时注塑压力为1000~1200psi,注塑时间8~10s、模具温度170~180℃、合模压力170~190ton、固化时间90~120s,塑封后在175~180℃的温度下后固化8小时,后固化之后在145~155℃的温度下除湿烘烤4.5小时。
21、与现有技术相比,本发明的优越性体现在:能够显著提高材料利用率和降低封装成本,整体封装成本降低约30%。其中,基于sot框架(sot6)能够让封装单元获得更小的封装尺寸,每个引线框架包含的封装单元数量由sop7框架的432pcs提升到680pcs,产量得到显著提升。每个封装单元的引线框架成本降低约50%、塑封料成本下降45%;同时,由于封装密度提高,模封与切筋工序产能提高约50%;其他的装片、焊线、ft、包装等工序的产能都有5%-20%的提升。
1.一种引线框架,包括引线框架本体,其特征在于,所述引线框架本体矩阵式排列有680个封装单元,每个封装单元包括顺序排布的第一基岛、第二基岛以及第三基岛,其中:
2.根据权利要求1所述的引线框架,其特征在于,所述封装单元呈17行40列矩阵式排列于引线框架本体上。
3.一种利用引线框架生产封装件的方法,其特征在于,采用如权利要求1或2所述的引线框架,本方法包括以下步骤:
4.根据权利要求3所述的利用封装引线框架生产封装件的方法,其特征在于,在步骤s02中,采用粘度≥8000cp、热导率≥3.5w/mk的环保型粘片胶将芯片粘贴到引线框架本体之上。
5.根据权利要求3所述的利用引线框架生产封装件的方法,其特征在于,在步骤s05中采用符合gb/t40564-2021、rohs标准的环保材料进行塑封。
6.根据权利要求3所述的利用引线框架生产封装件的方法,其特征在于,在步骤s05中,执行塑封时注塑压力为1000~1200psi,注塑时间8~10s、模具温度170~180℃、合模压力170~190ton、固化时间90~120s,塑封后在175~180℃的温度下后固化8小时,后固化之后在145~155℃的温度下除湿烘烤4.5小时。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com