
一种用于QFP高脚位引线框架切绑脚的模具及方法与流程
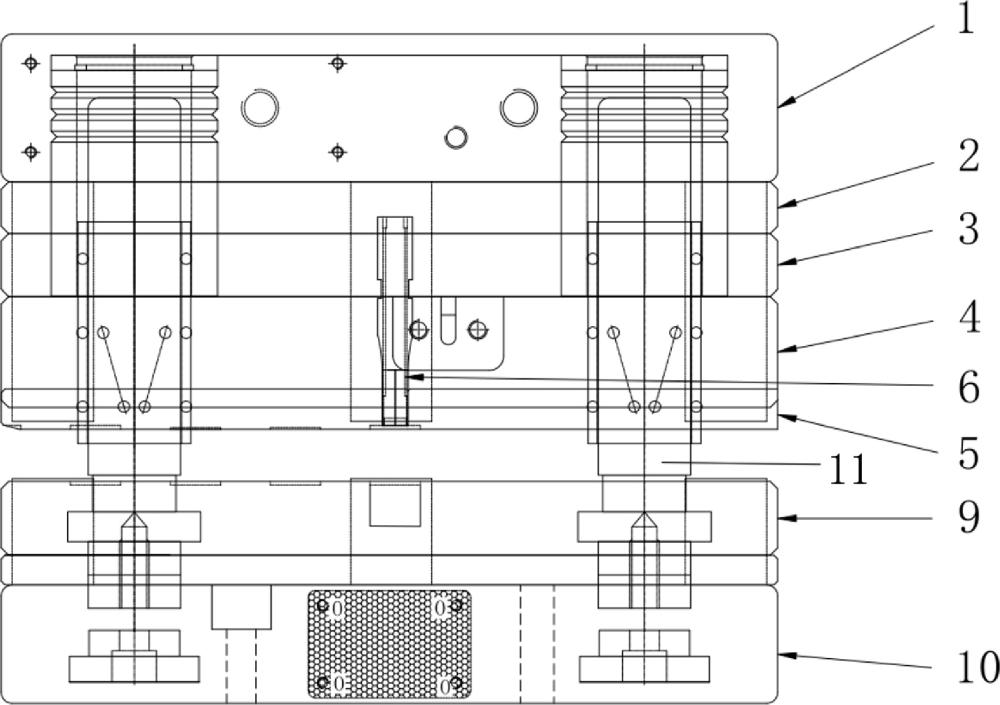
本发明涉及半导体制作的,具体为一种用于qfp高脚位引线框架切绑脚的模具,本发明还提供了一种用于qfp高脚位引线框架切绑脚方法。
背景技术:
1、引线框架是半导体封装中的核心金属结构件,承担着芯片支撑、电信号传输和散热的关键功能,其质量直接决定了半导体器件的可靠性和良率。qfp(方形扁平封装)作为目前应用最广泛的封装形式之一,引脚从四边引出,数量可达 64 脚以上,引脚间距最小可至0.4mm,广泛应用于微控制器、数字信号处理器、存储器等高端芯片。
2、qfp 高脚位产品(引脚长度与宽度比≥5:1)采用 “冲压→电镀→成型” 的标准工艺流程。由于高脚位产品引脚截面积小、长度大,刚性差,若在冲压阶段直接将引脚切为独立状态,在后续的卷式收料、连续电镀及高速成型过程中,引脚极易发生弯曲、扭曲变形,导致产品报废。为此,业界普遍采用 “绑脚” 工艺 -- 在冲压阶段保留脚尖部分的连接筋(即绑脚),使所有引脚通过绑脚连接成一个整体,大幅提高料带的抗变形能力。成型工序前,先使用贴带模具在内引脚区域热压贴合厚度 0.05~0.10mm 的耐高温聚酰亚胺胶带,以防止后续切绑脚过程中内引脚变形,再经打凹、切绑脚、切断三道工步获得成品引线框架。
3、切绑脚是成型工序中最关键的工步,其作用是切断连接各引脚的绑脚,使引脚成为独立个体。在该工步中,卸料板兼作压料板,用于在冲切前压紧料带,防止料带移位。传统模具设计中,为保证压料精度和耐磨性,压料镶件均采用钨钢(硬质合金)材质。然而,在实际生产中发现,钨钢镶件在压紧料带时,会与引脚脚尖的镀银层发生滑动接触摩擦,导致脚尖银面出现明显的黑色摩擦痕迹或银层损伤。
4、更为严重的是,切脚凸模在使用一定次数后,刃口会逐渐变钝,对绑脚的剪切方式由理想的纯剪切转变为挤压撕扯。凸模完成冲切后上行回程时,因撕扯断裂过程产生的毛刺会使脚尖与凸模侧壁贴合得异常紧实,凸模会带动脚尖产生向上的位移,位移幅度可达0.02~0.05mm。向上位移的脚尖在卸料板持续压紧的状态下,与压料面产生剧烈的强制摩擦挤压,从而急剧加重银面磨伤程度。
5、银层磨伤是 qfp 高脚位引线框架生产中最常见且最难解决的缺陷之一,据行业统计,该缺陷导致的平均良率损失约为 5%~15%,部分高引脚数、细间距产品甚至可达 20%以上。磨伤的银层会导致后续引线键合工序中,键合丝与引脚表面的结合力不足,造成虚焊或键合失效;同时,在高速自动键合设备中,磨伤部位的表面粗糙度异常,容易引发键合丝触碰异常,产生 “扎丝” 现象,导致打线中断,严重降低生产效率。
6、针对这一长期存在的行业难题,本领域技术人员进行了大量的尝试和改进,但均未能取得理想效果:
7、1.钨钢表面处理方案:包括镜面抛光、哑光喷砂、氮化处理等。这些方案仅能改变钨钢表面的微观形貌,无法改变其高硬度、高摩擦系数的本质,磨伤现象几乎没有减轻;
8、2.压料位置镂空避让方案:将卸料板压料位置镂空并后移,使压料面避开脚尖银面区域。该方案虽能避免直接压料摩擦,但会导致脚尖失去有效约束,在冲切和脱料过程中产生明显的上翘变形,变形量可达 0.05mm 以上,引发新的引脚共面度缺陷,反而导致良率进一步下降;
9、3.其他硬质材料方案:尝试采用陶瓷、高速钢等其他硬质材料制作压料镶件。这些材料的摩擦系数与钨钢相近,甚至更高,磨伤问题同样无法解决;
10、4.涂层方案:在钨钢镶件表面沉积 dlc(类金刚石)涂层。dlc 涂层虽能降低摩擦系数,但涂层与基体的结合力差,在反复压料和摩擦作用下极易剥落,使用寿命仅为 1~2万件次,且涂层工艺复杂,成本高昂,难以大规模应用;
11、5.弹性材料方案:尝试采用橡胶、硅胶等弹性材料制作压料镶件。这些材料硬度太低,无法提供足够的压料力,且耐磨性极差,使用寿命不足 1000 件次,完全不适合工业化生产;
12、6.peek 材料方案:peek(聚醚醚酮)是一种高性能工程塑料,具有较高的强度和耐磨性。采用 peek 制作压料镶件后,磨伤程度有所减轻,但仍有约 7% 的产品存在轻微磨伤,良率仅能提升至 93% 左右,无法满足高端产品的要求;且 peek 材料成本为 pom 的 5~8 倍,性价比不佳。
13、此外,针对凸模变钝导致脚尖上移加剧磨伤的问题,业内目前唯一的应对措施是频繁研磨切脚凸模,每 3,000~5,000 件次即需停机修磨以恢复刃口锋利度,从而减小脚尖向上位移量,间接减轻磨伤。但频繁研磨不仅无法从根本上消除磨伤,还会严重缩短凸模寿命,增加模具维护成本和停机时间,据测算,该措施导致的模具维护成本占总生产成本的15% 以上。
14、长期以来,本领域存在一个根深蒂固的技术偏见:认为压料镶件必须采用高硬度、高耐磨性的硬质合金材料,否则无法承受冲切过程中的巨大压料力和频繁摩擦,会导致压料精度下降和镶件快速磨损。因此,从未有人考虑使用低硬度的工程塑料来制作切绑脚工序的压料镶件。
技术实现思路
1、针对上述问题,本发明提供了一种用于qfp高脚位引线框架切绑脚的模具,其解决卸料板压料导致的银面磨伤以及频繁研磨凸模造成成本过高的技术问题,从根本上消除因磨伤引起的打线扎丝缺陷。
2、一种用于qfp高脚位引线框架切绑脚的模具,其特征在于:其包括上模组件与下模组件,所述上模组件设有卸料板,所述卸料板下表面开设有压料镶件安装孔,所述压料镶件安装孔对应合模状态下引线框架料带的脚尖区域,所述压料镶件安装孔内固定安装有压料镶件,所述压料镶件的材质为pom。
3、其进一步特征在于:
4、所述上模组件还包括上模座、上垫板凸模固定座、卸料板座、以及切绑脚凸模;所述下模组件包括凹模板、下模座,所述上模组件、下模组件之间通过导向柱导向限位连接;
5、pom分为均聚甲醛和共聚甲醛两种,均聚甲醛具有更高的强度和硬度,但热稳定性和耐化学性较差;共聚甲醛热稳定性好,吸水率低,尺寸稳定性优良,更适合用于精密模具零件,所述压料镶件采用共聚甲醛材料制成,其密度为1.41~1.42g/cm3,对钢的动摩擦系数为0.15~0.35,吸水率为 0.22%~0.25%,在冲压车间的温湿度环境下尺寸变化极小,能够保证长期稳定的压料精度;
6、为进一步降低摩擦系数,提高自润滑性能,所述压料镶件采用经润滑改性的 pom材料制成,所述润滑改性成分选自硅油或聚四氟乙烯(ptfe),改性后,pom 对钢的动摩擦系数可降至 0.15~0.20,防磨伤效果更佳;
7、所述压料镶件的压料工作面与引线框架料带的脚尖的银面区域在垂直投影上完全对应,且压料镶件的压料工作面的型面与脚尖区域形状相匹配,从而保证压料时受力均匀,避免局部应力集中导致的银层损伤;
8、所述压料镶件的洛氏硬度为 m80-r120 量级,弯曲模量为 2500~3000mpa;该硬度和模量范围既能提供足够的压料力,保证引线框架料带在被冲切过程中不发生移位,又具有一定的柔性缓冲作用,能够吸收凸模回程时脚尖向上位移产生的冲击力,减轻摩擦;
9、所述压料镶件通过螺钉连接或压装配合方式固定于卸料板的压料镶件安装孔内,其中螺钉连接方式便于拆卸更换,压入配合方式结构简单,定位精度高,可根据实际生产需求选择;
10、所述压料镶件的压料工作面相对于所述卸料板面凹入 0.05~0.08mm,最优选为0.05~0.06mm;该凹入量设计是本发明的另一关键创新点:在多产品共模生产时,不同产品的料带厚度和引脚高度存在微小差异,若镶件工作面与卸料板面平齐,切换产品时会产生无效压料,导致铜渣、银渣粘附在镶件表面,进而刮伤后续产品的银面;而凹入量过大则会导致压料力不足,无法有效约束脚尖;0.05~0.08mm 的凹入量范围既能保证在切完绑脚凸模上行时,对脚尖有足够的压料量,又能在切换另一款产品后,避免无效压料和粘渣问题;
11、一种用于qfp高脚位引线框架切绑脚的方法,其特征在于:在成型工序的切绑脚步骤中,采用聚甲醛pom材质的压料镶件对引线框架料带的脚尖银面区域进行压紧定位,从而防止卸料板压料过程中在脚尖银面区域产生摩擦黑痕;并且,通过将压料镶件的压料工作面设置成相对于卸料板面凹入,来避免多款产品共模生产时的无效压料以及铜渣银渣粘附。
12、本发明的核心技术原理在于:
13、低摩擦和自润滑特性:pom 材料具有极低的摩擦系数和优异的自润滑性能,其对钢的动摩擦系数仅为 0.15~0.35,远低于钨钢的 0.4~0.6,即使在凸模钝化后脚尖向上位移量增大的情况下,pom 与镀银层之间的摩擦力仍然很小,不会产生足以损伤银层的摩擦热和剪切力,从根本上消除了银面磨伤;
14、柔性缓冲作用:pom的硬度远低于钨钢,具有一定的弹性和柔性,当凸模回程带动脚尖向上位移时,pom镶件会产生微小的弹性变形,吸收位移量,避免了硬质镶件与引线框架料带的脚尖之间的刚性强制摩擦;
15、切断连锁反应:现有方案中,凸模钝化→脚尖上移→磨伤加剧是一个恶性循环,只能通过频繁研磨凸模来打破,而本发明的 pom 材质的压料镶件在凸模钝化后仍能保持优异的防磨伤效果,从而切断了这一连锁反应,大幅降低了对凸模刃口锋利度的依赖。
16、与现有技术相比,本发明具有以下显著的有益效果:
17、1、彻底消除银面磨伤:pom的低摩擦系数和自润滑特性从根本上解决了钨钢材质对镀银层的摩擦磨伤问题,产品外观良率从传统方案的 85%~95% 提升至 99.5% 以上;
18、2、大幅延长凸模寿命:由于切断了凸模钝化与磨伤加剧的连锁反应,凸模免研磨冲切次数从 3,000~5,000 件次提升至 50,000 件次以上,模具维护成本降低 90% 以上,同时大幅减少了停机时间,提高了生产效率;
19、3、消除打线扎丝缺陷:打线扎丝率从传统方案的 3%~8% 降至 0.1% 以下,显著提高了后续封装工序的良率和效率;
20、4、结构简单,成本低廉:仅需将传统钨钢压料镶件更换为 pom 镶件即可,无需对模具其他部分进行任何改动;pom 材料价格仅为钨钢的 1/10 左右,且加工容易,单件镶件成本不足 10 元;
21、5、更换便捷,维护方便:pom 材质的压料镶件磨损后,10 分钟内即可完成更换,无需专业的模具维修人员;
22、6、解决共模粘渣问题:压料工作面凹入设计有效避免了多产品共模生产时的无效压料和铜渣银渣粘附,提高了模具的通用性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com