
一体化柔性盖板及其制备方法和显示装置与流程
本技术涉及显示设备,尤其涉及一种一体化柔性盖板及其制备方法和显示装置。
背景技术:
1、柔性折叠显示模组包含盖板材料、oca(opticalclear adhesive,即光学透明胶)材料以及屏体和支撑材料。关于盖板材料,在折叠屏显示形态下,之前直板机模组的2d/3d玻璃盖板不再适用,目前市面上主流的折叠盖板主要包括cpi(colorless polyimide,中文名为无色聚酰亚胺)和utg(ultra-thin glass,全称为超薄柔性玻璃)两大类盖板解决方案。其中的utg是玻璃材质,表面需搭配pet保护膜来解决其防爆的安全问题。
2、由于现有的柔性折叠盖板方案主要是通过不同材料厂商分别提供不同的pet、oca、utg材料,然后在盖板模切厂进行贴合来实现盖板组件的加工使其具有相应的功能,如pet和cpi的贴合,pet和utg的贴合,以及cpi和utg的贴合等。但现有柔性折叠盖板方案的制作效率低,且由于贴合良率损失也会增加盖板材料的成本。因此,需要对柔性盖板材料以及其制作工艺进行优化。
技术实现思路
1、本技术实施例提供一种一体化柔性盖板及其制备方法、显示面板和显示装置,旨在。
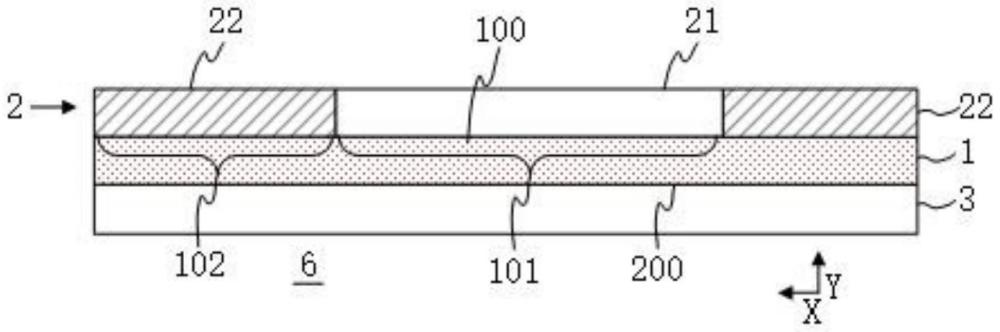
2、本技术第一方面的实施例提供了一种一体化柔性盖板,一体化柔性盖板具有显示区和至少部分围绕显示区设置的边框区;一体化柔性盖板包括:
3、盖板本体,盖板本体包括沿自身厚度方向上相背的第一表面和第二表面;
4、涂覆膜层,设置于盖板本体的第一表面,涂覆膜层包括在第一表面、对应于显示区设置的透光涂覆层,透光涂覆层与盖板本体连接,以及在第一表面、至少部分围绕显示区且对应于边框区设置的黑色涂覆层,黑色涂覆层与盖板本体连接;黑色涂覆层围绕透光涂覆层且沿盖板本体自身的厚度方向一体连接设置;透光涂覆层和黑色涂覆层在盖板本体的正投影均位于盖板本体;
5、光学胶层,设置于盖板本体的第二表面,光学胶层与盖板本体连接。
6、根据本技术第一方面的实施方式,板本体为具备弯折性能且高透过率的材料,其中,盖板本体需要满足:光的透过率≥98%,弯折半径r≤2.0mm,且弯折次数≥20万次。
7、根据本技术第一方面的实施方式,盖板本体为超薄柔性玻璃材质或无色聚酰亚胺材质或聚对苯二甲酸乙二醇酯材质或两种以上的复合材质。
8、根据本技术第一方面的实施方式,盖板本体的厚度≥50μm。
9、根据本技术第一方面的实施方式,盖板本体的厚度为50μm~70μm。
10、根据本技术第一方面的实施方式,盖板本体为超薄柔性玻璃材质。
11、根据本技术第一方面的实施方式,超薄柔性玻璃的厚度为50μm~70μm。
12、根据本技术第一方面的实施方式,涂覆膜层的弹性模量小于盖板本体的弹性模量。
13、根据本技术第一方面的实施方式,涂覆膜层的厚度≤30μm。
14、根据本技术第一方面的实施方式,涂覆膜层中含有2wt.%~8wt.%的c13-c18长链脂肪酸。
15、根据本技术第一方面的实施方式,光学胶层的厚度≥25μm。
16、根据本技术第一方面的实施方式,光学胶层的厚度为25μm~50μm中的任一值。
17、本技术第二方面的实施例提供了一种一体化柔性盖板的制备方法,一体化柔性盖板具有显示区和至少部分围绕显示区设置的边框区,制备方法包括:
18、在盖板本体自身厚度方向上的第一表面对应于显示区涂布第一液态浆料,以及对应于至少围绕部分显示区设置的边框区涂布第二液态浆料,得到位于盖板本体的第一表面的透光浆料层和黑色浆料层;
19、对透光浆料层和边框区的黑色浆料层进行固化处理,得到位于显示区的透光涂覆层位于边框区的黑色涂覆层,且透光涂覆层和黑色涂覆层一体连接,形成一体的涂覆膜层,透光涂覆层和黑色涂覆层在盖板本体的正投影均位于盖板本体;
20、沿盖板本体自身厚度方向上、且与第一表面相背的第二表面涂布第三液态浆料并进行固化处理,形成与盖板本体连接为一体的光学胶层,得到一体化柔性盖板。
21、根据本技术第二方面的实施方式,对透光浆料层和黑色浆料层进行固化处理,包括:同时对位于显示区的透光浆料层和位于边框区的黑色浆料层进行固化处理。
22、根据本技术第二方面的实施方式,得到透光浆料层和黑色浆料层,以及对透光浆料层和黑色浆料层进行固化处理,包括:先形成透光浆料层,对透光浆料层进行预固化处理,使透光浆料层初步固化;再形成黑色浆料层,对黑色浆料层进行预固化;对预固化的透光浆料层和黑色浆料层进行终固化处理,使透光涂覆层和黑色涂覆层一体连接为涂覆膜层。
23、根据本技术第二方面的实施方式,得到透光浆料层和黑色浆料层,以及对透光浆料层和黑色浆料层进行固化处理,包括:先形成黑色浆料层,对黑色浆料层进行预固化处理,使黑色浆料层初步固化;再形成透光浆料层,对透光浆料层进行预固化处理,使透光浆料层初步固化;对预固化的透光浆料层和黑色浆料层进行终固化处理,使透光涂覆层和黑色涂覆层一体连接为涂覆膜层。
24、根据本技术第二方面的实施方式,透光浆料层和黑色浆料层均可采用高温烘烤工艺进行预固化以及终固化处理。
25、根据本技术第二方面的实施方式,第一液态浆料选自无色聚酰亚胺、聚甲基丙烯酸甲酯、热塑性聚氨酯中的至少一种。
26、根据本技术第二方面的实施方式,第一液态浆料为无色聚酰亚胺。
27、根据本技术第二方面的实施方式,第二液态浆料是由黑色颜料与选自无色聚酰亚胺、聚甲基丙烯酸甲酯、热塑性聚氨酯中的至少一种材料混合制成。
28、根据本技术第二方面的实施方式,第二液态浆料是由黑色颜料与透光涂覆层的同种第一液态浆料混合制成。
29、根据本技术第二方面的实施方式,黑色颜料包括炭黑纳米颗粒、植物炭黑、氧化铁黑、气相法纳米二氧化硅中的一种或多种的组合。
30、根据本技术第二方面的实施方式,黑色颜料包括质量比为(3~5):(2~6):(3~4)的炭黑纳米颗粒、氧化铁黑以及植物炭黑。
31、根据本技术第二方面的实施方式,黑色颜料包括质量比为(3~5):(2~4):(3~6)的炭黑纳米颗粒、氧化铁黑以及气相法纳米二氧化硅。
32、根据本技术第二方面的实施方式,第一液态浆料和第二液态浆料中均含有2wt.%~8wt.%的c13-c18长链脂肪酸。
33、根据本技术第二方面的实施方式,长链脂肪酸选自十三烷基酸、十四烷基酸、十五烷基酸、十六烷基酸、十七烷基酸、十八烷基酸中的一种或多种的组合。
34、根据本技术第二方面的实施方式,长链脂肪酸选用十三烷基酸、十四烷基酸、十五烷基酸中的一种或多种的组合。
35、根据本技术第二方面的实施方式,第三液态浆料为光学透明粘结材料。
36、根据本技术第二方面的实施方式,在对第三液态浆料进行固化处理的步骤中,采用紫外光固化或者高温热固化的方式对第三液态浆料进行固化处理。
37、本技术第三方面的实施例提供了一种显示装置,包括:上述第一方面实施例提供的一体化柔性盖板,以及屏体,连接于光学胶层背离盖板本体的一侧。
38、在本技术实施例提供的一体化柔性盖板中,通过在盖板本体的第一表面的显示区设置透光涂覆层,在盖板本体第一表面、至少部分围绕显示区设置的边框区设置黑色涂覆层,使黑色涂覆层和透光涂覆层一体连接为涂覆膜层,并在盖板本体沿自身的厚度方向与第一表面相背设置的第二表面设置光学胶层,使光学胶层与盖板本体连接设置,形成综合性能优异的一体化柔性盖板;有效减少了在涂覆膜层和盖板本体之间的粘结材料和油墨材料以及印刷油墨材料的工序,以及减少了贴合粘结材料和涂覆膜层的工序,降低了一体化柔性盖板由于前述工序的良率损失导致的制作成本,提高一体化柔性盖板的制作效率。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com