
一种小间距厚铜板及其加工方法与流程
本发明涉及pcb,尤其涉及一种小间距厚铜板及其加工方法。
背景技术:
1、随着新能源汽车、大功率电源等领域对pcb载流能力要求的不断提升,厚铜pcb的应用日益广泛,厚铜能够有效降低线路电阻、减少发热、提高电流承载能力;与此同时,电子设备向小型化、高集成度方向发展,要求pcb线路更精细化,线路间距已普遍缩小至3.5mil,因此,制备厚铜小间距的pcb产品十分重要。
2、但是,相关技术中,若要制备厚铜层需要延长刻蚀时间才能被彻底蚀穿,而刻蚀时间的延长不可避免地加剧了蚀刻液对线路侧壁的横向侵蚀,即侧蚀,进而导致线路宽度缩减、间距变形,严重时引发线路开路或短路,若想克服侧蚀,对提高缓蚀剂的浓度有一定的帮助,但又会影响底部的刻蚀效率,厚铜和小间距这两种要求在刻蚀工艺中形成了技术矛盾,这直接制约了厚铜小间距pcb的产品良率与规模化生产。
3、因此,提供一种在制备厚铜小间距pcb过程中兼顾刻蚀效率和控制侧蚀的技术方案十分重要。
技术实现思路
1、有鉴于此,本申请提供一种小间距厚铜板及其加工方法,用于解决如何在制备厚铜小间距pcb过程中兼顾刻蚀效率和控制侧蚀的问题。
2、为达到上述技术目的,本申请采用以下技术方案:
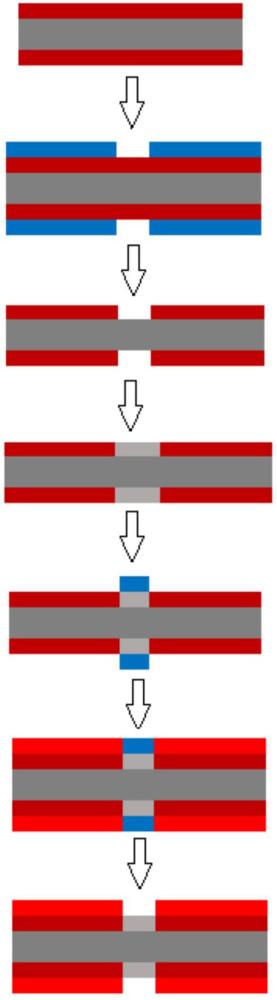
3、第一方面,本申请提供一种小间距厚铜板的加工方法,包括以下步骤:
4、s1.提供覆铜板基板,对基板进行第一次整板电镀;
5、s2.进行第一次图形转移,在板面贴覆第一干膜,经曝光显影后保留线路图形上的干膜,露出需要刻蚀掉的缝隙区域;
6、s3.采用蚀刻液进行喷淋刻蚀并去除第一干膜;
7、s4.将绝缘树脂填充入刻蚀出的缝隙中并固化、磨平;
8、s5.进行第二次图形转移,贴覆第二干膜,经曝光显影后,干膜覆盖缝隙区域,露出线路图形;
9、s6.进行第二次图形电镀;
10、s7.去除第二干膜,即得小间距厚铜板;
11、蚀刻液包括以下质量份数的组分:180-200份氯化铜、1.8-2.5份盐酸、4-8份苯并三氮唑缓蚀剂、1-5份第一微胶囊、1-5份第二微胶囊、0.3-0.7份表面活性剂、0.2-0.6份分散剂、0.1-0.3份润湿剂、0.5-2.0份稳定剂;第一微胶囊的芯材包含β-环糊精-聚乙二醇;第二微胶囊的芯材包含过氧化铜。
12、优选的,第一微胶囊芯材中的β-环糊精-聚乙二醇(以β-环糊精单元计)与第二微胶囊芯材中的过氧化铜的摩尔比为1:1-2。
13、优选的,第一微胶囊的壁材为海藻酸钙,第二微胶囊的壁材为聚乙二醇。
14、优选的,表面活性剂为聚乙二醇;分散剂为三乙醇胺;润湿剂为2-乙基己醇硫酸酯钠;稳定剂为尿素。
15、优选的,第一微胶囊的制备方法为:以β-环糊精-聚乙二醇水溶液为内水相,以海藻酸钠水溶液为外水相,通过复乳-钙离子交联法制备而得。
16、优选的,第二微胶囊的制备方法为:以过氧化铜为芯材、聚乙二醇为壁材,以硫酸钠水溶液为凝聚剂,通过单凝聚法制备而得。
17、优选的,还包括步骤:s8.重复步骤s4-步骤s7。
18、优选的,步骤s3中,喷淋刻蚀的喷淋压力为0.2-0.4mpa,温度为45-55℃,刻蚀时间为2-4分钟。
19、第二方面,本申请提供一种小间距厚铜板。
20、优选的,铜板的厚度大于等于70μm,间距小于等于150μm。
21、本申请的有益效果如下:
22、本申请通过将bta缓蚀剂与两种微胶囊复配于同一蚀刻液中,喷淋刻蚀时,喷淋液流垂直冲击线路底部,两种微胶囊于底部原位破裂,在解除缓蚀剂对底部刻蚀的抑制的同时使底部铜面保持高刻蚀速率,而线路侧壁受喷淋液流平行冲刷,微胶囊保持完整不破裂,bta得以持续吸附于侧壁铜表面发挥缓蚀作用,从而在同一刻蚀步骤中实现了底部高速刻蚀和侧蚀控制,最终得到厚铜小间距pcb产品。
1.一种小间距厚铜板的加工方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的小间距厚铜板的加工方法,其特征在于,所述第一微胶囊芯材中的β-环糊精-聚乙二醇(以β-环糊精单元计)与第二微胶囊芯材中的过氧化铜的摩尔比为1:1-2。
3.根据权利要求1所述的小间距厚铜板的加工方法,其特征在于,所述第一微胶囊的壁材为海藻酸钙,所述第二微胶囊的壁材为聚乙二醇。
4.根据权利要求1所述的小间距厚铜板的加工方法,其特征在于,所述表面活性剂为聚乙二醇;所述分散剂为三乙醇胺;所述润湿剂为2-乙基己醇硫酸酯钠;所述稳定剂为尿素。
5.根据权利要求1所述的小间距厚铜板的加工方法,其特征在于,所述第一微胶囊的制备方法为:以β-环糊精-聚乙二醇水溶液为内水相,以海藻酸钠水溶液为外水相,通过复乳-钙离子交联法制备而得。
6.根据权利要求1所述的小间距厚铜板的加工方法,其特征在于,所述第二微胶囊的制备方法为:以过氧化铜为芯材、聚乙二醇为壁材,以硫酸钠水溶液为凝聚剂,通过单凝聚法制备而得。
7.根据权利要求1所述的小间距厚铜板的加工方法,其特征在于,还包括步骤:s8.重复步骤s4-步骤s7。
8.根据权利要求7所述的小间距厚铜板的加工方法,其特征在于,步骤s3中,所述喷淋刻蚀的喷淋压力为0.2-0.4mpa,温度为45-55℃,刻蚀时间为2-4分钟。
9.一种如权利要求1-8任一项所述的加工方法得到的小间距厚铜板。
10.根据权利要求9所述的小间距厚铜板,其特征在于,所述铜板的厚度大于等于70μm,间距小于等于150μm。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com