
一种铜铲齿散热器及制备方法与流程
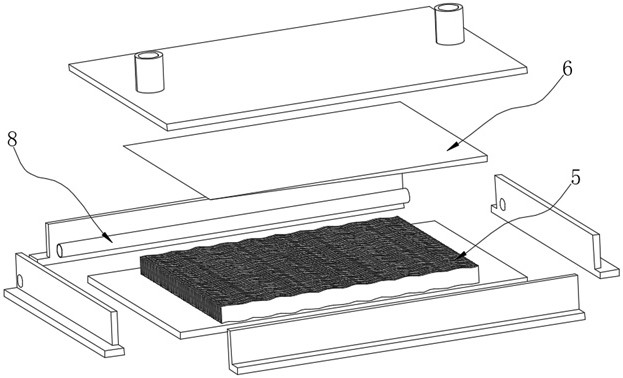
本发明涉及铜铲齿,具体为一种铜铲齿散热器及制备方法。
背景技术:
1、电子设备工作时,芯片、电路板等元器件的电能损耗会转化为热能,若热量堆积无法及时散出,会导致设备升温、性能降频、卡顿死机,还会加速元器件老化,大幅缩短设备使用寿命,严重时会造成硬件烧毁。
2、随着电子器件功率密度持续提升,传统铝挤、插片散热器受界面热阻与成型工艺限制,难以满足高热流工况的散热需求,为降低导热链路损耗、增大有效换热面积,一体化成型结构得到大量应用,铜铲齿散热器便是其中极具代表性的方案,它通过整块铜材铲削加工形成连续鳍片,基板与散热鳍片浑然一体,消除焊接装配带来的接触热阻,结合紫铜优异的导热性能,成为大功率电子设备散热的重要选择。
3、现有技术中,铜铲齿普遍采用独立铜粉烧结片作为毛细芯,将铜粉铺模、高温烧结,形成多孔烧结铜片,再通过钎焊或贴合装配固定在铜铲齿翅片外壁,依靠烧结孔隙产生毛细力,实现冷凝工质回流,完成两相流循环,但烧结毛细芯是独立零件,并非和腔体基底一体成型,烧结片与铜铲齿翅片依靠钎焊、压紧贴合装配,二者之间必然存在界面间隙,形成接触热阻,热量从外壳热端传递到毛细芯、再传递给液态工质的过程被阻碍,功率越高,该界面带来的热损耗越明显。
技术实现思路
1、基于此,本发明的目的是提供一种铜铲齿散热器及制备方法,以解决上述背景技术中的技术问题。
2、为实现上述目的,本发明提供如下技术方案:一种铜铲齿散热器,包括散热器主体、两相流仓和铜铲齿主体,所述散热器主体底端安装有铜铲齿主体,所述散热器主体与铜铲齿主体之间形成两相流仓;
3、所述铜铲齿主体上端的多组翅片截面均呈多段“s”型,所述铜铲齿主体上端的多组翅片之间设有多组毛细结构,且多组毛细结构通过电化学沉积形成树枝状毛细的主干骨架,所述散热器主体内壁安装有导流板,且导流板悬设于铜铲齿主体上端区域。
4、通过采用上述技术方案,解决了烧结片与铜铲齿翅片依靠钎焊、压紧贴合装配形成接触热阻的问题,通过调整电解液浓度、沉积电流、沉积时长,即可在翅片间隙内生长出主干、分支、叶片不同层级的树枝状毛细结构,孔隙大小、分叉密度能够灵活调整,以此获得适配工况的毛细抽吸压力,保障液态工质克服重力稳定回流至热端,毛细结构直接在铜铲齿上端翅片之间电化学成型,无需额外加工、装配独立烧结毛细片。
5、本发明进一步设置为,所述散热器主体上端安装有抽气管,且外设抽气泵的抽气端与抽气管相连接。
6、作为优选地,开启抽气泵,对两相流仓腔体进行长时间抽真空作业,逐步抽出腔体内部的空气以及残余水汽,使两相流仓内部达到预设高真空度,减少腔体内部不凝性气体残留,不凝气体将会阻碍蒸汽传热、降低冷凝效率。
7、本发明进一步设置为,所述散热器主体上端安装有注水管,且外设注水泵的出水端与注水管一端相连接。
8、作为优选地,启动注水泵,将经过除气处理后的去离子水液态工质注入两相流仓内部,注液量按照腔体容积以及热负荷预先精准配比。
9、本发明进一步设置为,所述导流板呈倾斜设置。
10、作为优选地,还有一部分冷凝水滴体积较小、重量不足,水滴无法依靠重力直接脱落,会沿着倾斜的导流板下表面顺着坡面缓慢流动,小水滴在流动过程中不断与沿途其它微小冷凝水滴相互碰撞、融合汇聚,水滴体积与自重持续增大,当水滴重量突破附着力阈值后向下滴落。
11、本发明进一步设置为,所述导流板底端开设有多组集雾槽,且多组集雾槽均呈多面弧形内凹设置。
12、作为优选地,集雾槽为多面弧形内凹结构,水滴流入凹槽之后会顺着弧形内壁向凹槽最低处汇集,弧形内壁可以集雾槽内各处的冷凝水滴快速向槽底中心聚拢,大幅加快相邻微小水滴之间碰撞、融合的速度,短时间内汇聚形成体积更大的液滴,让水滴更快达到脱落重量,缩短水滴生长周期,提升冷凝回流速度。
13、本发明进一步设置为,所述散热器主体一端贯穿安装有冷却管,且冷却管一端外接风冷装置或水循环冷却装置。
14、作为优选地,外置风冷装置或者水循环冷却装置启动之后,低温气流或者冷却水通入冷却管管路内部,冷却介质流动过程当中持续带走冷却管管壁的热量,进而间接吸收两相流仓内部液态工质蓄积的多余热量,对两相流仓内部工质进行辅助降温。
15、一种铜铲齿散热器制备方法,包括以下步骤:
16、s1:铜铲齿主体清洗作业:铜铲齿主体置于0.2mol/l稀硫酸溶液当中浸泡清洗2min,再放入1mol/l氢氧化钠碱性溶液当中清洗30s;
17、s2:铜铲齿主体电沉积作业:铜铲齿主体作为电沉积工作电极放入电解池内部,首先进行下层主干毛细结构的电化学沉积,该下层结构为树枝状毛细的主干骨架,电解液选用由0.6mol/l硫酸铜与0.2mol/l硫酸复配而成的酸性镀铜溶液,以沉积面积3.0×3.0mm作为实施示例,电沉积采用阶梯升流模式,初始电流设置为1.44a,之后以每分钟1.08a的增幅线性上调电流,总沉积时长6min,然后,更换电解液体系进行上层毛细枝杈结构沉积,上层毛细结构对应树杈的分支以及叶片状微凸起,上层电解液配置为0.4mol/l硫酸铜和1.0mol/l硫酸的混合溶液,同样选取沉积面积3.0×3.0mm作为实施案例,恒定电流9.0a条件下电沉积1min;
18、s3:散热器主体与铜铲齿主体焊接:将散热器主体焊接至铜铲齿主体的上端面,散热器主体向下将铜铲齿主体上端的翅片整体包裹覆盖,散热器主体内壁、导流板与铜铲齿主体上端翅片共同围合密封形成密闭的两相流仓,在散热器主体预设的两个工艺管口分别焊接固定抽气管以及注水管,装配完成后采用氦检方式对焊缝、管口位置进行气密性初检,提前排查焊接漏点;
19、s4:两相流仓内部液态工质注入:抽气泵的抽气端密封对接抽气管,注液泵出水口密封对接注水管,先开启抽气泵,对两相流仓腔体进行长时间抽真空作业,逐步抽出腔体内部的空气以及残余水汽,使两相流仓内部达到预设高真空度,减少腔体内部不凝性气体残留,不凝气体将会阻碍蒸汽传热、降低冷凝效率,真空度达标之后关闭抽气泵,再启动注水泵,将经过除气处理后的去离子水液态工质注入两相流仓内部,注液量按照腔体容积以及热负荷预先精准配比,工质加注完成后,先使用液压钳机械夹扁抽气管、注水管靠近腔体一端的金属管路实现临时封堵,再采用氩弧焊或者钎焊的焊接方式对管口进行永久性密封封死,焊接结束后再次进行腔体检漏,保证两相流仓内部长期维持密闭无泄漏状态。
20、综上所述,本发明主要具有以下有益效果:
21、1、本发明通过设置有铜铲齿主体,解决了烧结片与铜铲齿翅片依靠钎焊、压紧贴合装配形成接触热阻的问题,通过调整电解液浓度、沉积电流、沉积时长,即可在翅片间隙内生长出主干、分支、叶片不同层级的树枝状毛细结构,孔隙大小、分叉密度能够灵活调整,以此获得适配工况的毛细抽吸压力,保障液态工质克服重力稳定回流至热端,毛细结构直接在铜铲齿上端翅片之间电化学成型,无需额外加工、装配独立烧结毛细片。
22、2、本发明通过设置有导流板,高温水蒸气上升接触倾斜布置的导流板下表面后冷凝生成微小水滴,部分冷凝水滴重量较小,依靠自身重力无法直接脱落滴落,倾斜导流板可为小水滴提供滑动流动的坡面,微小水滴在沿板面流动的过程中不断发生碰撞、融合聚拢,水滴体积与自重逐步增大,达到脱落条件后再向下滴落,避免大量微水滴长期粘附在冷凝壁面上难以回落,提高水蒸气向液态水转化回收的效率。
23、3、本发明通过设置有冷却管,散热器长时间高负荷连续工作时,两相流仓内的工质水经过反复蒸发和冷凝循环,热量不断积蓄,工质整体温度逐步升高,蒸发端与冷凝端之间换热温差缩小,散热性能随之下降,冷却管与两相流仓内部工质紧密贴合,外置风冷或水循环装置输送低温介质流经冷却管,可持续带走冷却管蓄积的热量,间接降低腔体内部液态工质的本体温度,避免工质温度居高不下造成的换热效率衰减。