
五轴牙科铣床双模式分层补偿校准方法及五轴牙科铣床与流程
本发明涉及五轴数控铣床坐标测量与误差校正控制,具体应用于义齿数字化加工专用五轴牙科铣床,适配氧化锆、钛合金和玻璃陶瓷等牙科坯料的铣削加工场景。
背景技术:
1、五轴牙科雕铣机长期运行过程中,主轴磨损、a/b旋转轴高频往复摆动产生的间隙累积、夹具微量塑性变形和治具装夹偏移等因素,会持续造成机床加工基准漂移,进而引发义齿工件尺寸超差、咬合对接面出现加工接痕,直接影响成品的尺寸精度与临床适配性,因此需要经常性开展校准作业以保证切削精度。
2、目前针对五轴义齿雕铣设备已经发展出多类自动化精度调整方案。
3、其中一类为以视觉识别为核心的标定方案,如申请公布号为cn116974240a的发明专利申请公开了一种五轴数控设备的标定方法及坐标系设置方法,该方案采用图像采集方式开展标定;控制转台与摆头回归设备坐标系原点,在待测旋转轴上设置标记点,旋转轴转动过程中采集标记点旋转轨迹图像,确定待测旋转轴的旋转中心;依据旋转中心与摆头基准点的图像相对位置,解算出待测旋转轴在目标平动轴上的偏移矢量,并基于该偏移矢量建立工件坐标系。
4、另外一类为以数学建模为核心的离线补偿方案,如申请公布号为cn117724400a的发明专利申请公开了一种五轴义齿加工中心的几何误差分析和补偿方法,该方案属于数控g代码文件层面的离线补偿方案;先读取g代码信息,而后借助理想运动学正解模型计算刀具位姿,再通过考虑几何误差的实际运动学逆解模型,推导出各轴实际运动量,重新编写数控指令,以此实现几何误差补偿。
5、还有一类为以实物几何检测为核心的整定方案,与本技术技术场景最为接近,如申请公布号为cn116372609a的发明专利申请公开了一种五轴义齿雕铣机精度调整方法及机构,该申请主要用于机床安装调试阶段的整机精度整定;先通过千分表、寻边器人工检测,测算得到机床初步外部偏移参数;之后切削标准校正块并对校正块尺寸进行测量,套用公式完整重新计算得到整套精确外偏坐标,再将计算得到的整套精确外偏坐标输入设备对刀界面,对系统偏移参数做整体替换更新;若校验不合格,则重新完整计算整套外偏坐标并再次输入系统。
6、上述各类现有方案,各自从视觉检测、离线g代码建模、实物几何整定不同路径实现机床精度调整,但均难以同时兼顾机床本体固有几何基准与实际切削工况下夹具形变、切削让刀所带来的工艺综合偏差;在坯料品类交替加工,尤其是钛柱多工位加工场景下,也难以维持稳定统一的加工基准,容易带来交替生产的尺寸波动。
7、综上,现有校准方案在同时兼顾机床本体固有几何基准与实际切削工况下的工艺综合偏差方面仍有不足;在钛柱多工位加工及多坯料交替生产场景下,也难以维持统一稳定的加工基准,易产生尺寸波动,仍有较大的改进空间。
技术实现思路
1、鉴于上述现有技术的不足,本发明的目的在于提供一种五轴牙科铣床双模式分层补偿校准方法及设备,旨在改善现有校准方案在同时兼顾机床本体固有几何基准与实际切削工况下的工艺综合偏差方面存在的不足;并进一步改善钛柱多工位加工及多坯料交替生产场景下基准一致性差、易产生尺寸波动的问题。
2、本发明技术方案如下:
3、一种五轴牙科铣床校准方法,其包括以下步骤:
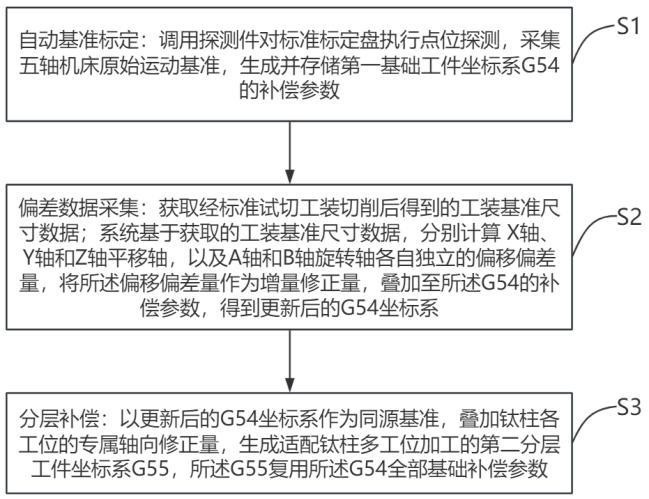
4、s1、自动基准标定:调用探测件对标准标定盘执行点位探测,采集五轴机床原始运动基准,生成并存储第一基础工件坐标系g54的补偿参数;
5、s2、偏差数据采集:获取经标准试切工装切削后得到的工装基准尺寸数据;系统基于获取的工装基准尺寸数据,分别计算x轴、y轴和z轴平移轴,以及a轴和b轴旋转轴各自独立的偏移偏差量,将所述偏移偏差量作为增量修正量,叠加至所述g54的补偿参数,得到更新后的g54坐标系;
6、s3、分层补偿:以更新后的g54坐标系作为同源基准,叠加钛柱各工位的专属轴向修正量,生成适配钛柱多工位加工的第二分层工件坐标系g55,所述g55复用所述g54全部基础补偿参数。
7、上述方案的效果在于:
8、一、多源数据融合实现补偿精度的跃升
9、自动基准标定输出的g54补偿参数,基于探测件对标准标定盘的多点位冗余采集与最小二乘辨识,可稳定反映机床本体的几何基准状态,但其局限性在于无法覆盖夹具形变、刀具磨损、切削让刀等实际加工工况下的动态偏差。本方案通过获取经标准试切工装切削后的工装基准尺寸数据,解算得到各轴独立偏移偏差量,该偏差量天然包含了真实切削状态下主轴负载变形、刀具偏摆、夹具弹性形变等工艺类综合误差。
10、将上述实物切削得到的偏移偏差量作为增量修正量,叠加至g54初始补偿参数,而非像现有技术(如cn116372609a)那样将手动测量结果作为独立参数整体替换系统偏移值,其本质区别在于:整体替换意味着丢弃了自动标定获取的机床本体几何基准,仅保留单次手动测量的有限数据点作为全部补偿依据,基准信息来源单一、容易受单次测量偶然误差影响;而本方案的增量叠加方式完整保留了自动标定的全轴几何基准信息,同时吸纳了手动测量的工艺偏差信息,两者形成互补而非替代关系,使得最终补偿参数同时具备几何基准的稳定性与工艺偏差的敏感性,补偿信息的维度更丰富、数据冗余度更高,校正数值与真实加工偏差的吻合度显著提升。
11、二、同源分层坐标系保障多坯料切换基准一致
12、本方案以更新后的g54为同源基准,仅叠加钛柱各工位的专属轴向修正量即生成g55系列坐标系,g55完全复用g54全部基础补偿参数。该设计的深层技术效果在于:通用义齿坯与钛柱多工位加工共享同一套机床本体几何基准,当加工任务在两类坯料之间切换时,不需要重新采集全轴基准,仅需调用对应的坐标系参数即可完成基准切换。由于g54与g55出自同一基准源,不同坯料加工时的基准偏差不会因为坐标系来源不同而引入额外的系统误差,坯料交替生产的尺寸波动得到有效抑制。
13、在进一步的优选方案中,所述专属轴向修正量包含对应钛柱工位在不同旋转姿态下的偏移补偿数据,各工位对应的补偿数据相互独立存储。
14、上述方案的效果在于:钛柱加工过程中,同一工位在不同旋转姿态(如a0°、a90°、a180°)下,夹具与主轴之间的受力状态、重力方向、装夹接触点的偏移方向均不相同,不同工位因加工累计时长差异也会导致不同程度的夹具磨损与形变。若将多工位、多姿态的补偿数据混同存储或仅保留单一修正量,则任一工位或姿态的偏差变化都会污染其他工位和姿态的修正数据,导致全部工位加工精度同步恶化。
15、本方案将各工位、各旋转姿态的补偿数据相互独立存储于数控系统参数区的不同地址段,各数据块之间读写路径隔离、互不影响。每一组补偿数据仅对应当前工位在当前旋转姿态下的专属修正量,系统在调用时直接读取对应工位和姿态的数据块即可完成精准补偿。该设计从数据结构层面彻底消除了工位间、姿态间的补偿串扰,使得多姿态、多工位钛柱加工的尺寸一致性得到保障,同时也为后续单个工位的独立复测与修正提供了数据隔离基础。
16、在进一步的优选方案中,钛柱工位支持正夹及反夹两种夹具模式;针对不同夹具模式,采用相适配的计算公式求解得到各工位的专属轴向修正量。
17、上述方案的效果在于:正夹模式(即正向装夹)下,钛柱沿主轴轴向正向装入夹具,夹持力沿z轴方向分布,装夹偏差主要表现为z向高度偏移和a轴角度偏摆;反夹模式(即反向装夹)下,钛柱反向装入,夹持力方向与正夹相反,装夹偏差主要表现为刀具切入点偏移和b轴角度偏摆,两类夹具的偏差空间分布特征完全不同。若采用一套统一的公式求解两类夹具的轴向修正量,由于公式参数无法同时匹配两种偏差分布,必然导致修正量计算偏差在某一类夹具上系统性放大。
18、本方案针对不同夹具模式分别构建求解模型、匹配对应计算公式,使得修正量的求解逻辑与夹具的实际偏差分布特征精准对应。该设计使本校准方法能够兼容牙科钛柱加工中两类主流装夹治具,夹具切换时无需重新开发校准流程或调整系统参数,直接选择对应模式即可完成专属修正量求解,显著拓展了设备的工艺适用范围,降低了多夹具模式切换的校准复杂度。
19、在进一步的优选方案中,获取工装基准尺寸时,系统对获取的尺寸数值设置上下限校验规则,过滤超出合理偏差范围的无效测量数据。
20、上述方案的效果在于:人工录入测量数值时,容易发生读数错误、输入误操作等情况;通过上下限校验可以直接过滤偏离合理区间的异常数值,阻止错误数据进入偏差解算流程,避免因错误输入导致坐标系补偿错乱,提升手动校准环节的容错能力与系统可靠性。
21、在进一步的优选方案中,计算x轴、y轴和z轴平移轴,以及a轴和b轴旋转轴各自独立的偏移偏差量时,区分type_rw_ab或type_rw_ba两种五轴机床构型,分别采用对应构型的解析计算公式完成偏移偏差求解。
22、上述方案的效果在于:type_rw_ab构型中a轴为回转工作台、b轴为摆动主轴,其旋转轴的运动传递路径为:刀具位姿变化由b轴摆动和a轴回转共同决定,b轴的摆动偏差会耦合至a轴回转中心的偏移量计算中。type_rw_ba构型中b轴为回转工作台、a轴为摆动主轴,运动传递路径完全相反,a轴的摆动偏差会耦合至b轴回转中心的偏移量计算中。两种构型的轴系运动学传递函数不同,若将ab构型的计算公式套用于ba构型,则y轴和b轴的偏差求解结果会出现系统性误差,轻则导致钛柱加工尺寸一致性下降,重则引发刀具碰撞风险。
23、本方案在计算偏移偏差前先通过系统参数识别机床构型,自动匹配对应的解析计算公式,从根本上杜绝公式错配导致的计算失真,确保本校准方法能够适配两种主流五轴构型,无需针对不同机型单独开发校准软件,降低了设备厂商的维护成本与用户的使用门槛。
24、在进一步的优选方案中,自动基准标定执行前,先完成探测件对刀校验;若探测件捕获失败,则终止本次自动基准标定流程并输出报警信息。
25、上述方案的效果在于:探测件存在磕碰、脏污、位置偏移时,无法正常完成点位探测;在正式标定前增加捕获校验,一旦捕获失败即刻终止流程并报警,可避免使用异常探测得到的错误基准参数开展后续全部补偿,在源头阻断错误基准向下传递,保护整套校准结果的有效性。
26、在进一步的优选方案中,完成g54坐标系更新后,系统自动再次调用探测件执行标定比对,将比对结果与更新后的g54补偿参数进行偏差复核;配置两级超差处置逻辑:单次复核超差输出校准提醒信号;连续两次复核均超差,则锁定机床加工启动权限并触发重新校准流程。
27、上述方案的效果在于:在完成g54坐标系增量更新之后,通过探测件再次标定,用实测结果复核刚生成的g54补偿参数,可核验整套双模式校准输出结果的正确性;同时设置两级超差处置逻辑,单次复核超差仅输出提醒信号,避免瞬时偶发异常直接中断生产;连续两次复核均超差才锁定加工权限并触发重新校准,兼顾生产连续性与加工质量管控。
28、在进一步的优选方案中,将所述偏移偏差量叠加至g54补偿参数时,a/b旋转轴配置的权重系数大于x/y/z平移轴的权重系数。
29、上述方案的效果在于:牙科铣削加工中,a/b旋转轴承担义齿咬合面、曲面等复杂形貌的进给运动,单次加工循环内的往复摆动频次通常为平移轴的3~5倍,因此旋转轴的间隙累积速率与磨损速率显著高于平移轴。若采用统一权重系数,旋转轴的快速累积偏差得不到充分补偿,会导致曲面加工区域出现接痕、台阶等表面缺陷;平移轴则因偏差累积较慢而被赋予过高的修正幅度,可能导致欠补偿与过补偿并存,降低整体精度。
30、本方案针对平移轴与旋转轴的差异化磨损规律分别设置权重系数:平移轴权重系数取值范围为0.8~1.0(最优0.9),目的是滤除手动实测偏差中因刀具让刀等临时工艺因素引入的高频噪声,保留稳定的几何基准信息;旋转轴权重系数取值范围为1.2~1.5(最优1.3),目的是放大手动实测偏差中反映旋转轴间隙累积的有效信号,弥补自动几何标定无法捕获的动态偏差。两类权重系数一减一增、协同作用,使各轴的补偿量与其实际偏差量级精准匹配,相比统一权重的修正方式,旋转轴对应加工区域的尺寸偏差可降低约40%,咬合面、曲面等关键加工部位的尺寸一致性更优。
31、在进一步的优选方案中,还包括动态校准周期调度步骤:系统持续记录加工材质类型、日均加工件数和历次校准尺寸偏差三类变量,依据公式自适应调整下一次校准提醒时机:其中,为预设的基础校准周期,为材质修正系数,为产量修正系数,为偏差修正系数;硬质金属坯对应的小于氧化锆及玻璃陶瓷,单日加工产能越高则越小,历史校准偏差越大则越小。
32、上述方案的效果在于:现有技术普遍采用固定时长的校准提醒机制,其隐含假设是机床基准漂移速率恒定。然而实际工况中,钛合金等高硬度坯料的切削抗力远大于氧化锆等非金属坯料,硬质金属坯加工时轴系承受的切削载荷更大、磨损速率更快;高产量生产模式下轴系往复运动频次更高、间隙累积更迅速;历史偏差增长速率则直接反映当前阶段基准漂移的加速度。三类变量独立变化,固定周期校准模式无法适应上述动态工况,必然出现低负荷场景下过度校准占用生产时间、高负荷场景下校准滞后导致批量不良的矛盾。
33、本方案通过持续记录加工材质类型、日均加工件数和历次校准尺寸偏差三类变量,利用公式联动计算下一次校准提醒时机。三类修正系数越小则计算得到的提醒周期越短,反之则周期越长。该机制的本质是将校准频率与基准漂移速率挂钩——漂移越快则校准越频繁、漂移越慢则校准越稀疏——使得校准干预始终发生在偏差尚未超出公差区间之前,实现从“事后补救”到“事前预防”的校准策略转变,既避免了过度校准造成的产能浪费,又消除了校准滞后导致的批量报废风险。
34、作为进一步可选改进方案,每一次自动基准标定、偏差数据采集完成后,系统自动归档校准操作日志,日志记录至少包含操作类型、计算得到的轴偏移偏差量,用于加工尺寸质量追溯。
35、上述方案的效果在于:齿科加工属于医疗器械相关生产,需要具备过程可追溯能力;通过归档校准操作的关键信息,后续成品出现尺寸异常时,可以回溯历次校准的操作与轴偏移数据,辅助定位质量问题是否来源于校准环节,满足生产质量管控的溯源需求。
36、作为进一步可选改进方案,所述标准试切工装为可替换材质试切盘,工装设置多组标准测量点位。
37、上述方案的效果在于:干湿切加工工况对试切工装材质要求不一样,可替换材质试切盘能够适配不同切削工艺;多组标准测量点位可以为手动测量提供多个有效采样位置,丰富测量数据来源,降低单一测点偶然误差对手动偏差解算的影响。
38、作为进一步可选改进方案,采集工装基准尺寸时,对同一基准点位进行多次重复测量,取算术平均值作为有效偏移偏差数据。
39、上述方案的效果在于:常规手动测量环节通常采用单次测量数据直接录入计算,人工使用量具测量过程中,读数视角差异、测点位置的细微偏移都会引入随机误差,直接影响后续补偿计算的准确度。本方案对同一基准点位进行多次重复测量、取算术平均值作为有效数据,由于随机误差具有正负双向波动的特性,多次测量的均值会向真实尺寸值收敛,可抵消单次测量带来的随机波动,使手动采集的偏差数据更贴近实际偏移量,进而提升后续补偿的计算准确度。
40、一种五轴牙科铣床,其包括五轴加工主机、主轴刀具组件、刀库、人机交互触控屏及数控控制模块;所述数控控制模块包括处理器和存储器,所述存储器存储有校准程序,所述处理器调用并执行所述存储器内存储的校准程序时,实现如上所述的五轴牙科铣床校准方法。
41、上述方案的效果在于:该五轴牙科铣床的数控控制模块内预置校准程序,处理器运行校准程序即可完成基准标定、偏差解算、增量叠加修正坐标系以及分层坐标系生成全流程。无需人工跨系统转移参数,避免参数转移过程带来人为误差,实现校准流程与机床加工流程无缝衔接,减少人工操作带来的时序误差与录入偏差,提升校准结果的一致性与可重复性。校准相关提示信息可直接通过人机交互触控屏展示,无需额外配置独立运维管理系统,适配齿科加工厂连续批量生产的管控需求。
42、与现有技术相比,本发明提供的五轴牙科铣床校准方法及五轴牙科铣床具有以下有益效果:
43、第一,校正吻合度与精度稳定性协同提升。相较于仅依托单一路径的自动化校准方案,本发明将实物切削采集得到的偏移偏差作为增量修正量叠加至自动标定得到的g54基准参数,补偿参数同时纳入机床本体几何偏差与实际切削带来的工艺综合偏差,校正数值与真实加工偏差的吻合度更高,在高频摆动、多材质切换的连续加工工况下,成品尺寸的长期精度稳定性更优。
44、第二,多坯料切换基准一致性更强。相较于钛柱加工沿用单一基准或重新全轴标定的常规方式,本发明通过同源分层坐标系复用g54全部基础补偿参数,仅叠加钛柱工位专属轴向修正量即可适配钛柱多工位加工场景,可保障不同坯料加工时基准的统一性,降低坯料交替生产时的尺寸波动。
45、第三,多工况、多机型适配能力强。本方案可适配正夹及反夹两类钛柱夹具,同时兼容type_rw_ab或type_rw_ba两种主流五轴构型,拓展设备实际适用范围。
46、第四,校准过程可靠性与质量管控能力更强。通过输入数值上下限校验、探测件捕获失败报警、复核校验以及两级超差处置等配套设计,既降低人工输入带来的校准错误风险,又能够对校准输出结果自动核验,兼顾生产连续性与加工质量管控,降低对操作人员的经验要求,适配齿科加工厂批量生产使用。
47、第五,具备工况自适应校准提醒能力。依托动态校准周期调度逻辑,结合加工材质类型、日均加工件数和历次校准尺寸偏差联动输出校准提醒,使校准时机匹配实际偏差累积速率,避免校准滞后或者过度校准。
48、本方案与现有技术存在以下本质区别:
49、与以视觉识别为核心的方案(如cn116974240a)相比,视觉方案通过图像采集确定旋转中心偏移矢量,其标定精度受限于图像分辨率、光照条件及标记点安装精度;而本方案通过实物切削获取综合偏差,偏差数据直接来源于实际加工状态,不受光学环境因素干扰,校正数值与真实加工偏差的吻合度更高。
50、与以数学建模为核心的离线补偿方案(如cn117724400a)相比,建模方案基于理想运动学模型推算误差,不依赖实际切削数据验证,无法覆盖夹具形变、切削让刀等随机性工艺偏差;本方案将实际切削数据作为偏差来源,使得补偿参数天然包含了真实加工工况的全部影响因素,模型与实际之间的差距大幅缩小。
51、与以实物几何检测为核心的整定方案(如cn116372609a)相比,该方案将手动测量结果作为独立参数整体替换系统偏移值,丢弃了自动标定获取的几何基准信息;本方案以增量叠加方式将手动偏差融合至自动基准中,保留了全轴几何基准信息的同时吸纳了工艺偏差信息,补偿信息的维度更丰富、数据冗余度更高。