
一种家具仿古涂装层的制作方法
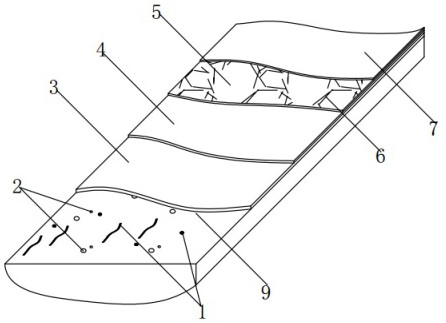
本技术具体涉及一种家具仿古涂装层,属于仿古家具加工。
背景技术:
1、仿古家具生产时,需要进行仿古涂装,传统的仿古涂装工序如下:白坯打磨—擦油色—上底漆—第二次打磨—擦格丽斯—上底漆—第三次打磨-上面漆,该工艺涂装时间长、生产成本高,三道打磨工序,打磨灰尘多,污染工作环境,影响工人身体健康;为此,中国专利公开号:cn102886345a,公开了一种家具的油漆仿古涂装工艺,其工序如下:白坯打磨工序—喷涂仿古剂工序—喷涂底漆工序—修整打磨工序,相对于传统的仿古涂装,该工艺简化了生产工序,但使用该工艺制备的仿古家具,其仿古样式和仿古效果仍有待提高;为此,中国专利授权公告号:cn205731914u,公开的一种家具仿古涂装层,包括有依次设置在家具白坯表面的收缩渗透底层、擦色层和修色层,该结构的仿古涂装层,避免了传统仿古涂装层中气泡从木眼中外逸带来的光泽不均现象,保证了光泽度,但整体仿古样式仍比较单一,且仿古效果仍有待提高。
技术实现思路
1、为解决上述问题,本实用新型提出了一种家具仿古涂装层,能够提供多种仿古样式,仿古效果好。
2、本实用新型的家具仿古涂装层,包括:
3、着色涂装底层,所述着色涂装底层包括纹理着色区和深色漆点区;所述纹理着色区包覆于仿古家具本体的沟槽裂纹外表面;所述深色漆点区由喷涂于仿古家具本体外表面的多个深色漆点构成;
4、仿古家具本体的沟槽裂纹通过机械破坏或激光雕刻构成,如通过机械破坏形成撕裂痕:用凿子、斧头在非结构处随机制造破损,深度需控制,模拟使用撞击痕迹;倒角倒边:用砂纸、手提砂光机打磨家具边缘、凸起部位,形成自然磨损的圆滑过渡;纹理强化:用金属硬毛刷沿木纹方向打磨,突出木材纤维层次,软纤维去除后保留粗纤维,增强立体感:对桌腿、雕花沟槽等部位加深打磨,形成明暗对比;再如二氧化碳激光雕刻方式,在木材表面形成0.1-0.3mm的人工虫孔、裂纹或雕刻图案;
5、纹理着色区包覆于仿古家具本体的沟槽裂纹外表面过程如下:用棉布蘸着色剂(如水性格丽斯)擦涂,加深纹理并制造色差层次,模仿古旧感;
6、所述深色漆点区由喷涂于仿古家具本体外表面的多个深色漆点构成,具体为:深色漆点根据仿古要求,用喷枪在表层喷洒深色漆点,模拟老旧家具的霉斑或虫蛀痕迹,喷点大小与密度根据仿古样式调整;
7、透明底漆层,所述透明底漆层由水性透明底漆涂装于仿古家具本体外表面构成,所述透明底漆层包覆着色涂装底层外表面;
8、有色底漆层,所述有色底漆层由水性有色底漆涂装于透明底漆层外表面构成;有色底漆层提供基础的旧纹理;
9、仿古着色层,所述仿古着色层包括水性面漆层和着色面层,所述水性面漆层涂覆于有色底漆层外表面,所述着色面层在水性面漆层干燥前,通过擦涂嵌入有水性面漆层外表面,所述着色面层由珠光粉或金属粉中至少一种构成;通过将水性面漆层涂覆到有色底漆层,并通过擦涂嵌入方式,将着色面层嵌入水性面漆层,使仿古着色层采用嵌入式方式,实现仿古纹理一次成型;
10、透明面漆层,所述透明面漆层由水性透明面漆涂装于仿古着色层外表面构成;水性透明面漆,以十字交叉喷涂,固化后形成耐磨表面。
11、进一步地,所述珠光粉和金属粉细度为5-20μm,所述金属粉为银粉或金粉。
12、进一步地,所述透明底漆层厚度为20-30μm,所述有色底漆层厚度为15-25μm,所述仿古着色层厚度为15-25μm,所述透明面漆层厚度为30-40μm。
13、进一步地,所述水性有色底漆为氧化铁颜料体系的水性底漆;所述纹理着色区由水性格丽斯擦涂于沟槽裂纹外表面构成;所述水性面漆层由丙烯酸树脂基构成。
14、进一步地,所述珠光粉和金属粉中的一种擦涂于有色底漆层外表面,或将珠光粉和金属粉中的一种按照1:2配比混合后,擦涂于有色底漆层外表面,并清除多余料。
15、进一步地,所述有色底漆层外表面设置有打磨层,通过打磨层能够打磨露出底色,模拟家具磨损效果,同时,能够增加有色底漆层和仿古着色层之间的结合力。
16、进一步地,所述仿古着色层和透明面漆层之间还设置有光斑涂装层;所述光斑涂装层包括光固化树脂,所述光固化树脂内填充有金粉;所述金粉填料量为0.3-1%,通过粒径5μm的金粉与光固化树脂预混,并涂覆到仿古着色层外表面,接着,通过紫外照射后形成局部高光斑驳效果。
17、与现有技术相比,本实用新型的家具仿古涂装层,着色涂装底层能够提供多种仿古样式,并通过对有色底漆层打磨露出底色,模拟家具磨损效果,另外,水性面漆层和着色面层配合,使仿古着色层形成嵌入式结构,通过金属粉定向沉淀形成自然做旧纹理,实现仿古纹理一次成型;省去传统擦色工序,着色面层采用珠光粉或金属粉定向沉淀形成立体做旧效果,大大优于单色涂层的仿古效果。
1.一种家具仿古涂装层,其特征在于:包括:
2.根据权利要求1所述的家具仿古涂装层,其特征在于:所述珠光粉和金属粉细度为5-20μm,所述金属粉为银粉或金粉。
3.根据权利要求1所述的家具仿古涂装层,其特征在于:所述透明底漆层厚度为20-30μm,所述有色底漆层厚度为15-25μm,所述仿古着色层厚度为15-25μm,所述透明面漆层厚度为30-40μm。
4.根据权利要求1所述的家具仿古涂装层,其特征在于:所述水性有色底漆为氧化铁颜料体系的水性底漆;所述纹理着色区由水性格丽斯擦涂于沟槽裂纹外表面构成;所述水性面漆层由丙烯酸树脂基构成。
5.根据权利要求1所述的家具仿古涂装层,其特征在于:所述有色底漆层外表面设置有打磨层。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com