
一种蓝宝石切片方法和蓝宝石切片机与流程
本申请涉及晶体加工,尤其是涉及一种蓝宝石切片方法和蓝宝石切片机。
背景技术:
1、目前蓝宝石晶体精加工普遍采用金刚线多线切片工艺,依托主辊搭载金刚线网完成晶棒进给切割,凭借切缝损耗小、切片精度高、表面质量优的优势,成为蓝宝石衬底、光学晶片量产的核心加工方式。但蓝宝石莫氏硬度高达9,脆性强、各向异性显著,切割过程中金刚线需持续承受高频摩擦、冲击载荷,极易出现金刚石磨粒脱落、磨粒突出高度衰减、镀层疲劳损伤等损耗问题。
2、现有技术中,无法在线量化金刚线磨损状态与剩余切割寿命,无实时物理量耦合计算手段,仅能依靠固定切割长度、加工时长进行经验预判,准确性极差;行业通用检测方式为停机取样,通过显微镜离线观测磨粒形貌与损耗程度,不仅无法适配加工动态变化,还会中断生产、降低加工效率,且难以预判锯丝隐性疲劳损伤,易引发断线、晶片崩边、厚度偏差超差等质量及安全问题。
3、因此,现有技术的技术问题在于:难以确定金刚线寿命情况。
技术实现思路
1、本申请提供一种蓝宝石切片方法和蓝宝石切片机,通过对加工参数的处理计算,达到了准确判断金刚线寿命的技术效果。
2、一方面,本申请提供的一种蓝宝石切片方法,采用如下的技术方案:
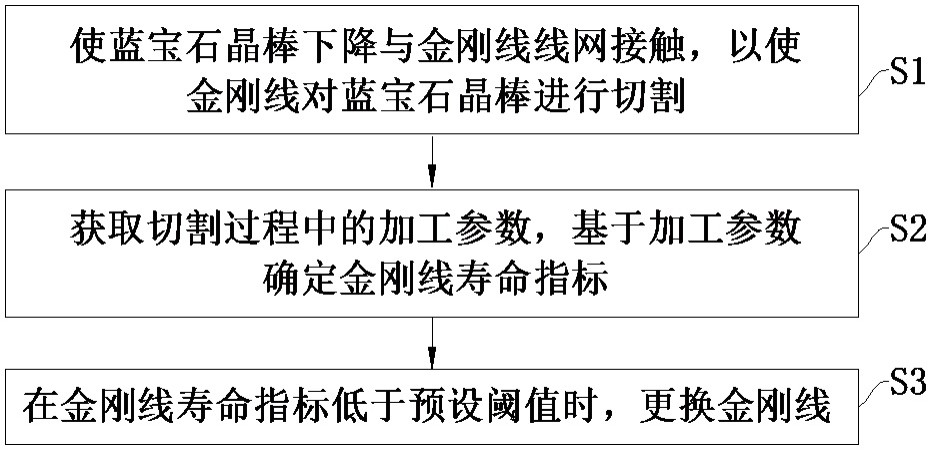
3、一种蓝宝石切片方法,包括:
4、使蓝宝石晶棒下降与金刚线线网接触,以使金刚线对蓝宝石晶棒进行切割;
5、获取切割过程中的加工参数,基于所述加工参数确定金刚线寿命指标;
6、在所述金刚线寿命指标低于预设阈值时,更换金刚线。
7、作为优选,所述获取切割过程中的加工参数,基于所述加工参数确定金刚线寿命指标包括:
8、基于所述加工参数,确定切削界面的有效幅值;
9、基于所述有效幅值,确定金刚线参数;
10、基于所述金刚线参数,确定材料去除速率;
11、基于所述材料去除速率,确定累计切掉蓝宝石体积;
12、基于总体积、所述累计切掉蓝宝石体积、切削截面积、晶片厚度,确定剩余有效切割长度。
13、作为优选,所述加工参数包括切削加速度、金刚线张力、砂浆噪声频谱、金刚线换向冲击频率;
14、所述基于所述加工参数,确定切削界面的有效幅值包括:
15、基于所述切削加速度,通过傅里叶变换得到全域振动频谱;
16、基于所述砂浆噪声频谱积分得到砂浆噪声功率,基于所述全域振动频谱积分得到总振动功率;
17、基于所述砂浆噪声功率与所述总振动功率的比值,确定砂浆噪声功率比例;
18、基于所述砂浆噪声功率比例,剔除砂浆流体干扰得到晶棒切削原始频谱及对应主峰振幅;
19、基于所述晶棒切削原始频谱的主峰振幅、所述金刚线换向冲击频率以及换向冲击衰减系数,确定切削界面的有效幅值。
20、作为优选,所述全域振动频谱为,所述砂浆噪声频谱为;
21、通过全频段积分分别确定砂浆噪声功率、总振动功率:
22、
23、
24、砂浆噪声功率比例:
25、
26、剔除流体干扰后得到晶棒切削原始频谱:
27、
28、提取所述晶棒切削原始频谱主峰频率对应的振幅为,基于金刚线换向冲击频率、换向冲击衰减系数,计算有效幅值:
29、。
30、作为优选,所述金刚线参数包括磨粒平均突出高度、磨粒脱落面密度以及镀层疲劳损伤量;
31、所述基于所述有效幅值,确定金刚线参数包括:
32、基于所述有效幅值、金刚线张力波动幅值,确定磨粒平均突出高度;
33、基于所述磨粒平均突出高度、有效幅值衰减速率,确定磨粒脱落面密度;
34、基于所述磨粒脱落面密度的时域积分结果、金刚线张力波动幅值,确定镀层疲劳损伤量。
35、作为优选,基于金刚线最大张力、最小张力,确定金刚线张力波动幅值:
36、
37、通过预设磨粒高度标定系数,确定磨粒平均突出高度:
38、
39、通过有效幅值时域微分得到幅值衰减速率,基于预设磨粒脱落衰减标定系数,确定磨粒脱落面密度为:
40、
41、对磨粒脱落面密度全程时域积分,基于预设镀层疲劳损伤累积系数、金刚线张力波动幅值,确定镀层疲劳损伤量:
42、。
43、作为优选,所述基于所述金刚线参数,确定材料去除速率;基于所述材料去除速率,确定累计切掉蓝宝石体积;基于总体积、所述累计切掉蓝宝石体积、切削截面积、晶片厚度,确定剩余有效切割长度包括:
44、材料去除速率为:
45、
46、其中,为蓝宝石晶面对应切削效率常数;
47、累计切掉蓝宝石体积为:
48、
49、其中,为当前加工时刻;为积分哑变量;
50、剩余有效切割长度为:
51、
52、其中,为极限去除总体积;为单丝切削截面积;为晶片厚度。
53、作为优选,还包括:
54、建立以所述磨粒平均突出高度、所述磨粒脱落面密度、所述镀层疲劳损伤量、所述剩余有效切割长度为输入的金刚线寿命指标函数关系模型;
55、基于获取的磨粒平均突出高度、磨粒脱落面密度、镀层疲劳损伤量、剩余有效切割长度以及所述函数关系模型,确定金刚线寿命指标;
56、所述金刚线寿命指标:
57、
58、其中,为金刚线的理论最大切割长度,为金刚线的剩余有效切割长度。
59、作为优选,还包括:
60、预先通过多组蓝宝石切片标定试验,获取无断线、无崩边工况下的寿命指数临界值作为预设阈值;
61、比对所述金刚线寿命指标和预设阈值;
62、当时,判定金刚线达到寿命极限,执行金刚线更换提示与停机预警。
63、另一方面,本申请提供的一种蓝宝石切片机,采用如下的技术方案:
64、一种蓝宝石切片机,执行所述的蓝宝石切片方法。
65、综上所述,本申请包括以下至少一种有益技术效果:
66、本申请实现基础加工流程与在线寿命评估、预警更换的闭环,解决传统依靠固定时长、固定切割长度预判寿命误差大的问题,能够动态跟随加工工况变化实时更新金刚线损耗评估结果,达到了准确判断金刚线寿命的技术效果。
1.一种蓝宝石切片方法,其特征在于,包括:
2.根据权利要求1所述的一种蓝宝石切片方法,其特征在于,
3.根据权利要求2所述的一种蓝宝石切片方法,其特征在于,
4.根据权利要求3所述的一种蓝宝石切片方法,其特征在于,
5.根据权利要求2所述的一种蓝宝石切片方法,其特征在于,
6.根据权利要求5所述的一种蓝宝石切片方法,其特征在于,
7.根据权利要求5所述的一种蓝宝石切片方法,其特征在于,
8.根据权利要求7所述的一种蓝宝石切片方法,其特征在于,还包括:
9.根据权利要求7或8所述的一种蓝宝石切片方法,其特征在于,还包括:
10.一种蓝宝石切片机,其特征在于,执行如权利要求1-9任意一项所述的蓝宝石切片方法。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com