
一种非膨胀型防火涂料基层局部空鼓注浆修复方法与流程
本发明涉及空鼓注浆修复,具体为一种非膨胀型防火涂料基层局部空鼓注浆修复方法。
背景技术:
1、防火涂料基层空鼓,是指防火涂料固化成型后,涂层与钢结构基层的粘结界面出现脱粘,进而在两者之间形成空腔的质量缺陷。该缺陷会导致涂层失去基层的粘结约束,在环境侵蚀或外力作用下极易发生脱落,直接降低构件的防火隔热能力,削弱钢结构的耐火极限,因此及时开展空鼓修复是保障建筑防火性能的必要工作。采用注浆工艺修复基层空鼓,属于微创修复技术范畴,无需大面积破除原有完整涂层,仅通过细小孔道向脱粘空腔内注入粘结胶凝材料,即可恢复涂层与基层的粘结性能,能够最大程度保留原有涂层的结构完整性,在修复效率、材料损耗与成型效果上均优于传统的破除重涂工艺。
2、非膨胀型防火涂料又称厚涂型防火涂料,多以石膏、水泥等无机胶凝材料为核心基材,施工成型后形成质地致密的防火隔热层,耐火极限可达2.5h以上,是高耐火等级钢结构构件的主流防火防护材料。该类涂料涂层厚度大,成型后结构强度高,多数工程中会在涂层内部增设增强网以提升抗裂性能,因此当出现基层空鼓缺陷时,若采用切割破除的方式修复,不仅易切断内部增强网体,还会产生大量固体废料与粉尘,施工难度与材料损耗均显著高于薄涂型涂料;而注浆修复仅需在涂层表面开设小孔即可作业,能够适配该类涂料厚质、高强、含网的结构特点,以极小的涂层损伤完成缺陷修复,最大程度保留原有涂层的防火性能。
3、在当前的工程实践中,针对非膨胀型防火涂料的基层空鼓缺陷,普遍采用手持切割设备切除空鼓区段,清理基层界面后重新喷涂或刮涂涂料的方式进行修复,该工艺施工工序繁琐,材料损耗量大,修复周期长,且切割过程易破坏涂层内部的增强网体,导致修复部位与原涂层的结合强度不足,外观整体性差,施工过程产生的大量粉尘与废料还会造成环境污染,在临近铁路、居民区等对施工扰动敏感的区域的施工场景中,还需额外搭设防护设施,进一步推高了施工成本与作业复杂度,因此,开发一种非膨胀型防火涂料基层局部空鼓注浆修复方法具有重要意义。
技术实现思路
1、本发明的目的就是为了弥补现有技术的不足,提供了一种非膨胀型防火涂料基层局部空鼓注浆修复方法,它能够以微创压力注浆的方式实现空鼓缺陷的高效修复,在保证修复质量的前提下,简化施工工序、降低施工成本、减少环境污染,提升修复后涂层的整体性。
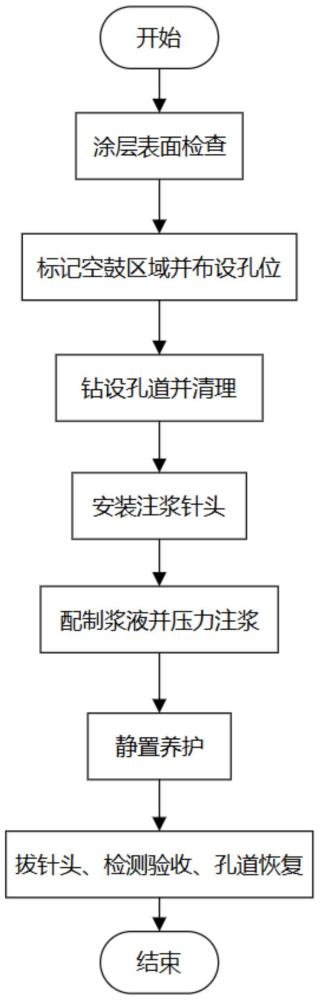
2、本发明为解决上述技术问题,提供如下技术方案:一种非膨胀型防火涂料基层局部空鼓注浆修复方法,该方法包括以下步骤:
3、s1、涂层表面检查,对空鼓区域的涂层表面进行观测,排查涂层表面裂纹的分布与宽度;提前剔除存在贯通裂纹的破损区域,规避注浆压力传导造成涂层大面积开裂破损的施工风险;
4、s2、标记空鼓区域并布设孔位,采用空鼓锤敲击确定空鼓边界并标记区域轮廓,根据空鼓区域的形状在区域下部布设注浆孔,在区域上部布设溢浆孔;依靠上下错位排布的注浆孔、溢浆孔构建完整流体流通通道,保障空腔内部空气可完全排出,消除浆液填充死角;
5、s3、钻设孔道并清理,采用钻孔设备在标记位置分别钻设注浆孔与溢浆孔,清理孔道内的涂料碎屑与灰尘;清除孔道内杂物后保障浆液顺畅流通,避免固体碎屑堵塞孔道中断注浆作业;
6、s4、安装注浆针头,将止水型注浆针头旋入注浆孔内部,针头外壁与孔壁紧密贴合;利用针头自带弹性橡胶结构密封孔壁缝隙,阻断注浆过程中浆液从钻孔侧壁渗漏流失;
7、s5、配制注浆浆液并进行压力注浆,配制与非膨胀型防火涂料配套的界面胶凝浆液,采用间断注浆的方式向空鼓空腔内注入浆液,溢浆孔溢出浆液后进行封堵,所有溢浆孔封堵完成后停止注浆;配套专用界面胶凝剂可匹配石膏基、水泥基两类主流非膨胀防火涂料,维持修复区段耐火参数与原涂层统一,间断注浆模式均匀分摊空腔内部压力,防止单点高压顶裂厚质防火涂层;
8、配套界面胶凝浆液按重量份计由以下组分构成:无机硅酸盐胶粉20-35份、石英细粉40-55份、防火改性助剂8-15份、水性分散剂0.5-2份、缓凝调节剂0.1-0.5份,余量为拌合水,水灰比控制在0.40-0.55。其中石英细粉采用40目与80目两级级配,40目与80目的质量比为1∶1.2-1.8,缓凝调节剂为葡萄糖酸钠或酒石酸类缓凝剂;该配比在保证浆液流动度≥220mm的前提下,可操作时间可控制在12-18min之间,与单区域10min注浆作业窗口及20min初凝特性具有良好的时序匹配性;浆液硬化体与石膏基、水泥基两类非膨胀型防火涂层的正拉粘结强度可达到0.4mpa以上,耐火性能损失可控制在5%以内;
9、s6、静置养护,注浆完成后在设定温度环境下静置养护,等待浆液凝结;恒定温区养护控制浆液收缩形变幅度,降低修复完成后再次脱空开裂的概率;
10、s7、拔出针头并完成验收与孔道恢复,养护完成后拔出注浆针头与封堵件,分两次开展空鼓修复状态检测,检测合格后采用原涂层材料填补孔道;两次分阶段检测分层验证浆液粘结强度,孔道同配比修补消除修复点位外观色差、厚度落差,实现涂层整体观感统一。
11、进一步地,所述步骤s2中对于矩形或类矩形的空鼓区域,注浆孔沿区域底部轮廓均匀布设,单个注浆孔的横向覆盖范围不超过300mm,溢浆孔沿区域顶部轮廓均匀布设,相邻溢浆孔的间距为150-200mm,溢浆孔与注浆孔的垂直间距为180-200mm,对于圆形或椭圆形的空鼓区域,注浆孔设置在区域最底部位置,溢浆孔水平布设在注浆孔的上方,空鼓区域高度超出200mm时,采用自下而上分层注浆的作业方式;分层注浆由低至高逐级填充空腔,规避高位空鼓内部空气滞留,适配竖向钢柱、横向钢梁各类异形钢结构构件空鼓修复。
12、更进一步地,所述步骤s3中钻孔作业采用手电钻实施,注浆孔的孔径为14mm,溢浆孔的孔径为6mm,钻孔过程中钻杆与涂层表面保持垂直状态,孔道深度延伸至空鼓空腔内部,使注浆孔与溢浆孔通过空鼓空腔形成连通通路,开孔完成后采用细毛刷伸入孔道内部,清理孔道内壁附着的涂料碎屑与灰尘;垂直钻孔保证孔道直线贯通空鼓夹层,大小孔径差异化设计适配注浆输料、排气两种不同功能需求。
13、更进一步地,所述步骤s4中注浆针头采用铝制止水针头,所述止水针头由不锈钢油嘴、铝杆、垫片、弹性橡胶、连接螺杆依次组装构成,针头总长度为10cm,针头端部直径为13mm,安装作业采用t型套筒扳手实施,将针头旋入注浆孔直至连接螺杆端部贴合基层表面,单个空鼓区域的全部注浆针头安装完成后再开展注浆作业;10cm总长适配25-50mm常规厚涂防火涂层厚度,铝制主体轻量化便于人工手持安装,不锈钢油嘴耐受高压浆液冲刷不易变形损坏。
14、更进一步地,所述步骤s5中注浆作业采用高压灌浆机实施,注浆压力控制在0.3-0.5mpa区间内,采用间断注入的作业模式,单次注浆时长为3-5s,单次注浆完成后短暂停歇,待孔道内部压力释放后再继续注入浆液,循环上述注入与停歇的过程直至注浆完成;0.3-0.5mpa低压区间适配厚层挂网防火涂料,兼顾浆液渗透能力与涂层结构承载上限,间歇泄压操作平衡空腔内部压力分布。
15、更进一步地,所述步骤s5中单个空鼓区域设置多个注浆孔时,采用交替注浆的方式作业或采用多台灌浆机同步注浆,注浆过程中采用空鼓锤敲击涂层表面,根据敲击回声判断浆液的渗透范围,全程对涂层表面的状态变化进行观测;交替注浆避免单侧持续施压造成涂层局部应力集中,敲击回声实时反馈浆液填充进度,无需拆开涂层即可直观判断修复密实度。
16、更进一步地,所述步骤s5中溢浆孔溢出连续饱满的浆液时,采用橡胶塞或木塞对溢浆孔进行封堵,单个空鼓区域的全部注浆作业在10min内完成,注浆过程中观测到涂层出现新增裂纹时,立即终止注浆作业并释放孔道内部压力;10min限定作业时长匹配浆液初凝周期,防止浆液提前凝固丧失流动填充性能,出现裂纹立刻泄压可控制破损范围仅局限于微小区域。
17、更进一步地,所述步骤s6中注浆作业过程及养护阶段的环境温度与基层温度保持在5-35℃区间内,注浆完成后浆液在20min左右完成初步凝结,最短养护时长设置为24h,养护期间不对涂层施加外部扰动;5-35℃温域覆盖室内常温、室外露天常规施工环境,24h养护周期保障界面胶凝剂形成完整粘结强度,静置无扰动养护杜绝未固化浆液发生位移脱粘。
18、更进一步地,所述步骤s7中两次检测分别在养护24h与72h节点开展,检测采用空鼓锤敲击排查空鼓状态,采用放大镜观测涂层裂纹状态,检测出现二次空鼓的区域,采用刨除后重新喷涂的方式处理;24h初检核查浆液基础粘结效果,72h复检验证浆液完全固化后的长效粘结性能,双重检测机制筛除修复失效点位,区分注浆可修复与必须刨除重涂的缺陷类型。
19、更进一步地,所述步骤s7中孔道填补采用与原涂层配合比一致的防火涂料实施,填补作业将孔道内部嵌填密实,填补完成后修整孔道周边的涂层表面,对齐修复部位与周边涂层的表面高度,使修复部位与原涂层表面平顺过渡;同配比涂料修补孔道消除防火性能薄弱点,表面找平修整后无明显修补痕迹,适配外立面、公共通道等外观要求高的施工场景。
20、与现有技术相比,该非膨胀型防火涂料基层局部空鼓注浆修复方法具备如下有益效果:
21、本发明通过在空鼓区域开设小孔并采用压力注浆填充脱粘空腔的微创作业方式,无需大面积切割破除原有防火涂层,实现对基层空鼓缺陷的低损伤修复,有效保留涂层内部增强网的完整性,提升修复后涂层的结构强度、防火性能一致性与外观整体性,通过间断式注浆配合溢浆孔排气封堵的作业逻辑,结合敲击检测实时掌握浆液渗透状态,实现注浆压力的可控调节,避免涂层因压力过载出现开裂,保证空腔填充密实均匀,通过标准化的流程化作业,简化修复工序,缩短施工工期,减少粉尘废料的产生,实现施工成本的降低与环境影响的控制,同时无需额外设置大规模防护设施即可适配敏感区域的施工需求。
22、本发明的其他优点、目标和特征在某种程度上将在随后的说明书中进行阐述,并且在某种程度上,基于对下文的考察研究对本领域技术人员而言将是显而易见的,或者可以从本发明的实践中得到教导。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com