
棕刚玉倾倒式电弧炉内隔热工艺的制作方法
本发明是棕刚玉倾倒式电弧炉内隔热工艺,属于棕刚玉,
背景技术:
1、棕刚玉是以铝矾土为主要原料,经高温电弧熔炼制成的人造刚玉,具有硬度高、韧性好、自锐性强、化学稳定性好等优异性能,是磨料磨具、耐火材料、精密铸造、军工装备、电子半导体等多个国民经济关键领域不可或缺的核心基础材料。其中,磨料磨具行业占棕刚玉总消费量的60%以上,耐火材料行业占比约25%,其余应用于喷砂、抛光、过滤等领域。
2、倾倒式电弧炉因其生产效率高、产品致密性好、自锐性优异、可实现连续化生产等优势,已成为国内棕刚玉冶炼的主流设备,占现有冶炼炉总量的70%以上。近年来,随着下游高端制造业的快速发展,对棕刚玉产品的纯度、致密性、粒度均匀性等质量指标提出了更高要求,高品质棕刚玉的市场需求年均增长率保持在8%以上。
3、棕刚玉冶炼是典型的高耗能行业,电力消耗占生产成本的50%-60%,冶炼过程中电弧炉内温度高达2300℃。传统倾倒式电弧炉的隔热系统普遍存在保温性能差的问题。
4、目前,国内棕刚玉倾倒式电弧炉的炉壁隔热结构普遍采用"耐火浇注料工作层+高铝砖支撑层+普通保温层"的三层结构:
5、工作层:采用高铝质耐火浇注料,直接与高温熔体和炉气接触,承受高温冲刷和化学侵蚀
6、支撑层:采用三级或二级高铝砖砌筑,提供结构支撑和一定的隔热作用
7、保温层:采用普通硅酸铝纤维板或轻质保温砖,主要起到隔热保温作用
8、这种传统结构在长期使用过程中暴露出以下突出问题:
9、隔热效果差,能耗高:普通保温材料的导热系数较高(硅酸铝纤维在1000℃时导热系数约为0.15w/(m・k)),导致炉体表面温度普遍在150℃以上,大量热量通过炉壁散失,能源浪费严重。
10、炉温稳定性差,影响产品质量:热量散失导致炉内温度场不均匀,炉温波动范围可达±100℃以上,影响棕刚玉的结晶过程,造成产品致密性不均、al2o3含量波动大、自锐性下降等质量问题。
11、使用寿命短,维护成本高:传统结构的热震稳定性差,在频繁的升降温过程中容易出现开裂、剥落等现象,平均稳定运行周期仅为3个月左右。每3个月需停炉进行修补,每次维护耗时7-10天,不仅消耗大量耐火材料和人力,还造成生产中断,影响企业产能。
12、结构整体性差:高铝砖砌筑的支撑层存在大量拼接缝隙,高温下缝隙处容易出现热桥效应,进一步增加热量散失,同时也降低了炉壁的结构强度,现在急需棕刚玉倾倒式电弧炉内隔热工艺来解决上述问题。
技术实现思路
1、针对现有技术存在的不足,本发明目的是提供棕刚玉倾倒式电弧炉内隔热工艺,以解决上述背景技术中提出的问题,本发明采用纳米微孔隔热层+高铝耐火砖支撑层+高性能耐火浇注料三层复合内隔热工艺,核心应用场景聚焦棕刚玉冶炼领域,显著降低冶炼综合电耗,压缩生产运营成本;稳定炉膛温度,提升棕刚玉整体品质与高端产品占比;延长炉壁使用寿命,减少停机检修造成的产能浪费;消除设备漏热、结构破损等安全隐患,全面提升车间安全生产水平,完全适配大、中、小型各类棕刚玉生产企业的生产改造需求。
2、为了实现上述目的,本发明是通过如下的技术方案来实现:棕刚玉倾倒式电弧炉内隔热工艺,棕刚玉倾倒式电弧炉内部包括纳米微孔隔热层、高铝耐火砖支撑层以及高性能耐火浇注料工作层,纳米微孔隔热层、高铝耐火砖支撑层以及高性能耐火浇注料工作层构成三层复合内隔热结构,棕刚玉倾倒式电弧炉内隔热工艺包括以下步骤:
3、步骤一、炉体基础预处理首先彻底清除炉壳内壁的锈蚀、油污及残留的旧炉衬材料,用钢丝刷打磨至露出金属本色,检查炉壳的平整度与垂直度,偏差控制在±5mm/m以内,对炉壳上的裂缝、变形部位进行修补加固,确保炉体结构稳定,然后在炉壳内壁涂刷一层耐高温防腐涂料,晾干后粘贴5mm厚的硅酸铝纤维弹性缓冲层,缓冲层采用错缝粘贴方式,拼接处用耐高温胶带密封;
4、步骤二、纳米隔热层安装工艺纳米隔热层采用厚度为30mm的改性纳米微孔隔热板,从炉体底部向上逐层安装,隔热板采用错缝拼接方式,上下层接缝错开1/2板长,拼接缝隙控制在1mm以内,缝隙处填充纳米隔热粉并涂抹耐高温密封胶,每安装完一层,用专用夹具临时固定,防止隔热板移位,隔热板与炉壳之间紧密贴合,不得留有空隙,对于弧形部位,将隔热板预先切割成适配的弧形块,确保安装平整度;
5、步骤三、高铝耐火砖支撑层砌筑工艺支撑层采用厚度为230mm的高强度高铝砖,al2o3含量≥75%,耐火度≥1790℃,砌筑采用干砌与湿砌相结合的方式,砖缝厚度控制在1-2mm,灰浆饱满度≥95%,砌筑过程中严格控制墙体的垂直度与平整度,每砌筑3层进行一次校准,在炉体转角、接口等应力集中部位,采用异型耐火砖砌筑,避免出现通缝,砌筑完成后,对砖缝进行勾缝处理,增强墙体的整体性与密封性;
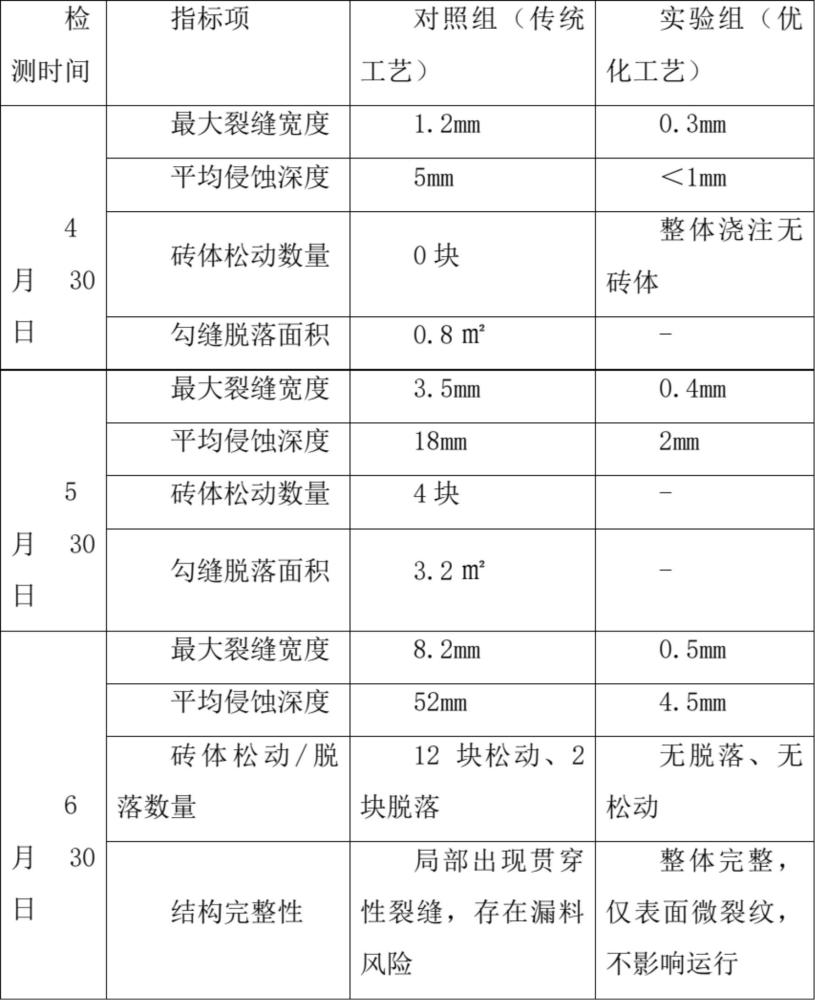
6、步骤四、高性能耐火浇注料工作层施工工艺工作层厚度为200mm,采用整体一次性浇注工艺,首先按照设计尺寸安装钢模板,模板支撑牢固,接缝严密,防止漏浆,然后将刚玉质耐火浇注料与定量的水加入强制式搅拌机,搅拌3-5分钟至均匀,加水量严格控制在5.5%-6.5%之间,搅拌好的浇注料在30分钟内浇注完毕,采用插入式振捣器分层振捣,振捣间距300mm,振捣至表面泛浆且无气泡溢出为止,避免过振或漏振,浇注完成后,在表面覆盖塑料薄膜保湿养护;
7、步骤五、养护与烘炉工艺浇注体自然养护72小时后拆除模板,继续养护至7天,养护期间保持环境温度在5-30℃之间,避免阳光直射和风吹,养护完成后进行烘炉,严格按照制定的烘炉曲线升温:常温至150℃,升温速率5℃/h,保温24小时,排除游离水;150℃至350℃,升温速率10℃/h,保温24小时,排除结晶水;350℃至800℃,升温速率15℃/h,保温16小时,完成烧结固化;800℃至1200℃,升温速率20℃/h,保温8小时后自然降温至常温,烘炉过程中连续监测炉体表面温度,确保升温均匀,防止炉壁开裂。
8、进一步地,纳米微孔隔热材料高温改性与普通纳米隔热材料在2500℃冶炼工况下易团聚烧结,通过在二氧化硅气凝胶基体中引入15%莫来石短纤维和5%高温硅微粉作为增强相,构建三维网状骨架结构,使材料长期使用温度从1200℃提升至1400℃,1000℃时导热系数稳定控制在0.035w/(m·k)以下。
9、进一步地,纳米隔热层热膨胀系数控制在2×10⁻⁶/℃,高铝耐火砖支撑层调整为5×10-6/℃,耐火浇注料工作层优化为7×10-6/℃,形成由内向外逐步递增的热膨胀梯度,在各层界面处采用专用耐高温梯度粘结剂,粘结剂的热膨胀系数介于相邻两层材料之间,同时添加陶瓷纤维增强界面结合强度,使界面粘结强度在1000℃时仍保持在0.8mpa以上,此外,在纳米隔热层与炉壳之间设置5mm厚的弹性缓冲层。
10、进一步地,工作层整体浇注与抗侵蚀强化技术摒弃传统分段浇注工艺,采用炉壁整体一次性浇注技术,消除横向施工缝,优化刚玉质耐火浇注料配方,引入8%的电熔白刚玉细粉和3%的铝酸钙水泥结合剂,添加0.2%的减水剂和0.1%的防爆纤维,使浇注料的流动度达到180mm以上,便于施工振捣,同时提高浇注体的致密性与抗热震性能,浇注料经1500℃热处理后,常温抗压强度≥60mpa,高温抗折强度≥12mpa,抗热震次数(1100℃水冷)≥30次,较传统高铝质浇注料提升50%以上。
11、进一步地,针对炉门、出钢口、电极孔等传统漏热严重的关键部位,采用差异化隔热设计,炉门采用双层纳米隔热板加耐火纤维毡的复合结构,四周设置耐高温硅橡胶密封条,关闭后缝隙热损失减少80%以上;出钢口采用预制刚玉质套筒加纳米隔热环的组合结构,避免出钢过程中高温熔体直接冲刷隔热层;电极孔采用可调节式密封装置,配合耐高温陶瓷纤维盘根,有效阻挡炉内热气外泄,通过关键部位的强化密封,使炉体整体热损失再降低5%-8%。
12、进一步地,炉体基础处理:清理原有炉壁残留材料,检查钢结构支撑的平整度与牢固性,确保符合施工要求,然后安装炉壁板模板,采用木板固定模板,保证模板平整牢固,并预留必要的浇注口与振捣口,然后制备复合浇注料,将刚玉微粉、刚玉骨料、高铝水泥与适量水倒入搅拌器,搅拌至料浆状态,确保各组分混合充分,开展浇注作业,将料浆通过浇注口注入模板内,同时使用振捣器振捣,确保料浆密实,无气泡和孔隙,最后采用红外测温仪、游标卡尺等工具对炉壁施工质量进行全面检查验收。
13、本发明的有益效果:本发明的棕刚玉倾倒式电弧炉内隔热工艺,本发明采用纳米微孔隔热层+高铝耐火砖支撑层+高性能耐火浇注料工作层三层复合结构作为核心技术路线,围绕提升安全系数、稳定炉温、延长寿命、降低能耗四大目标,搭建材料、结构、施工、质控一体化技术体系。外侧选用高温稳定性优异的纳米微孔隔热材料,依托微孔结构阻断热传导,减少炉壁散热;中间选用高强度高铝耐火砖,兼顾结构支撑与热缓冲作用;内侧采用改性刚玉质耐火浇注料,强化抗高温冲刷、抗化学侵蚀与抗热震性能。通过配方调试、粒径级配优化,让三类材料性能互补。结构方面采用分层梯度设计,匹配各层材料热膨胀系数,设置专用耐高温粘结层与弹性缓冲结构,解决界面开裂、热桥漏热问题。本发明采用纳米微孔隔热层+高铝耐火砖支撑层+高性能耐火浇注料三层复合内隔热工艺,核心应用场景聚焦棕刚玉冶炼领域,显著降低冶炼综合电耗,压缩生产运营成本;稳定炉膛温度,提升棕刚玉整体品质与高端产品占比;延长炉壁使用寿命,减少停机检修造成的产能浪费;消除设备漏热、结构破损等安全隐患,全面提升车间安全生产水平,完全适配大、中、小型各类棕刚玉生产企业的生产改造需求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com