
储叶柜出料流量控制方法及系统、介质及电子设备与流程
本技术涉及烟叶投料相关,尤其是涉及一种储叶柜出料流量控制方法及系统、介质及电子设备。
背景技术:
1、切丝工序是卷烟生产中的重要工序之一,切丝质量的稳定保证了烟叶的结构和体积以及稳定的吸入阻力。目前国内烟草行业制丝生产工艺中,切丝工序主流的生产模式是储叶柜通过辅连设备到振筛振槽再经过金属探测器后进入切丝喂料机,经过喂料机提升后进入切丝机,将烟片切成工艺要求宽度的烟丝。其中,储叶柜根据预设的底带运行速度生产,烟叶经过多个辅连设备运输后进入切丝喂料机,切丝喂料机提升带根据预设速度向切丝机供料,各设备运行速度均在设备参数中由人工经验进行设定。
2、现有的储叶柜出料流量控制主要依赖于人工干预,操作工需要实时关注切丝喂料机的烟叶存量,根据主观经验不断调整储叶柜的底带速度。基于人工干预的控制方法仍难以解决储叶柜出料烟叶流量与切丝机流量不匹配的问题,造成切丝喂料机频繁装满停机以及断料停机,辅连设备反复启停会提高烟叶堵塞的概率,因此造成切丝流量不稳定,进而影响切丝质量。除此之外,现有控制方法往往存在较大的误差和延迟,缺乏对出料流量变化趋势的预测,无法提前调整控制策略,导致流量波动性高。
3、申请内容
4、本技术的目的在于提供一种储叶柜出料流量控制方法及系统、介质及电子设备,用于解决储叶柜出料流量波动大、过度依赖于人工干预控制的技术问题。
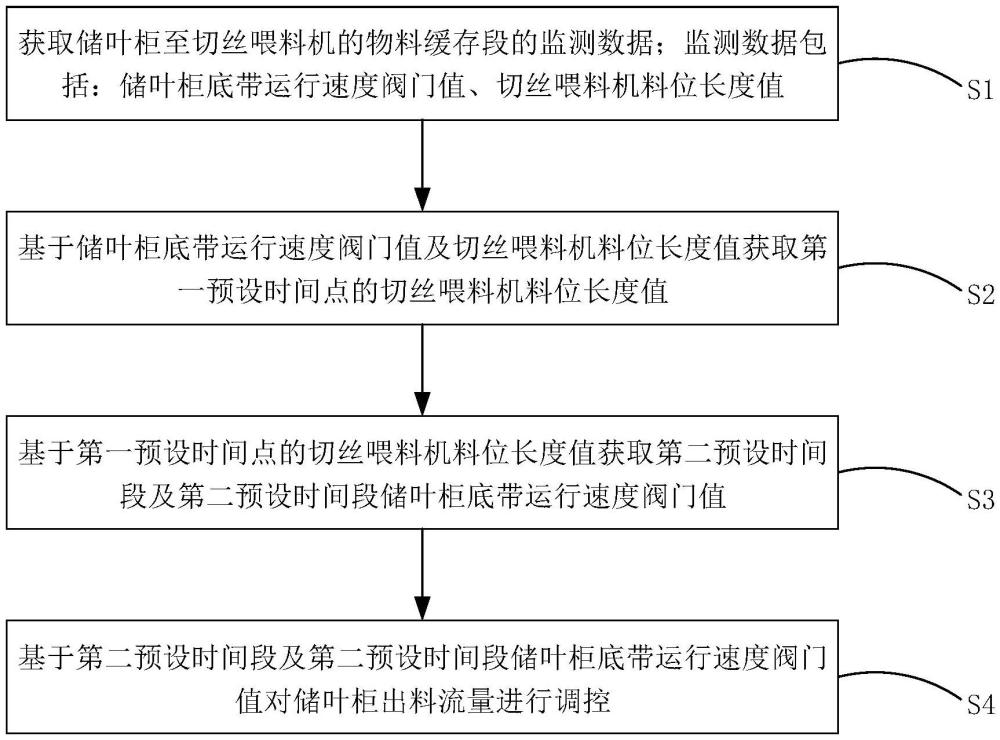
5、第一方面,本技术提供一种储叶柜出料流量控制方法。所述储叶柜出料流量控制方法包括:获取储叶柜至切丝喂料机的物料缓存段的监测数据;所述监测数据包括:储叶柜底带运行速度阀门值、切丝喂料机料位长度值;基于所述储叶柜底带运行速度阀门值及所述切丝喂料机料位长度值获取第一预设时间点的切丝喂料机料位长度值;基于所述第一预设时间点的切丝喂料机料位长度值获取第二预设时间段及第二预设时间段储叶柜底带运行速度阀门值;基于所述第二预设时间段及所述第二预设时间段储叶柜底带运行速度阀门值对储叶柜出料流量进行调控。
6、于本技术的第一方面的一些实施例中,获取储叶柜至切丝喂料机的物料缓存段的监测数据;所述监测数据包括:储叶柜底带运行速度阀门值、切丝喂料机料位长度值;基于所述储叶柜底带运行速度阀门值及所述切丝喂料机料位长度值获取第一预设时间点的切丝喂料机料位长度值;基于所述第一预设时间点的切丝喂料机料位长度值获取第二预设时间段及第二预设时间段储叶柜底带运行速度阀门值;基于所述第二预设时间段及所述第二预设时间段储叶柜底带运行速度阀门值对储叶柜出料流量进行调控。
7、于本技术的第一方面的一些实施例中,获取所述线性关系式包括获取历史储叶柜底带运行速度阀门值及历史切丝喂料机料位长度值;根据清洗后的所述历史储叶柜底带运行速度阀门值及所述历史切丝喂料机料位长度值绘制储叶柜底带运行速度阀门值与切丝喂料机料位长度单位时间内变化量均值之间的散点图;基于所述散点图构建所述线性关系式;其中,所述线性关系式的表达式为:
8、
9、其中,l表示切丝喂料机料位长度值,表示切丝喂料机料位长度单位时间内变化量均值,cvspeed表示储叶柜底带运行速度阀门值,a、b分别表示所述线性关系式的截距与系数。
10、于本技术的第一方面的一些实施例中,获取所述第二预设时间段及第二预设时间段储叶柜底带运行速度阀门值之前,还包括:判断所述第一预设时间点的切丝喂料机料位长度值与目标值的偏差值是否满足预设条件;若所述第一预设时间点的切丝喂料机料位长度值与目标值的偏差值满足预设条件,则继续获取所述第二预设时间段及第二预设时间段储叶柜底带运行速度阀门值;反之,则不进行获取,并等待下一轮判断。
11、于本技术的第一方面的一些实施例中,判断所述第一预设时间点的切丝喂料机料位长度值与目标值的偏差值是否满足预设条件包括:判断所述第一预设时间点的切丝喂料机料位长度值是否超过切丝喂料机料位长度上限值;若是,则继续获取所述第二预设时间段及第二预设时间段储叶柜底带运行速度阀门值;反之,则判断所述第一预设时间点的切丝喂料机料位长度值与目标值的偏差值是否小于第一预设偏差;若是,则继续获取所述第二预设时间段及第二预设时间段储叶柜底带运行速度阀门值;反之,则判断所述偏差值是否大于第二预设偏差,若是,则继续获取所述第二预设时间段及第二预设时间段储叶柜底带运行速度阀门值;所述第二预设偏差大于所述第一预设偏差;反之,则不进行获取,并等待下一轮判断。
12、于本技术的第一方面的一些实施例中,基于所述第一预设时间点的切丝喂料机料位长度值获取第二预设时间段及第二预设时间段储叶柜底带运行速度阀门值包括:获取所述第一预设时间点的切丝喂料机料位长度值与目标值的偏差值;将所述偏差值输入优化函数中,并通过网格搜索计算不同时间步长与储叶柜底带运行速度阀门值的组合下的偏差降低量;选择所述偏差降低量最大的一组时间步长及储叶柜底带运行速度阀门值作为所述第二预设时间段及所述第二预设时间段储叶柜底带运行速度阀门值。
13、于本技术的第一方面的一些实施例中,所述优化函数表示为:
14、
15、s.t.1≤δt≤q;cv下限≤cvspeed≤cv上限
16、其中,及为参数估计值,cvspeed表示待求解的储叶柜底带运行速度阀门值,bias表示所述第一预设时间点的切丝喂料机料位长度值与目标值的偏差值,表示第一预设时间点的切丝喂料机料位长度值,p表示第一预设时间段的步长,sp表示目标值,δt为待获取的第二预设时间段的步长,cvspeed表示待求解的第二预设时间段储叶柜底带运行速度阀门值。
17、第二方面,本技术提供一种储叶柜出料流量控制系统,所述储叶柜出料流量控制系统包括:获取模块,用于获取储叶柜至切丝喂料机的物料缓存段的监测数据;所述监测数据包括:储叶柜底带运行速度阀门值、切丝喂料机料位长度值;第一数据处理模块,用于基于所述储叶柜底带运行速度阀门值及所述切丝喂料机料位长度值获取第一预设时间点的切丝喂料机料位长度值;第二数据处理模块,用于基于所述第一预设时间点的切丝喂料机料位长度值获取第二预设时间段及第二预设时间段储叶柜底带运行速度阀门值;控制模块,用于基于所述第二预设时间段及所述第二预设时间段储叶柜底带运行速度阀门值对储叶柜出料流量进行调控。
18、第三方面,本技术提供一种计算机可读存储介质,其上存储有计算机程序,所述计算机程序被电子设备执行时实现本技术第一方面任一项所述的储叶柜出料流量控制方法。
19、第四方面,本技术提供一种电子设备,包括:处理器和存储器;所述存储器用于存储计算机程序;所述处理器用于执行所述存储器存储的计算机程序,以使所述电子设备执行本技术第一方面任一项所述的储叶柜出料流量控制方法。
20、如上所述,本技术的储叶柜出料流量控制方法及系统、介质及电子设备通过利用获取的储叶柜底带运行速度阀门值及切丝喂料机料位长度值对切丝喂料机未来一段时间的料位长度进行预测,进一步识别未来一段时间内是否存在料满或料空的风险,并基于机理模型对相关控制参数进行自适应调整,以实现储叶柜出料流量监控、预测、控制的有效闭环,提升烟叶加工效率与产品质量,同时降低人工成本,提高操作便利性。
技术实现思路
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com