
一种汽车座椅用隔音填充材料的制备工艺的制作方法
本发明属于车辆配件制造,尤其涉及一种汽车座椅用隔音填充材料的制备工艺。
背景技术:
1、当前汽车内部配件制造通常采用多孔聚烯烃材质构筑成型结构以实现吸音降噪,汽车座椅作为车舱乘员接触的核心配件,在行驶中承受低频振动、周期性乘压负荷与温湿度反复交变的工况,常规多孔聚烯烃依靠内部拓扑通道耗散声能,然而其骨架纤维网络缺乏形变回复力,在经受动态乘压与机械剪切力作用时,高分子链段发生不可逆蠕变,导致孔隙结构塌陷而丧失声能衰减效能,与此同时,车舱密闭空间与乘员接触对材质安全性提出高要求,常规材料内部容易集聚、残留自降解或外部渗透的碱性恶臭分子,恶化座舱环境质量。
2、为了改善消能与除臭指标,常规改进思路转向单纯增加填充基质厚度、提高树脂共混配比或采用外加剂复合的线性路径,然而,增加材质厚度或提高树脂配比导致填充材料的材质密度大幅上升,使部件沉重,且收缩致密化的通道会缩窄声波行进路径,阻碍空气柱共振,产生声学性能恶化,采用物理共混或喷涂普通除臭剂的方法,由于高分子表面呈现化学惰性特征,导致功能组分与骨架之间缺乏稳固共价键合,仅维持不稳定的物理吸附状态,在挤压产生的界面剪切力下,这些分子容易空间团聚或物理剥离,向外表层物理迁移引发二次释放,劣化乘员接触安全性,在现有的汽车座椅制造体系中,除了针对填充材料宏观定型时所依赖的外部加工构件存在硬件辊体形态局限外,配合整体装配关系的成型控制方法同样存在不足,例如,授权公告号为cn108688534b的中国发明专利公开了一种具有无金属骨架主体的易于成型和装配的汽车座椅,通过大分子树脂一体注塑构筑无金属支撑的座椅主体简化总成,但在面对车舱内部高频振阻与动态乘压复合工况时,本质上仍属于刚性实心壁板结构,依赖宏观加强肋的机械变形抗力,在底层界面层级缺乏声波共振耗散微观调控,无法实现广谱消音与挥发性恶臭原位阻断,存在核心预设前提与实际边界条件根本性错配。
3、因此,如何使多孔填充材料在维持基质密度的状态下增强骨架的抗交变疲劳蠕变性能,协同提升纤维多孔界面对功能体分子的固锚稳定度,以实现广谱吸收噪音、原位消除恶臭并保证乘员接触安全性,成为本发明所要解决的技术问题。
技术实现思路
1、本发明旨在解决多孔网络骨架变形塌陷、功能组分剥离迁移以及密闭空间内恶臭气体集聚恶化乘员接触安全性的问题。
2、在本技术方案中,一种汽车座椅用隔音填充材料的制备工艺,多孔网络骨架外部表层的成型工艺由以下步骤构成:
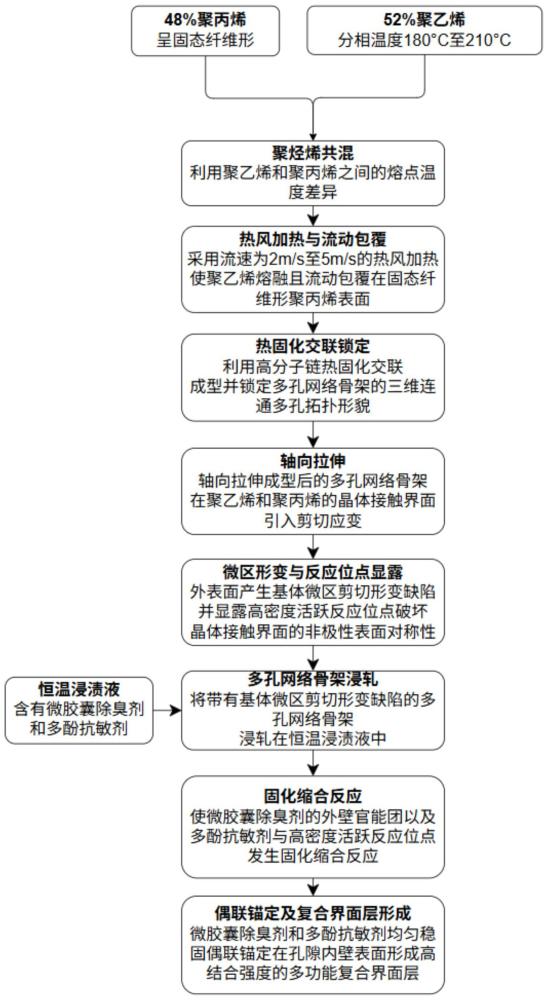
3、步骤s101,共混分相温度处于180℃至210℃的质量百分比为52%的聚乙烯和质量百分比为48%的聚丙烯,采用流速为2m/s至5m/s的热风加热,利用聚乙烯和聚丙烯之间的熔点温度差异,使聚乙烯熔融且流动包覆在呈固态纤维形的聚丙烯表面,成型为多孔网络骨架,利用高分子链热固化交联锁定多孔网络骨架的三维连通多孔拓扑形貌;
4、步骤s102,轴向拉伸成型后的多孔网络骨架,在聚乙烯和聚丙烯的晶体接触界面引入剪切应变,以在多孔网络骨架的外表面产生基体微区剪切形变缺陷并显露高密度活跃反应位点,破坏晶体接触界面的非极性表面对称性;
5、步骤s103,将带有基体微区剪切形变缺陷的多孔网络骨架浸轧在含有微胶囊除臭剂和多酚抗敏剂的恒温浸渍液中,使微胶囊除臭剂的外壁官能团以及多酚抗敏剂与高密度活跃反应位点发生固化缩合反应,将微胶囊除臭剂和多酚抗敏剂均匀稳固偶联锚定在多孔网络骨架的孔隙内壁表面,形成高结合强度的多功能复合界面层。
6、优选的,步骤s101包括以下子步骤:步骤s1011,控制热风加热的温度为130℃至145℃,使聚乙烯软化熔融并在处于固态纤维形的聚丙烯外围流动包覆,构建多孔网络骨架;步骤s1012,在聚乙烯和聚丙烯的接触界面引入有机硅交联剂,通过热固化交联化学键合锁定多孔网络骨架,限制多孔网络骨架的微观回弹形变。
7、优选的,步骤s102包括以下子步骤:步骤s1021,对多孔网络骨架施加张引拉伸应力,在聚乙烯和聚丙烯的共混界面引入剪切应变;步骤s1022,利用高能电子束辐照多孔网络骨架的表面,辐射打破大分子共价键以产生化学活性位点。
8、优选的,步骤s103包括以下子步骤:步骤s1031,控制固化缩合反应的烘烤固化温度为100℃至120℃,烘烤固化时间为10min至20min,在多孔网络骨架的孔隙内壁表面形成三维致密交联网络的多功能复合界面层。
9、优选的,步骤s103包括以下子步骤:步骤s1032,在调制微胶囊除臭剂时,向微胶囊除臭剂的核心包覆区域内添加接枝有羟基的硅胶吸附剂,控制微胶囊除臭剂与硅胶吸附剂的质量比为10:1至10:3。
10、优选的,步骤s103专用于提升乘员表皮接触安全性,其特征在于,步骤s103包括以下子步骤:步骤s1033,在调制恒温浸渍液时,混合多酚抗敏剂与纤维素类复配组分,控制多酚抗敏剂与纤维素类复配组分在恒温浸渍液中的质量浓度之比为1:2至1:5。
11、优选的,步骤s101包括以下子步骤:步骤s1013,调整热风加热的流速为2m/s至5m/s,调控成型后的多孔网络骨架的整体孔隙率为75%至88%,以使多孔网络骨架内部的空气柱产生共振耗散。
12、优选的,步骤s101包括以下子步骤:步骤s1014,将质量百分比为52%的聚乙烯作为第一原料,将质量百分比为48%的聚丙烯作为第二原料,共投至双螺杆挤出机内,在180℃至210℃的机筒熔融共混区内高速剪切混合,控制螺杆转速为200r/min至300r/min,制得共混熔体,并由喷丝板喷丝成型为复合纤维以作为构建多孔网络骨架的原料。
13、优选的,步骤s103包括以下子步骤:步骤s1034,在浸轧工艺中,控制多孔网络骨架在恒温浸渍液中的浸泡时间为45s至60s,通过连续轧辊施加0.2mpa至0.4mpa的轧压压力轴向压实多孔网络骨架以脱水。
14、相对于现有技术,本发明一种汽车座椅用隔音填充材料的制备工艺,具有以下优势:
15、1、在汽车座椅用隔音填充材料的制备中,采用聚乙烯与聚丙烯共混,热风成型时利用两组分熔融温度差异使聚乙烯软化并包覆在未熔融聚丙烯纤维外围,构建多孔网络骨架,相配合的化学交联工艺引发非晶区大分子链段间的共价键合以锁定三维形貌;当车辆行驶声波入射时,声波在连通的网络孔隙中引发空气柱强烈共振,声能与交联后的网络骨架发生反复的粘弹性摩擦与剪切阻尼运动,大分子交联结构提供抗形变回复力以将声能耗散为热能,在维持材质密度稳定的状态下减缓全频段噪音传导。
16、2、通过应力诱导改性工艺对多孔网络骨架外部表层加工,产生局部应力缺陷与化学活性位点以打破高分子链段的表面高度对称性,协同特异性键合作用将微胶囊除臭剂与小干扰核酸抗敏因子固锚于多孔网络骨架的孔隙内壁,形成高结合强度的复合界面层;当座椅承受车辆行驶颠簸产生的周期性动态乘压与高频机械剪切力时,特异性键合力提供界面防剥离阻力,抑制活性组分发生空间团聚或向外物理迁移,在长期交变机械疲劳工况下持续维持活性填充材质的功能稳定性。
17、3、由于车舱空间具备特有的相对密闭性而容易积聚由各部件产生的碱性恶臭分子,均匀分布在多孔骨架深层的除臭微胶囊表面带有高密度的羟基官能团,当含氨分子的气体在骨架孔隙内扩散并接触微胶囊表面时,氨分子中具有孤对电子的氮原子与微胶囊表面的羟基氢原子之间迅速形成强氢键结合;在该局部区域的高浓度反应环境中触发局部化学中和反应,将易挥发碱性分子转化为非挥发性复合物并锁定于填充材质内部,阻断恶臭气体向密闭车舱空间二次释放。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com