
一种电线成圈后自动称重判定及分流的工艺方法与流程
本发明涉及电线电缆生产质量控制,具体涉及一种电线成圈后自动称重判定及分流的工艺方法。
背景技术:
1、在电线电缆生产过程中,成圈工序是将成品电缆按照设定米数卷绕成便于包装运输的线盘或线圈的关键工序。成圈产品的重量直接对应其实际长度,重量偏差超过允许范围通常意味着产品存在缺米、断线或包装异常等质量问题。
2、目前,行业内常规成圈设备仅具备基本的输送与卷绕功能,对于成圈后的产品是否达到标称米数缺乏有效的在线全检手段。主要采用人工抽检或离线单独称重的方式控制产品质量,存在以下显著不足:
3、1.缺乏在线检测手段:成圈后产品无法实现100%重量检测,因缺米、断线导致重量不足的产品容易混入成品,影响客户信任和企业声誉;
4、2.检测效率低下:依赖人工定期抽检或离线搬运至台秤称重,大幅增加辅助工时与人力成本,中断生产连续性;
5、3.不合格品流出风险高:对于重量不符合工艺要求的产品无法及时识别剔除,造成重大质量隐患;
6、4.数据管理不便:缺少与不同电缆型号规格对应的重量参数自动存储调用功能,无法实现智能化的重量范围控制及生产数据追溯,难以满足现代化工厂质量管控要求。
7、虽然有少数企业尝试在成圈生产线末端加装称重设备,但普遍存在称重精度低、响应速度慢、无法实现自动分流等问题,且大多采用静态称重方式,需要产品完全静止后才能进行检测,严重影响生产效率。
8、因此,亟需一种集成在线称重、动态判定与自动分流的一体化工艺方法,以解决现有技术中成圈产品重量控制缺失、检测滞后及分流困难的问题。
技术实现思路
1、本发明的目的在于克服现有技术的不足,提供一种电线成圈后自动称重判定及分流的工艺方法,能够实现在线自动称重、依据预设重量范围实时判定产品合格性,并根据判定结果驱动滚筒正/反向转动实现自动分流,显著提升电缆生产的质量控制精度、检测效率及智能化管理水平。
2、本发明的目的通过以下技术方案实现:
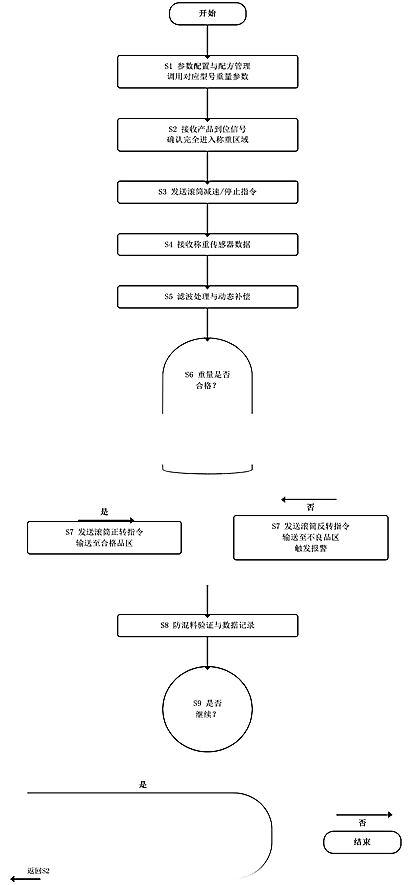
3、一种电线成圈后自动称重判定及分流的工艺方法,包括以下步骤:
4、s1.参数配置与配方管理:预先将不同电线电缆型号规格对应的标准重量值及允许公差范围存储为独立产品配方;生产时根据输入指令调用当前生产型号对应的重量参数;
5、s2.产品到位检测:接收来自入口对射式光电传感器的产品到位信号,确认产品已完全进入称重区域;
6、s3.动态稳定控制:向动力滚筒的驱动装置发送减速至0.03-0.08m/s或完全停止的指令;
7、s4.重量数据采集:接收来自至少三个均匀分布的高精度称重传感器同步采集的重量数据;
8、s5.自适应滤波与动态补偿:采用滑动窗口滤波算法对采集到的原始重量数据进行处理,剔除异常值后计算平均值,并根据产品位置、滚筒转速及环境温度进行三维动态重量补偿,得到最终实测重量;
9、s6.智能合格性判定:将最终实测重量与预先设定的标准重量范围进行比较,产生合格或不合格的判定信号;
10、s7.自动分流控制:根据判定信号向动力滚筒的驱动装置发送相应的转动指令:若判定为合格,发送正向转动指令;若判定为不合格,发送反向转动指令,并触发光声报警信号;
11、s8.数据记录与质量追溯:记录并存储每个产品的型号、实测重量、判定结果、生产时间戳及设备编号信息,生成可导出的质量报表。
12、在一些可行的实施例中,步骤s1中,所述产品配方存储数量≥200组,允许公差范围可在±5g至±150g之间独立调节,每个配方还包含对应的滚筒驱动延时、正反转速度及稳定时间参数。
13、在一些可行的实施例中,步骤s2中,只有当接收到入口对射式光电传感器的连续遮挡信号时间≥0.5秒时,才确认产品已完全进入称重区域并启动后续流程。
14、在一些可行的实施例中,步骤s5中,所述滑动窗口滤波算法具体为:连续采集10-20组重量数据,去除1个最大值和1个最小值后,计算剩余数据的算术平均值;同时,根据产品重量自动调整采样频率,重量越大,采样频率越低。
15、在一些可行的实施例中,步骤s5中,所述三维动态重量补偿的计算公式为:
16、w修正=w实测+k1×(p-p0)+k2×(v-v0)+k3×(t-t0)
17、其中,w修正为修正后的最终实测重量,w实测为滤波后的平均重量,k1为位置补偿系数,p为产品在滚筒上的实际位置,p0为标准中心位置,k2为速度补偿系数,v为滚筒实际转速,v0为标准稳定转速,k3为温度补偿系数,t为环境温度,t0为标准校准温度。
18、实际实施过程中,上述补偿系数k1、k2、k3可通过标准砝码校准实验获得:在标准中心位p0、标准稳定转速v0、标准校准温度t0 下,测量已知重量的标准砝码,通过多组实验数据拟合得到各补偿系数。
19、在一些可行的实施例中,步骤s7中,所述动力滚筒采用伺服电机驱动,正反转切换响应时间≤0.2秒,正向输送速度为0.15-0.3m/s,反向输送速度为0.2-0.4m/s。
20、在一些可行的实施例中,步骤s7还包括防混料验证步骤:接收来自合格品出口计数传感器和不良品出口计数传感器的计数信号,将两者之和与称重检测的产品数量进行比对,若数量不一致则触发系统报警并发送生产线暂停信号。
21、在一些可行的实施例中,步骤s8中,还包括实时统计分析步骤:自动计算合格率、不合格品率及各类不合格原因的占比,生成spc控制图;当预设单位时间内(示例性地,1min、2min、3min)连续检测到3件不合格品时,自动向上游成圈机发送停机信号。
22、本发明还提供了一种实现上述工艺方法的电线成圈后自动称重判定及分流装置,包括:
23、配方管理模块,用于存储和调用不同电线电缆型号对应的重量参数配方;
24、信号接收模块,用于接收来自光电传感器、称重传感器及温度传感器的各类输入信号;
25、数据处理模块,用于对采集到的重量数据进行滤波处理和动态补偿计算;
26、逻辑判定模块,用于将处理后的重量数据与预设标准进行比较,产生合格性判定信号;
27、指令输出模块,用于向动力滚筒驱动装置、声光报警模块及上游成圈机发送控制指令;
28、数据存储与分析模块,用于记录生产数据、生成质量报表及进行统计分析。
29、在一些可行的实施例中,所述装置采用西门子s7-1200系列plc或同等性能的嵌入式工业控制器,配备7英寸彩色工业触摸屏作为人机交互接口。
30、更具体地,系统上电后,plc完成自检并加载默认参数。操作人员通过工业触摸屏输入当前生产的电线电缆型号,配方管理模块从存储单元中调用对应型号的标准重量值、允许公差范围、滚筒驱动延时、正反转速度及稳定时间等预设参数。系统支持同时存储不少于200组独立产品配方,可满足多品种、小批量的柔性生产需求。
31、成圈后的电线产品由上游成圈机输送至本装置的入口段,当入口对射式光电传感器检测到产品进入时,开始计时。只有当传感器输出连续遮挡信号时间达到或超过0.5秒时,系统才判定产品已完全进入称重区域,有效避免了产品倾斜、半进入状态下的误触发,确保后续称重数据的准确性。
32、系统确认产品到位后,向动力滚筒的伺服驱动装置发送减速指令,将滚筒转速从正常输送速度降至0.03-0.08m/s或完全停止,使产品在称重区域内保持稳定状态。该步骤通过降低产品的惯性冲击和振动,为高精度重量数据采集创造条件。
33、数据处理模块首先采用滑动窗口滤波算法对原始重量数据进行预处理:连续采集10-20组重量数据,去除1个最大值和1个最小值后计算剩余数据的算术平均值,有效滤除随机噪声和瞬时干扰。同时,系统根据产品在滚筒上的实际位置、滚筒实际转速及环境温度,通过预设的三维动态补偿公式对滤波后的平均重量进行修正,上述补偿机制解决了动态称重过程中位置偏差、残余振动及环境温度变化带来的测量误差。
34、逻辑判定模块将修正后的最终实测重量与预设的标准重量范围进行比较。若实测重量在允许公差范围内,则判定为合格产品;否则判定为不合格产品。
35、指令输出模块根据判定结果向动力滚筒伺服驱动装置发送相应的控制指令:合格产品时,滚筒以0.15-0.3m/s的速度正向转动,将产品输送至合格品收集区;不合格产品时,滚筒以0.2-0.4m/s的速度反向转动,将产品输送至不良品收集区,同时触发光声报警信号。
36、系统同时接收合格品出口和不良品出口计数传感器的信号,将两者计数之和与称重检测的产品总数进行实时比对。若数量不一致,系统立即触发报警并发送生产线暂停信号,防止合格品与不合格品混料。
37、数据存储与分析模块自动记录每个产品的型号、实测重量、判定结果、生产时间戳及设备编号信息,生成可导出的excel或csv格式质量报表。系统还实时统计计算合格率、不合格品率及各类不合格原因的占比,生成spc控制图。当预设单位时间内(示例性地,1min、2min、3min)连续检测到3件不合格品时,系统自动向上游成圈机发送停机信号,避免批量不合格品的产生。
38、实际实施过程中,不良品分流机构设有多条不良品分流通道,用户可根据不合格类型(如重量偏轻、重量偏重、其他缺陷)将不合格品分别输送至不同的收集区域。该机构由多个气动推杆和对应的输送通道组成,能够实现不合格品的分类收集,便于后续的返工和处理。
39、实际实施过程中,在装置的入口、出口及操作侧分别设置急停按钮,在装置的危险区域设置安全光栅。当操作人员进入危险区域或按下急停按钮时,系统立即切断所有动力电源,停止所有运动部件的运行,确保操作人员的人身安全。
40、与现有技术相比,本发明具有以下有益效果:
41、本发明提供了一种电线成圈后自动称重判定及分流的工艺方法。该方法基于集成式动力滚筒秤、多通道称重传感器、可编程逻辑控制器及工业人机交互界面实现,通过“参数预置与配方管理—产品到位检测与动态稳定—多采样点自适应滤波称重—智能合格性判定—正反转自动分流—全链路数据追溯”的全自动闭环控制流程,解决了现有技术中成圈产品重量检测滞后、抽检覆盖率低、人工分流易出错及数据追溯困难的问题。本发明采用伺服驱动正反转滚筒实现零延时分流,结合滑动窗口滤波算法与动态重量补偿技术,提升检测精度,降低检测耗时,降低成圈产品的漏检率,显著提升良品率和生产效率,具有检测精度高、响应速度快、便于推广实施的优点。
42、具体地,本发明具有以下有益效果:
43、1.漏检率低:实现成圈后产品逐件在线称重判定,有效杜绝米数不足、断线等不合格品流出,将质量控制由抽检升级为全覆盖;
44、2.生产效率大幅提升:全自动在线检测及分流,无需人工搬运或离线称重,单件检测节拍≤2.5秒,整体效率较人工抽检提升90%以上,保证生产线连续高速运转;
45、3.检测精度高,稳定性好:采用多传感器融合技术与自适应滤波算法,结合动态重量补偿,称重精度达到±5g,远高于行业常规水平;
46、4.智能化程度高,柔性生产:系统可存储200种以上电缆型号的重量标准,一键调用,切换产品无需机械调整,适应多品种混线生产;
47、5.自动物理分流,杜绝混料:利用伺服驱动滚筒正反转实现合格品与不良品自动分离,响应时间≤0.2秒,避免人工误判与混料风险;
48、6.数据驱动质量追溯:自动记录每一产品的详细质量信息,支持数据导出和统计分析,生成spc控制图,为工艺优化、质量分析提供可靠数据基础;
49、7.实施成本低,易于推广:可直接对接现有成圈生产线,无需对原有设备进行大规模改造,投资回收期短,具有显著的经济效益。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com