
用于空分纯化器的复合吸附材料、其制备方法以及空气分离设备与流程
本发明属于气体分离与吸附材料,具体涉及一种用于空分纯化器的复合吸附材料、其制备方法以及包含该复合吸附材料的空气分离设备。
背景技术:
1、空气分离设备(简称空分设备或空分装置)是以空气为原料,通过低温精馏、变压吸附或膜分离等方法将空气分离为氧气、氮气及氩气等产品的工业装置,广泛应用于冶金、化工、电子、医疗、航空航天等领域。在低温精馏型空分设备中,原料空气必须先经纯化器(又称预纯化系统)脱除其中所含的水蒸气、二氧化碳以及乙炔等碳氢化合物,否则这些杂质会在后续的低温换热器和精馏塔内冻结、积聚,堵塞流道并带来安全隐患。目前,空分纯化器通常采用分子筛和活性氧化铝作为吸附剂,多采用“活性氧化铝+分子筛”的双层床结构或单层分子筛床层:活性氧化铝床层设置于气流上游,主要承担脱除大部分水蒸气的功能;分子筛床层设置于气流下游,主要承担深度脱除残余水蒸气、二氧化碳及碳氢化合物的功能。例如,中国专利申请202610803841.9公开了一种一体式氧氮并产的分离装置及分离方法,该装置将空压机、纯化器、制氮膜、精馏塔等设备耦合,以空气为原料,经空压机压缩、纯化器除水和二氧化碳后,进入膜装置和精馏塔进行氧氮分离。
2、然而,随着空分装置运行时间的增长,现有分子筛类吸附剂的吸附容量逐渐下降,导致出纯化器的空气中co2含量增高,威胁空分装置的运行安全。具体而言,现有技术中的分子筛类复合吸附材料主要存在以下三方面的技术问题:
3、第一,传统的13x分子筛对co2的动态吸附容量有限。按照hg/t 2690-2012,优等品13x分子筛的静态co2吸附率仅要求不低于18.0重量%,而在实际空分纯化工况(常温、co2分压仅约0.03-0.05 kpa)下,其动态co2吸附容量通常仅为5-7重量%,吸附周期短,吸附塔切换再生频繁。
4、第二,吸附剂再生过程的能耗高。现有的13x分子筛类吸附剂的再生通常需要采用250-350℃的高温热源(通常为电加热或蒸汽加热),加热、吹冷时间长,能量消耗大,再生能耗在空分装置总能耗中占有可观的比例。
5、第三,分子筛吸附剂在反复再生过程中易发生结构破坏和粉化。空分纯化器的吸附塔需要频繁经历吸附-再生(加热-冷却)循环,分子筛颗粒在交变的热应力和气流冲刷作用下易发生破碎和粉化,导致床层压降升高、吸附剂损耗、使用寿命缩短。按照hg/t 2690-2012,优等品球形13x分子筛的磨耗率要求不大于0.15重量%,但实际运行中常规13x分子筛的磨损仍然较为严重。
6、综上所述,如何同时克服上述缺陷,获得综合性能优异的用于空分纯化器的复合吸附材料,是本领域亟待解决的技术问题。
技术实现思路
1、针对现有技术中存在的上述问题,本发明提供一种用于空分纯化器的复合吸附材料、其制备方法以及空气分离设备。本发明的发明人经过大量深入的研究发现:在分子筛类复合吸附材料中同时引入特定量的壳聚糖和碳酸钾,并将二者的重量比控制在特定范围内时,两种材料之间能够产生显著的协同效应,可以同时实现(1)二氧化碳和水蒸气动态吸附容量的显著提高、(2)完全再生温度的显著降低、(3)抗压碎力和抗磨耗性能的显著提高以及(4)循环使用寿命的显著延长。
2、具体地,根据本发明的一个方面,提供了一种用于空分纯化器的复合吸附材料,以所述复合吸附材料的总重量为100%计,所述复合吸附材料包含:
3、60-85重量%的硅铝酸盐类分子筛,
4、3-15重量%的活性氧化铝,
5、1-8重量%的壳聚糖,
6、2-12重量%的碳酸钾,以及
7、5-18重量%的粘结剂;
8、其中所述壳聚糖与所述碳酸钾的重量比在1:6至1:1的范围内。
9、根据本发明的某些优选实施方案,以所述复合吸附材料的总重量为100%计,所述复合吸附材料包含:
10、65-78重量%的硅铝酸盐类分子筛,
11、5-12重量%的活性氧化铝,
12、2-5重量%的壳聚糖,
13、4-10重量%的碳酸钾,以及
14、8-15重量%的粘结剂。
15、根据本发明的某些优选实施方案,所述壳聚糖与所述碳酸钾的重量比在1:4至1:2的范围内。
16、根据本发明的某些优选实施方案,所述硅铝酸盐类分子筛为13x型分子筛。
17、根据本发明的某些优选实施方案,在所述硅铝酸盐类分子筛中,sio2/al2o3摩尔比在2.3-3.0的范围内。
18、根据本发明的某些优选实施方案,所述复合吸附材料为平均粒径在2.5-5.0 mm范围内的球形颗粒。
19、根据本发明的某些优选实施方案,所述壳聚糖的脱乙酰度大于或等于85%,优选大于或等于90%。
20、根据本发明的某些优选实施方案,所述壳聚糖的重均分子量在5万-30万的范围内。
21、根据本发明的某些优选实施方案,所述粘结剂为凹凸棒石黏土、高岭土和膨润土中的一种或多种。
22、根据本发明的某些优选实施方案,按照化工行业标准hg/t 2691-2024测定的所述复合吸附材料的动态二氧化碳转效吸附容量不低于8.5重量%,优选不低于9.5重量%。
23、根据本发明的某些优选实施方案,按照化工行业标准hg/t 2783-2020测定的所述复合吸附材料的抗压碎力不低于65 n/颗。
24、根据本发明的某些优选实施方案,所述复合吸附材料的磨耗率小于或等于0.12重量%。
25、根据本发明的某些优选实施方案,所述复合吸附材料经200次吸附-再生循环后的动态二氧化碳转效吸附容量保持率大于或等于94%。
26、根据本发明的某些优选实施方案,所述复合吸附材料在190-240℃的再生气温度下经2-4小时处理实现再生。
27、根据本发明的某些优选实施方案,所述复合吸附材料的比表面积在480-570 m2/g的范围内。
28、根据本发明的某些优选实施方案,按照国家标准gb/t 6287-2021测定的所述复合吸附材料的静态水吸附值大于或等于27重量%。
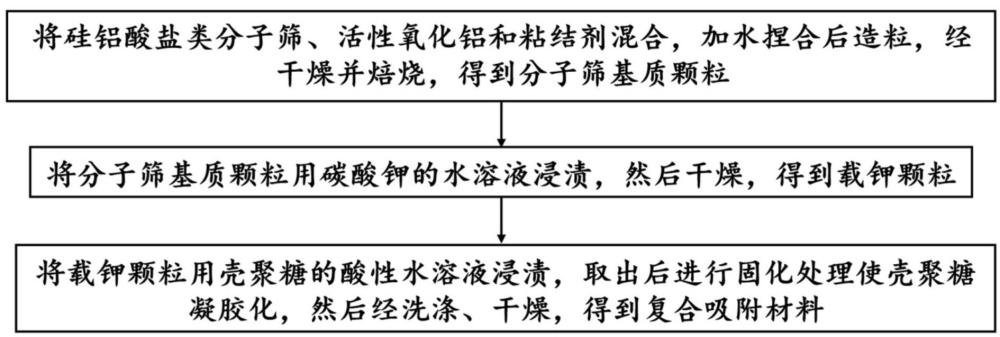
29、根据本发明的另一个方面,提供了一种根据以上所述的用于空分纯化器的复合吸附材料的制备方法,所述制备方法包括以下步骤:
30、(1) 将硅铝酸盐类分子筛、活性氧化铝和粘结剂混合,加水捏合后造粒,经干燥并在500-620℃焙烧,得到分子筛基质颗粒;
31、(2)将步骤(1)得到的分子筛基质颗粒用碳酸钾的水溶液浸渍,然后干燥,得到载钾颗粒;
32、(3)将步骤(2)得到的载钾颗粒用壳聚糖的酸性水溶液浸渍,取出后进行固化处理使壳聚糖凝胶化,然后经洗涤、干燥,得到所述复合吸附材料。
33、根据本发明的某些优选实施方案,在步骤(1)中,所述焙烧的温度在520-600℃的范围内,焙烧的时间在2-5小时的范围内。
34、根据本发明的某些优选实施方案,在步骤(1)中,所述造粒采用滚球造粒或挤条成型。
35、根据本发明的某些优选实施方案,在步骤(1)中,所述加水的量为硅铝酸盐类分子筛、活性氧化铝和粘结剂的总重量的30-50%。
36、根据本发明的某些优选实施方案,在步骤(1)中,所述干燥的温度在100-130℃的范围内,干燥的时间在3-6小时的范围内。
37、根据本发明的某些优选实施方案,在步骤(2)中,所述碳酸钾的水溶液的浓度在5-20重量%的范围内。
38、根据本发明的某些优选实施方案,在步骤(2)中,所述浸渍为等体积浸渍或过体积浸渍。
39、根据本发明的某些优选实施方案,在步骤(2)中,所述浸渍的浸渍温度在20-60℃的范围内,浸渍时间在2-8小时的范围内。
40、根据本发明的某些优选实施方案,在步骤(2)中,所述干燥的温度在90-130℃的范围内,干燥的时间在2-6小时的范围内。
41、根据本发明的某些优选实施方案,在步骤(3)中,所述壳聚糖的酸性水溶液为含有1-3重量%的醋酸的水溶液,其中壳聚糖的浓度在1-6重量%的范围内。
42、根据本发明的某些优选实施方案,在步骤(3)中,所述浸渍的时间在1-6小时的范围内。
43、根据本发明的某些优选实施方案,在步骤(3)中,所述固化处理为氨气熏蒸固化、氢氧化钠水溶液喷淋固化和戊二醛交联固化中的一种或多种。
44、根据本发明的某些优选实施方案,所述氢氧化钠水溶液的浓度在0.2-1.0 mol/l的范围内。
45、根据本发明的某些优选实施方案,所述戊二醛的用量为所述壳聚糖的重量的0.5-2%。
46、根据本发明的某些优选实施方案,在步骤(3)中,所述洗涤采用去离子水洗涤至洗液的ph值为7-8。
47、根据本发明的某些优选实施方案,在步骤(3)中,所述干燥的温度在80-120℃的范围内,干燥的时间在3-8小时的范围内。
48、根据本发明的某些优选实施方案,所述复合吸附材料为球形颗粒,并且经筛分后其粒径在2.5-5.0 mm的范围内。
49、根据本发明的某些优选实施方案,在所述制备方法中,所述壳聚糖与所述碳酸钾的投料重量比控制在1:6至1:1的范围内,优选控制在1:4至1:2的范围内。
50、根据本发明的再一个方面,提供了一种用于空分纯化器的复合吸附材料,其中:按照化工行业标准hg/t 2691-2024测定的所述复合吸附材料的动态二氧化碳转效吸附容量不低于8.5重量%,按照化工行业标准hg/t 2783-2020测定的抗压碎力不低于65 n/颗,磨耗率小于或等于0.12重量%,并且所述复合吸附材料在190-240℃的再生气温度下经2-4小时处理实现完全再生。
51、根据本发明的又一个方面,提供了一种空气分离设备,所述空气分离设备包括空气过滤器、空气压缩机、预冷系统、纯化器、主换热器和精馏系统;其中,所述纯化器包括并联设置的至少两台吸附塔,所述吸附塔内装填有以上所述的复合吸附材料;在使用时,原料空气依次流经所述空气过滤器、所述空气压缩机、所述预冷系统和所述纯化器,经所述纯化器脱除水蒸气和二氧化碳后,进入所述主换热器和所述精馏系统进行低温精馏。
52、根据本发明的某些优选实施方案,所述吸附塔内沿原料气流方向依次装填有活性氧化铝床层和所述复合吸附材料床层,所述复合吸附材料床层的体积占所述吸附塔内吸附剂总装填体积的60-80%。
53、根据本发明的某些优选实施方案,所述空气分离设备还包括再生加热器,所述再生加热器将再生气加热至190-240℃后对处于再生状态的吸附塔进行再生处理;所述再生气为所述精馏系统产生的污氮。
54、根据本发明的某些优选实施方案,所述精馏系统包括下塔、上塔和设置在所述下塔与所述上塔之间的主冷凝蒸发器;所述空气分离设备还包括增压透平膨胀机和过冷器,经所述纯化器纯化后的部分净化空气经所述增压透平膨胀机膨胀制冷后进入所述上塔,所述下塔底部的富氧液空经所述过冷器过冷后进入所述上塔。
55、根据本发明的某些优选实施方案,所述纯化器的出口处的净化空气中二氧化碳的体积含量小于或等于0.5 ppm,水露点低于或等于-70℃;每台所述吸附塔的吸附切换周期在8-24小时的范围内。
56、与现有技术相比,本发明的有益效果在于下列方面:
57、1. 本发明在分子筛类复合吸附材料中同时引入壳聚糖和碳酸钾两种材料,二者产生显著的协同效应:壳聚糖分子链上的氨基与co2可逆地形成氨基甲酸酯,提供了对低分压co2具有高亲和力的化学吸附位点,同时氨基对碳酸钾的碳酸氢盐化反应具有催化促进作用,加快了co2在碳酸钾位点上的吸附与传递;碳酸钾在微量水蒸气存在下与co2可逆地形成碳酸氢钾,提供了碱性化学吸附位点,同时碳酸钾在复合体系中部分k+可进入分子筛表面的阳离子位点,增强分子筛对co2的静电作用;壳聚糖凝胶膜包覆于颗粒表面,将碳酸钾牢固地固定在分子筛基质颗粒的孔道内及表面上,防止了碳酸钾的迁移、流失和潮解结块,同时显著提高了颗粒的抗压碎力和抗磨耗性能。
58、2. 本发明的复合吸附材料的动态二氧化碳转效吸附容量不低于8.5重量%,相较于常规13x分子筛类吸附剂(约5-7重量%)提高了约40%-70%,可显著延长纯化器的吸附周期、减少吸附塔的切换频率。
59、3. 本发明的复合吸附材料中,相当一部分co2以氨基甲酸酯和碳酸氢盐的形式被吸附,这类化学吸附物种的分解温度远低于co2在13x分子筛的na+强吸附位点上的脱附温度,因此所述复合吸附材料的完全再生温度仅为190-240℃,相较于常规13x分子筛类吸附剂的250-350℃显著降低,可大幅减少再生加热能耗,并减轻吸附剂在再生过程中的热应力损伤。
60、4. 本发明的复合吸附材料的抗压碎力不低于65 n/颗,磨耗率不超过0.12重量%,经200次吸附-再生循环后的动态二氧化碳转效吸附容量保持率不低于94%,机械稳定性和循环使用寿命显著优于常规13x分子筛类吸附剂。
61、5. 本发明采用的壳聚糖和碳酸钾均为来源广泛、价格低廉的可商购材料,制备方法所采用的浸渍、固化、干燥等工序均为吸附剂工业的常规工艺,无需复杂设备,工艺可控性强,适合规模化工业生产。
62、6. 本发明的空气分离设备由于在纯化器中装填了上述复合吸附材料,纯化后空气中co2含量可控制在0.5 ppm以下、水露点可控制在-70℃以下,吸附切换周期可延长至8-24小时,再生加热温度可由常规的250-350℃降低至190-240℃,从而显著提高了空分装置的运行安全性并降低了运行能耗。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com