
雾化器孔板和制造方法与流程
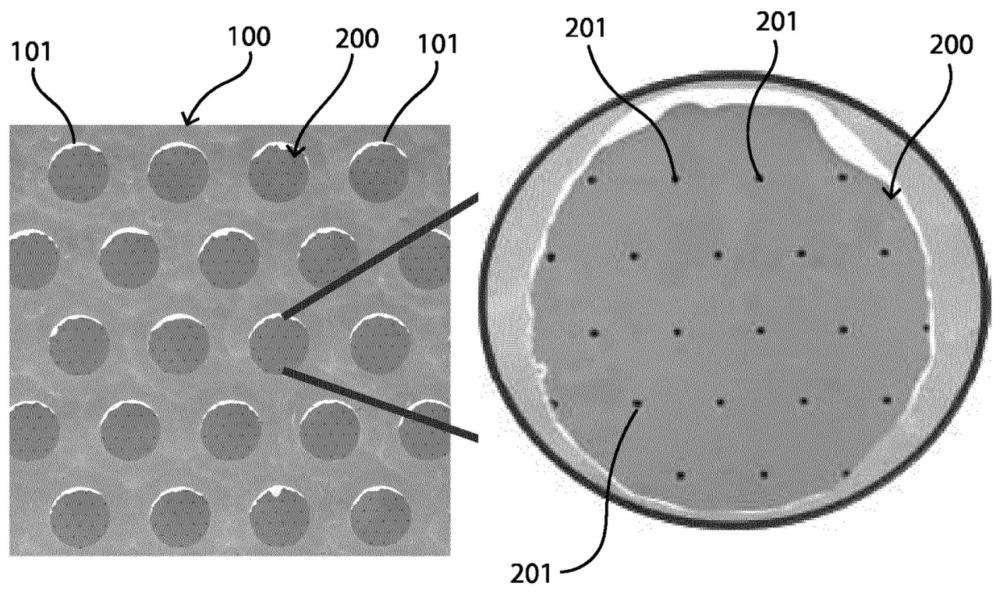
引言本发明涉及用于产生气溶胶的孔板(或“振动膜)的制造,特别是用于肺治疗的振动网式雾化器(vibrating mesh atomisers)装置的制造。但是,其可应用于其它情形,例如加湿、喷涂、薄膜的旋喷沉积、喷雾干燥、质谱分析(mass spectrometry)、液体燃料、喷雾冷却、喷墨打印、3d原型制造、软体机器人致动和除湿等。
背景技术:
1、一个目的是实现一致且准确的气溶胶颗粒/微滴尺寸以及可根据应用(例如尽可能高效地将药物输送到靶向肺区域)变化的输出速率。例如,为实现气溶胶向肺部深处(如支气管、细支气管及肺泡区域)的有效输送,需要通常在1–5 µm范围内的小的可重复的颗粒尺寸,但是对于其它应用,例如加湿,其可以更大。通常,需要大于0.1毫升/分钟的输出。
2、目前,孔板有多种制备途径,包括电成型(electroforming,也称电铸成型)和诸如激光钻孔的机加工。us 6,235,177(aerogen)公开了基于电成型的方法,其中通过电沉积的处理将晶圆材料构建到芯模(mandrel)上,其中在电镀槽(plating bath)中的液态金属(通常是钯和镍)在晶圆上从液态转移到固态。材料被转移到芯模上的导电表面上,而不转移到非导电的光刻胶区域上。在不需要金属堆积的区域上,用非导电光刻胶进行掩蔽。在完成镀覆处理之后,将芯模/晶圆组件从镀槽中取出,并将晶圆从芯模上剥离,以进行后续加工制成孔板。但是,这种方法的问题在于孔尺寸取决于镀覆时间和所得晶圆的厚度。
3、wo2013/186031(stamford devices limited)描述一种方法,其中在第一阶段中以竖直柱的图案施加光刻胶以提供气溶胶成形孔(aerosol-forming apertures),并且在第二阶段中提供供液腔道。后者提供供液腔道的储存层。wo2011/139233(agency forscience,technology and research(新加坡科技研究局))公开了使用su8材料利用光掩模制造的微筛网(micro sieve)。
4、us4844778(stork veco)描述了制造用于分离介质的膜和结合这种膜的分离装置。该制造方法包括两步光刻程序。us7316067(the technology partnership)描述了一种涉及气溶胶成形孔的激光钻孔的方法。wo00/29167(aradigm)也描述这样的方法。ep3024589(philips)描述了一种方法,其中存在两部分材料,其中用于入口流的第一部分的密度高于形成用于出口侧的喷嘴的第二部分的密度。ep3793746(philip morris)描述了一种用于雾化器总成的双层网元件。us2020/0094268(sall等人)描述了一种喷嘴装置的制造,其中通过将层提供到第一晶圆上形成筛侧膜,通过将层提供到第二晶圆上形成喷雾侧膜,并且晶圆被结合。us2013/112770(hsieh shu-pin)描述了一种雾化结构,其具有夹在一起的结构板和雾化板。us2017/0350030(xu)描述了通过连续掩蔽和镀覆暴露的种子层表面来进行孔板的图案化光刻制造。us2018/326726(wang xi)描述了医疗或印刷设备的表面的涂覆。
5、激光钻孔需要去除大体积的材料,其必须快速地烧蚀以使单个孔板的激光加工时间最小化。使用激光加工工艺去除的材料的速度和体积产生热量,并且会导致晶圆的变形,从而导致出口孔的质量和形状的后续变化,并导致一致性差和产量低。
6、本发明涉及提供一种改进的雾化用孔板的制造方法,其尤其适用于期望具有储存层的场合,且特别适用于雾化器(nebulizers,也可称为医用雾化器)。
7、非专利文献
8、[1] akselsen,o.m.,1992。 陶瓷的扩散结合(diffusion bonding ofceramics)。材料科学杂志,27,第569-579页(journal of materials science, 27,pp.569-579)。
9、[2] alhazaa,a.和haneklaus,n.,2020。304和316奥氏体不锈钢的扩散结合和瞬时液相(tlp)结合——相似和不相似材料接头的综述(diffusion bonding and transientliquid phase (tlp) bonding of type 304 and 316 austenitic stainless steel—areview of similar and dissimilar material joints)。金属,10(5),第613页。
10、[3] becker,h.和heim,u.,2000。作为制造聚合物高深宽比结构的方法的热压印(hot embossing as a method for the fabrication of polymer high aspect ratiostructures)。传感器与执行器a:物理版,第83卷,第1-3期,第130-135页(sensors andactuators a: physical,83(1-3),pp.130-135)。
11、[4] birch,m.a.,johnson-lynn,s.,nouraei,s.,wu,q.b.,ngalim,s.,lu,w.j.,watchorn,c.,yang,t.y.,mccaskie,a.w.和roy,s.,2012。ti6al4v的电化学结构化对体外成骨细胞行为的影响(effect of electrochemical structuring of ti6al4v onosteoblast behaviour in vitro)。生物医学材料,第7卷,第3期,文章编号035016(biomedical materials, 7(3), p.035016).
12、[5] cooke,k.o.和atieh,a.m.,2020。钛合金与不锈钢、铝和镁的异种扩散结合的当前趋势(current trends in dissimilar diffusion bonding of titanium alloys tostainless steels, aluminium and magnesium)。制造与材料加工杂志,4(2),第39页(journal of manufacturing and materials processing, 4(2), p.39)。
13、[6] döring,s.,richter,s.,tünnermann,a.和nolte,s.,2011。硅中超短脉冲深钻孔中孔深度和形状的演变(evolution of hole depth and shape in ultrashortpulse deep drilling in silicon)。应用物理a,第105卷,第69-74页(applied physicsa, 105, pp.69-74)。
14、[7] döring,s.,richter,s.,tünnermann,a.和nolte,s.,2012,1月。短脉冲和超短脉冲激光器深钻孔期间脉冲持续时间对孔形成的影响(influence of pulse durationon the hole formation during short and ultrashort pulse laser deep drilling)。载于超快光学前沿:生物医学、科学和工业应用xii,(卷8247,第162-170页)(frontiers inultrafast optics: biomedical, scientific, and industrial applications xii)(vol. 8247, pp. 162-170)。国际光学与光子学学会(spie)。
15、[8] döring,s.,ullsperger,t.,heisler,f.,richter,s.,tünnermann,a.和nolte,s.,2013。超短脉冲激光器凿岩钻孔中的孔形成工艺(hole formation process inultrashort pulse laser percussion drilling)。物理学报,第41卷,第431-440页(physics procedia, 41, pp.431-440)。
16、[9] formlabs,n.d.sla与dlp:树脂3d打印机指南(guide to resin 3dprinters)。[在线]:可从以下网址获得:https://formlabs.com/eu/blog/resin-3d-printer-comparison-sla-vs-dlp/。
17、[10] förster,d.j.,jäggi,b.,michalowski,a.和neuenschwander,b.,2021。对用猝发脉冲进行的金属的超短脉冲激光器烧蚀的实验和理论研究的综述(review onexperimental and theoretical investigations of ultra-short pulsed laserablation of metals with burst pulses)。材料,第14卷第12期,文章编号3331(materials, 14(12), p.3331)。
18、[11] gruner,a.,schille,j.和loeschner,u.,2016。使用超短脉冲激光器辐射的微孔钻孔的实验研究(experimental study on micro hole drilling using ultrashortpulse laser radiation)。物理学报》,第83卷,第157-166页(physics procedia, 83,pp.157-166)。
19、[12] kazakov,n.f.编辑,2013。材料的扩散结合(diffusion bonding ofmaterials)。爱思唯尔出版社(elsevier)。
20、[13] li,x.和guan,y.,2020。短脉冲激光器-金属相互作用的理论基础:综述(theoretical fundamentals of short pulse laser–metal interaction: a review)。纳米技术与精密工程,第3卷,第3期,第105-125页(nanotechnology and precisionengineering (npe), 3(3), pp.105-125).
21、[14] mahoney,m.w.和bampton,c.c.,1993。扩散结合基础(fundamentals ofdiffusion bonding)。
22、[15] omar,f.,2013。热压印工艺参数:模拟和实验研究(博士论文,卡迪夫大学)(hot embossing process parameters: simulation and experimental studies(doctoral dissertation, cardiff university))。
23、[16] o’neal,b.,2019。abs:研究人员测试fdm 3d打印中的温度和速度设置(researchers test temperature&speed settings in fdm 3d printing)。[在线]:可从以下网址获得:https://3dprint.com/236571/abs-researchers-test-temperature-speed-parameters-3d-printing/。
24、[17] prabhakaran,d.p.,2019。双光子光刻系统(two-photon lithographysystem)。[在线]可从以下网址获得:https://www.l3dw.com/two-photon-lithography-setup/。
25、[18] račiukaitis,g.,2021。用于微制造的超短脉冲激光器:综述(ultra-shortpulse lasers for microfabrication: a review)。ieee量子电子学选题期刊,第27卷,第6期,第1-12页(ieee journal of selected topics in quantum electronics, 27(6),pp.1-12).
26、[19] surace,r.,trotta,g.,bellantone,v.和fassi,i.,2012。聚合物部件制造的微注塑成型工艺(the micro injection moulding process for polymericcomponents manufacturing)。intechopen出版。
27、[20] schaeffer,r.,2012.激光微加工基础(fundamentals of lasermicromachining)。crc出版社。
28、[21] waheed,s.,cabot,j.m.,macdonald,n.p.,lewis,t.,guijt,r.m.,paull,b.和breadmore,m.c.,2016。3d打印的微流体装置:促进因素和阻碍因素(3d printedmicrofluidic devices: enablers and barriers)。载于《lab on a chip》,第16卷,第11期,第1993-2013页(lab on a chip, 16(11), pp.1993-2013)。
29、[22] zhao,w.,shen,x.,liu,h.,wang,l.和jiang,h.,2020。高重复频率对金属中由皮秒超短脉冲激光器钻出的微孔的尺寸和形态的影响(effect of high repetitionrate on dimension and morphology of micro-hole drilled in metals bypicosecond ultra-short pulse laser)。《光学与激光工程》,第124卷,文章编号105811(optics and lasers in engineering, 124, p.105811)。
技术实现思路
1、我们描述了一种用于雾化的孔板,所述孔板包括:
2、入口层,其具有储液孔的阵列,以及
3、出口层,其结合到入口层并且具有气溶胶成形孔的阵列,其中至少一些储液孔各自与多个气溶胶成形孔流体连通。
4、在一些优选的示例中,孔板是雾化器孔板(nebulizer aperture plate),用于产生用于吸入的气溶胶微滴。
5、在一些优选的示例中,各层直接结合在一起。在一些优选的示例中,各层被扩散结合在一起。
6、在一些优选的示例中,各层中的至少一层是金属合金、可选地为钯-镍合金或哈氏合金(hastelloy)c276或不锈钢316l。
7、在一些优选的示例中,入口层和出口层都是金属合金。在一些优选的示例中,各层中的一层或两层是钢材料、可选地为不锈钢,例如哈氏合金。在一些优选的示例中,入口层和出口层是不锈钢材料,并且它们通过扩散结合在一起。
8、在一些优选的示例中,入口层的厚度在10μm至2000μm的范围内。在一些优选的示例中,入口层的厚度在20μm至200μm的范围内。在一些优选的示例中,入口层的厚度在30μm至100μm的范围内。
9、在一些优选的示例中,入口层中的储液孔的直径在10μm至200μm的范围内。在一些优选的示例中,入口层中的储液孔的直径在20μm至100μm的范围内。在一些优选的示例中,入口层中的储液孔的直径在30μm至80μm的范围内。
10、在一些优选的示例中,储液孔的间距在30μm至300μm的范围内。在一些优选的示例中,储液孔的间距在40μm至200μm的范围内。在一些优选的示例中,储液孔的间距在50μm至150μm的范围内。
11、在一些优选的示例中,出口层的厚度在3μm至12μm的范围内。在一些优选的示例中,出口层的厚度在4μm至10μm的范围内。
12、在一些优选的示例中,出口层的气溶胶成形孔的直径在0.5μm至20μm的范围内。在一些优选的示例中,出口层的气溶胶成形孔的直径在1μm至6μm的范围内。在一些优选的示例中,出口层的气溶胶成形孔在出口侧的直径在1.5μm-4.5μm的范围内。在一些优选的示例中,出口层的气溶胶成形孔在出口侧的直径在2μm至4μm的范围内。
13、在一些优选的示例中,出口层的气溶胶成形孔具有4μm至40μm的间距。在一些优选的示例中,出口层的气溶胶成形孔具有8μm至20μm的间距。在一些优选的示例中,出口层的气溶胶成形孔具有12μm至16μm的间距。
14、我们还描述了一种雾化器,其包括药液供应器、本文所述的任何示例的孔板、以及振动驱动器,振动驱动器用于振动孔板以提供用于输送到患者肺部的气溶胶微滴。
15、我们还描述了雾化孔板的制造方法,其包含以下步骤:
16、提供入口层的材料,
17、提供出口层的材料,
18、以及,以任意顺序:
19、在入口层中形成储液孔的阵列,
20、在所述出口层中形成气溶胶成形孔,以及
21、将所述出口层和所述入口层结合在一起,并且其中:
22、至少一些所述储液孔各自与多个气溶胶成形孔流体连通,并且
23、结合在一起的入口层和出口层提供孔板,在所述孔板中,所述气溶胶成形孔与所述储液孔流体连通。
24、在一些优选的示例中,入口层和出口层直接结合在一起。
25、在一些优选的示例中,所述结合是扩散结合。
26、在一些优选的示例中,在出口层结合到入口层之后,在出口层中形成气溶胶成形孔,所述入口层在所述孔的形成期间提供增强。
27、在一些优选的示例中,通过激光钻孔形成气溶胶成形孔。
28、在一些优选的示例中,入口层和出口层具有足以用于多个孔板的表面积,并且在已经形成气溶胶成形孔之后,切割结合在一起的各层以提供单独的孔板。
29、在一些优选的示例中,入口层的储液孔在各层的结合之前形成。
30、在一些优选的示例中,入口层的储液孔通过激光加工形成。
31、在一些优选的示例中,入口层的至少一些储液孔通过刻蚀形成。
32、在一些优选的示例中,入口层的至少一些储液孔通过冲孔或冲压形成。
33、在一些优选的示例中,孔板用于雾化器,用于产生用于吸入的气溶胶微滴。
34、在一些优选的示例中,除了直接在出口层上激光钻孔,还在入口层的至少一部分上以图案形式激光钻孔形成气溶胶成形孔,在入口层上钻孔提供盲孔,在出口层中钻孔提供气溶胶成形孔。
35、我们还描述了用于雾化(aerosolization)的孔板,所述孔板包括:
36、入口层,其具有储液孔的阵列,以及
37、出口层,其结合到入口层上并且具有气溶胶成形孔的阵列,其中至少一些储液孔各自与多个气溶胶成形孔流体连通。
38、优选地,所述孔板用于雾化器,用于产生用于吸入的气溶胶微滴。
39、在一些优选的示例中,各层直接结合在一起。在一些优选的示例中,各层是扩散结合。
40、在各种示例中:
41、各层中的至少一层为纯金属、可选地为铂或钯或镍;和/或
42、至少一层是金属合金、可选地为钯-镍合金或哈氏合金c276或不锈钢316l;和/或
43、至少一层是聚合物材料,可选地为聚酰亚胺;和/或
44、至少一层是陶瓷材料、可选地为氧化铝或氮化铝;和/或
45、至少一层是硅材料、可选地为纯硅或硅玻璃;和/或
46、至少一层是复合材料,可选地为玻璃纤维。
47、在一些优选的示例中:
48、入口层和出口层都是纯金属;或者
49、入口层和出口层都是金属合金;或者
50、入口层和出口层都是聚合物材料;或者
51、入口层和出口层都是陶瓷材料;或者
52、入口层和出口层都是硅材料;或者
53、入口层和出口层都是复合材料。
54、在一些优选的示例中,各层中的一层或两层是钢材料,例如不锈钢或哈氏合金。
55、在一些优选的示例中,入口层的厚度在10μm至2000μm的范围内,优选在20μm至200μm的范围内,且更优选地在30μm至100μm的范围内。
56、在一些优选的示例中,入口层中的储液孔的直径在10μm至200μm的范围内,优选在20μm至100μm的范围内,且更优选在30μm至80μm的范围内。
57、在一些优选的示例中,储液孔的间距在30μm至300μm的范围内,优选在40μm至200μm的范围内,且更优选在50μm至150μm的范围内。
58、在一些优选的示例中,出口层的厚度在3μm至12μm的范围内,优选在4μm至10μm的范围内。
59、在一些优选的示例中,出口孔的直径在0.5μm至20μm的范围内、优选在1μm至6μm的范围内、更优选在1.5μm至4.5μm的范围内、且进一步优选在2μm至4μm的范围内。
60、在一些优选的示例中,出口孔的间距为4μm至40μm,优选为8μm至20μm,更优选为12μm至16μm。
61、在一些优选的示例中,入口层和出口层的材料相同。
62、我们还描述了一种雾化器,其包括任何示例的孔板、用于将液体输送到储液器的液体供应器和用于振动孔板以提供用于输送到患者的气溶胶微滴的振动驱动器。
63、我们还描述了气溶胶成形孔板的制造方法,所述方法包括以下步骤:
64、提供入口层的材料,
65、提供出口层的材料,
66、以及,以任意顺序:
67、在入口层中形成储液孔的阵列,
68、在出口层中形成气溶胶成形孔,以及
69、结合所述出口层和所述入口层,并且其中:
70、至少一些储液孔各自与多个气溶胶成形孔流体连通,并且
71、结合的各层提供孔板,在孔板中,气溶胶成形孔与储液孔流体连通。
72、在一些优选的示例中,入口层和出口层直接结合在一起。
73、在一些优选的示例中,所述结合是扩散结合。
74、在一些优选的示例中,在出口层结合到入口层之后在出口层中形成气溶胶成形孔,所述入口层在所述孔的形成期间提供增强。
75、在一些优选的示例中,通过激光钻孔形成气溶胶成形孔。
76、在一些优选的示例中,入口层和出口层具有足以用于多个孔板的表面积,并且在已经形成气溶胶成形孔之后,切割结合的各层以提供单独的孔板。
77、在一些优选的示例中,入口层的孔在各层的结合之前形成。
78、在一些优选的示例中,入口层的储液孔通过激光钻孔形成。
79、在一些优选的示例中,入口层的储液孔通过刻蚀形成。
80、在一些优选的示例中,入口层的储液孔通过冲孔或冲压形成。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com