
柔性oled中框3D打印点胶设备及其随动固化方法与流程
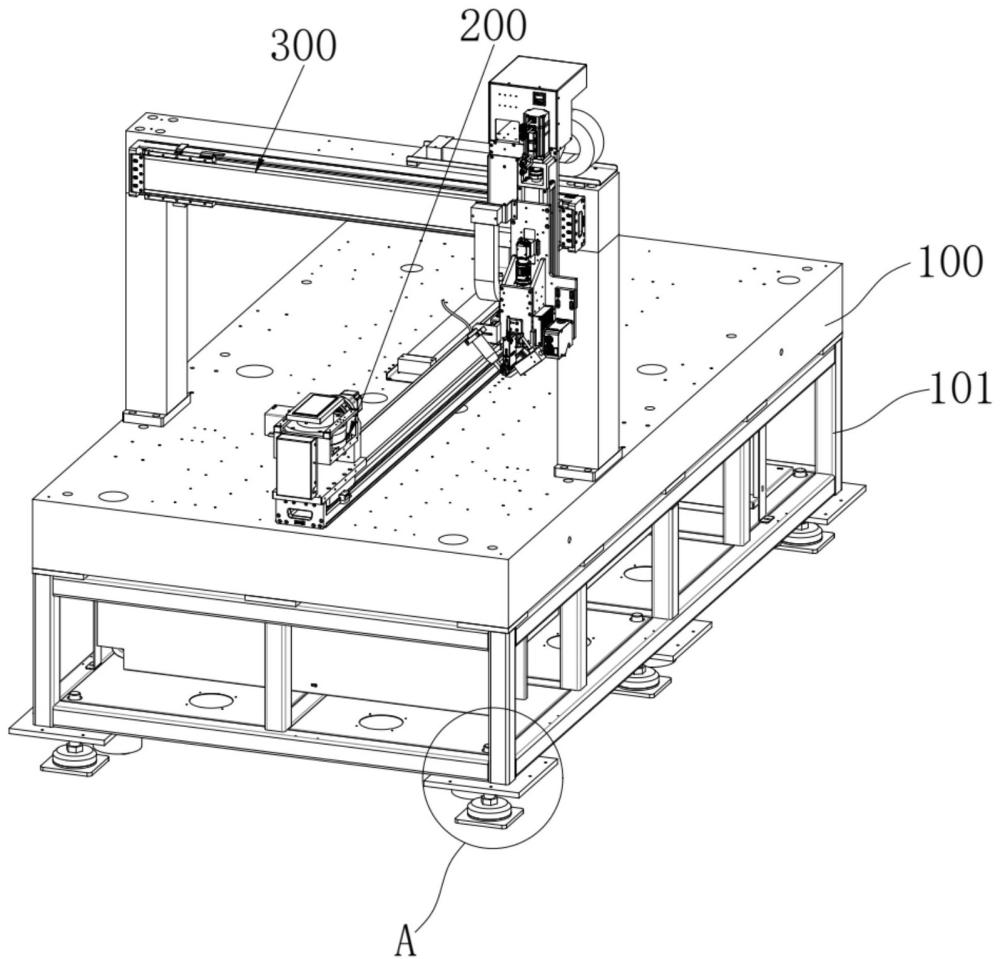
本发明属于oled中框加工设备,尤其涉及柔性oled中框3d打印点胶设备及其随动固化方法。
背景技术:
1、随着柔性oled显示技术的快速迭代,消费电子领域对屏幕边框极窄化、形态异形化的需求日益迫切。从智能手机的四曲瀑布屏到可穿戴设备的环幕曲面屏,柔性oled中框的结构已从传统2d平面逐步发展为2.5d弧面、3d多曲率复合曲面等复杂形态。现有技术中苹果15/16系列、小米15和0ppofind系列,都采用lipo灌浆工艺,来达到极窄边框替代中框支架工艺,但是lipo灌浆工艺,目前只能局限于直屏,在面对四曲、双曲等弧度屏幕时,lipo灌浆工艺存在胶路坍塌、边缘溢胶等问题。
2、在此背景下,技术路径正从传统的lipo灌浆工艺向3d打印点胶技术演进,然而现有柔性oled中框点胶技术仍存在以下不足之处:
3、第一,胶水固化环节与点胶过程脱节,无法在胶水喷射瞬间实现精准固化,导致流动性较强的胶水易发生形态畸变,难以控制极窄胶路的成型精度,已无法满足柔性oled设备的封装需求;
4、第二,常规三轴点胶设备因缺乏旋转轴控制,无法实现胶路与曲面法向量的实时匹配,导致胶层厚度不均,尤其在曲面转折处易出现胶量堆积或漏点现象。
技术实现思路
1、本发明的目的在于提供柔性oled中框3d打印点胶设备及其随动固化方法,用于解决现有技术中,柔性oled中框点胶技术在胶水固化环节与点胶过程脱节,无法在胶水喷射瞬间实现精准固化,导致流动性较强的胶水易发生形态畸变,难以控制极窄胶路的成型精度,已无法满足柔性oled设备的封装需求的技术问题。
2、为了实现上述目的,本发明采用了如下技术方案:
3、柔性oled中框3d打印点胶设备,包括安装在工作台上的托物机构,所述托物机构用于承托工件,还包括点胶机构,所述点胶机构包括:龙门架,安装在所述工作台顶面;移动架,与所述龙门架滑动连接;安装板,与所述移动架滑动连接;安装框,安装在所述安装板上;压电阀,安装在所述安装板上,其底部设置有喷嘴,所述压电阀用于控制胶水的喷射,使胶水经所述喷嘴喷射在工件上;uv光源,安装在所述安装框上,其发出的光源中心照射喷嘴的出胶点,使胶水固化不坍塌。
4、优选的,所述点胶机构还包括:x轴直线驱动组件,安装在所述龙门架上,与所述移动架连接,用于带动所述移动架沿x轴水平移动;z轴直线驱动组件,安装在所述移动架上,与所述安装板连接,用于带动所述安装板沿z轴垂直移动。
5、优选的,所述点胶机构还包括:引导相机,安装在所述安装板上,用于对工件定位;3d线扫激光仪,通过连接板安装在所述安装板上,用于扫描工件形态。
6、优选的,所述点胶机构还包括:固定板,安装在所述安装框上;安装座,滑动安装在所述固定板上;录制镜头,安装在所述安装座上,用于观察和录制工件上的胶型。
7、优选的,所述托物机构包括:y轴直线驱动组件,安装在所述工作台顶面;移动板,与所述y轴直线驱动组件连接,所述y轴直线驱动组件用于带动移动板沿y轴水平移动;两个竖板架,均安装在所述移动板顶面;安装架,与两个所述竖板架转动连接;dd马达,安装在所述安装架内;点胶平台,与所述dd马达的动力输出轴固定连接,用于承托工件;驱动电机,安装在所述竖板架上,其动力输出轴与所述安装架固定连接。
8、优选的,柔性oled中框3d打印点胶设备还包括控制系统,控制系统包括:类型设置单元,用于接收用户设置的胶水类型及对应的权重系数;数据采集单元,包括直流电压传感器、温度传感器和湿度传感器,通过直流电压传感器、温度传感器和湿度传感器分别测量压电阀的驱动电压、环境温度和环境湿度;数据处理单元,用于接收数据采集模块输送的压电阀驱动电压、环境温度和环境湿度,并根据压电阀驱动电压计算喷胶量,在根据喷胶量和胶水类型计算所需的基准光照强度,最后根据喷胶量、环境温度和环境湿度调整基准光照强度,得到核准光照强度;控制单元,根据数据处理单元发送的核准光照强度,调节uv光源的光照强度。
9、优选的,所述温度传感器和湿度传感器默认每2s采集一次;若温度在 1h 内波动超过 5℃ ,或1h 内湿度波动超过 30%rh ,后续生产自动将温度传感器和湿度传感器提升至每1s采集一次。
10、优选的,柔性oled中框3d打印点胶设备还包括:底架,安装在所述工作台底面,用于对所述工作台进行支撑;多组支撑组件,均安装在所述底架底面。
11、优选的,所述支撑组件包括:螺纹杆,安装在所述底架底面;支撑座,与所述螺纹杆螺纹连接;底板,与所述支撑座底面转动连接。
12、一种应用于柔性oled中框3d打印点胶设备的随动固化方法,包括以下步骤:步骤一:将待点胶的工件放置于托物机构的点胶平台上;步骤二:启动引导相机,对工件进行拍摄,并将图像传输至上位机,启动3d线扫激光仪,对工件表面进行扫描,获取产品三维轮廓数据,并传输至上位机,由上位机根据接收到的图像和三维轮廓数据构建产品三维模型,上位机运用算法生成点胶路径;步骤三:调整点胶机构中喷嘴的位置,使其对准工件的待点胶区域;步骤四:通过启动点胶机构,压电阀开始工作,胶水经喷嘴喷射在工件上,在胶水喷射时,uv光源发出紫外线照射胶水,使胶水固化;步骤五:通过x轴直线驱动组件、z轴直线驱动组件、y轴直线驱动组件、dd马达和驱动电机的配合,带动喷嘴按照规划的点胶路径移动,实现多角度加工。
13、综上所述,由于采用了上述技术方案,本发明的有益效果是:
14、1、本发明中的柔性oled中框3d打印点胶设备通过设置压电阀和uv光源,压电阀利用压电陶瓷逆压电效应驱动撞针高频启闭,控制胶水经喷嘴喷出,同时uv光源发射紫外线即时固化胶水,能够将胶路宽度控制在≤250μm,且防止流动坍塌,满足oled中框极窄边框的显示需求,替代传统lipo灌浆工艺;同时制成的胶路宽度达到行业极窄标准,边框显示区域得到扩大,固化后的胶层强度也得到了提升,从而提升保障封装可靠性。
15、2、本发明中的柔性oled中框3d打印点胶设备通过设置x轴直线驱动组件、z轴直线驱动组件、y轴直线驱动组件、dd马达和驱动电机,x轴直线驱动组件、z轴直线驱动组件能够带动点胶机构在沿x轴和z轴移动,y轴直线驱动组件、dd马达和驱动电机,能够控制托物机构在y轴平移以及绕r轴和θ轴旋转,形成五轴联动,使喷嘴可沿任意曲面轨迹移动,适配四曲屏幕、双曲屏幕等弧度屏幕的点胶需求。
16、3、本发明中的柔性oled中框3d打印点胶设备通过设置控制系统,能够通过压电阀驱动电压实时计算喷胶量,并结合uv光源光强动态调节,确保了胶水在喷射过程中能够得到恰当的紫外线照射,从而使胶水迅速固化,且在确保在达到最佳固化效果的同时,也实现了能源的高效利用。
1.柔性oled中框3d打印点胶设备,包括安装在工作台上的托物机构,所述托物机构用于承托工件,其特征在于,还包括点胶机构,所述点胶机构包括:
2.根据权利要求1所述的柔性oled中框3d打印点胶设备,其特征在于,所述点胶机构还包括:
3.根据权利要求2所述的柔性oled中框3d打印点胶设备,其特征在于,所述点胶机构还包括:
4.根据权利要求3所述的柔性oled中框3d打印点胶设备,其特征在于,所述点胶机构还包括:
5.根据权利要求4所述的柔性oled中框3d打印点胶设备,其特征在于,所述托物机构包括:
6.根据权利要求5所述的柔性oled中框3d打印点胶设备,其特征在于,还包括控制系统,控制系统包括:
7.根据权利要求6所述的柔性oled中框3d打印点胶设备,其特征在于,所述温度传感器和湿度传感器默认每2s采集一次;若温度在 1h 内波动超过 5℃ ,或1h 内湿度波动超过30%rh ,后续生产自动将温度传感器和湿度传感器提升至每1s采集一次。
8.根据权利要求1所述的柔性oled中框3d打印点胶设备,其特征在于,还包括:
9.根据权利要求8所述的柔性oled中框3d打印点胶设备,其特征在于,所述支撑组件包括:
10.一种应用于柔性oled中框3d打印点胶设备的随动固化方法,其特征在于,包括以下步骤:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com