
一种局部镀铝的防伪内衬纸的制作方法
本技术属于烟用内衬纸,具体地说,涉及一种局部镀铝的防伪内衬纸。
背景技术:
1、烟用内衬纸是卷烟包装的核心功能性材料,其性能直接决定烟支的存储品质、消费体验及防伪安全性。在烟草行业中,内衬纸需同时满足三大核心需求:一是品质保护需求,需具备优异的防潮性(避免烟支吸潮变软、影响燃烧性与口感)、保香性(减少烟草本香挥发,延长保质期)及防粘连性(拆盒时烟支不脱落、不散乱),符合《gb/t26361-2021卷烟条与盒包装纸》中“透湿度≤2g/(m2・24h)、香气保留率≥90%(6个月存储)”的标准;二是生产适配需求,需具备足够挺度(≥25mn・m)与平整度,适配烟草行业高速包装机(速度≥300包/分钟),避免因材料褶皱、分层导致包装卡顿,影响生产效率;三是防伪安全需求,需有效抵御假烟造假,尤其针对高端卷烟常见的“回收旧包装复刻”造假手段,防止内衬纸被二次剥离复用。
2、然而,现有烟用局部镀铝内衬纸在实际应用中仍存在诸多技术短板,难以同时满足上述需求,具体问题如下:
3、当前烟用内衬纸的防伪手段多集中于“单一视觉防伪”,如简单局部镀铝图案、单色荧光标记或微缩文字,缺乏“物理防拆+设备验真+消费者直观识别”的协同体系。例如,市面普遍的内衬纸仅通过镀铝层与荧光油墨的组合实现防伪,但未设计物理防拆结构——造假者可通过低温剥离技术将旧内衬纸从烟盒上完整取下,清洗后重新贴合于假烟包装,导致“旧包装+假烟支”的造假模式泛滥。据烟草行业稽查数据显示,2023年国内破获的高端卷烟造假案件中,约42%涉及内衬纸二次复用,核心原因即现有技术未形成“拆封即破坏”的不可逆结构。
4、为提升防伪效果,部分技术方案会额外增加功能层,如金属防伪线,但此举常破坏内衬纸的基础性能,且会破坏内衬纸的防潮特性,成本也有所增加。
5、综上,当前烟用局部镀铝内衬纸亟需一种能兼顾高防伪壁垒、优异品质保护、外观装饰流行的技术方案,以解决现有技术的诸多短板,满足烟草行业对包装材料的严苛需求。
技术实现思路
1、有鉴于此,本实用新型所要解决的技术问题是提供了一种局部镀铝的防伪内衬纸,避免以往烟用内衬纸层级单一、层间稳定性差、防伪装饰性较弱的麻烦。
2、为了解决上述技术问题,本实用新型公开了一种局部镀铝的防伪内衬纸,包括:
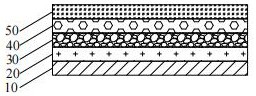
3、从内到外依次设置的接触层、纤维网格层、基材层、局部镀铝层及防伪顶层;接触层包括bopp膜层和pe膜层,bopp膜层和pe膜层通过涂覆聚氨酯胶复合连接;纤维网格层粘附于接触层背离内装物的一侧表面;基材层粘附于纤维网格层背离接触层的一侧表面,且基材层背离纤维网格层的一侧表面涂布有光油层;局部镀铝层设置于光油层背离基材层的一侧,局部镀铝层从靠近光油层到远离光油层依次为水性底胶层、阻镀油墨层、镀铝层及干涉油墨层;防伪顶层设置于局部镀铝层背离基材层的一侧,防伪顶层包括透明树脂基底层、烫金边框层及防伪图案层,透明树脂基底层与局部镀铝层连接,烫金边框层形成于透明树脂基底层的边缘区域,防伪图案层位于烫金边框层的内圈并形成于透明树脂基底层上。
4、进一步地,bopp膜层的厚度为10-15μm,pe膜层的厚度为5-8μm;聚氨酯胶为无溶剂聚氨酯胶,涂覆量为2-3g/m2,bopp膜层与pe膜层的复合温度为80-100℃,复合压力为0.3-0.5mpa。
5、进一步地,bopp膜层朝向pe膜层的一侧经电晕处理,处理后表面张力≥38dyn/cm。
6、进一步地,纤维网格层通过弱粘胶与接触层、基材层分别粘附,弱粘胶为水性丙烯酸胶,粘接力为3-4n/25mm;纤维网格层由pet超细纤维编织而成,纤维直径为20-30μm,网格目数为40-60目。
7、进一步地,基材层为80-120g的白卡纸或特种压纹纸,光油层为水性光油,涂布量为3-5g/m2,干燥后厚度为1-2μm。
8、进一步地,水性底胶层的固含量为35-45%,涂布量为4-6g/m2,与光油层的剥离强度≥2.5n/15mm;阻镀油墨层为耐高温丙烯酸树脂油墨,厚度为5-8μm,可被弱碱性溶液完全剥离。
9、进一步地,镀铝层的铝纯度≥99.99%,厚度为30-50nm,仅形成于无阻镀油墨层的区域;干涉油墨层的厚度为4-6μm,在0°正视时呈金色,45°侧视时呈银色,90°斜视时呈蓝色。
10、进一步地,透明树脂基底层为聚酰胺树脂层,厚度为3-5μm;烫金边框层的宽度为0.5-1mm,厚度为0.5-1μm。
11、进一步地,防伪图案层包括荧光油墨图案和微缩文字,荧光油墨图案在254nm紫光灯下显红色,在365nm紫光灯下显绿色;微缩文字的字号为0.1-0.2mm,10倍放大镜下可清晰识别。
12、进一步地,接触层的透湿度≤1.5g/(m2・24h);纤维网格层的网格节点与局部镀铝层中镀铝层的图案边角位置对齐,拆封时纤维网格层随镀铝层断裂形成长度≥1mm的毛边。
13、与现有技术相比,本实用新型可以获得包括以下技术效果:
14、纤维网格层与镀铝层关键点位对齐,拆封即断裂形成不可逆毛边,从物理结构上阻止二次复用;干涉油墨的角度变色、双色荧光图案、微缩文字可由消费者直观验证,防伪性签。
15、接触层的bopp/pe复合结构,实现透湿度≤1.5g/(m2・24h),确保烟支存储品质;各层间采用烟用无溶剂胶粘合,层间剥离强度≥2.5n/15mm,高温高湿环境下无分层、镀铝层无脱落;基材层与纤维网格层协同确保挺度≥30mn・m。
16、局部镀铝层由水性底胶层、阻镀油墨层、镀铝层及干涉油墨层组成,形成高防伪的局部镀铝表面,且配合烫金边框强化高端视觉,干涉油墨的角度变色使其更具辨识度。
17、当然,实施本实用新型的任一产品必不一定需要同时达到以上所述的所有技术效果。
1.一种局部镀铝的防伪内衬纸,其特征在于,包括:从内到外依次设置的接触层、纤维网格层、基材层、局部镀铝层及防伪顶层;所述接触层包括bopp膜层和pe膜层,所述bopp膜层和pe膜层通过涂覆聚氨酯胶复合连接;所述纤维网格层粘附于所述接触层背离内装物的一侧表面;所述基材层粘附于所述纤维网格层背离接触层的一侧表面,且所述基材层背离纤维网格层的一侧表面涂布有光油层;所述局部镀铝层设置于所述光油层背离基材层的一侧,所述局部镀铝层从靠近光油层到远离光油层依次为水性底胶层、阻镀油墨层、镀铝层及干涉油墨层;所述防伪顶层设置于所述局部镀铝层背离基材层的一侧,所述防伪顶层包括透明树脂基底层、烫金边框层及防伪图案层,所述透明树脂基底层与局部镀铝层连接,所述烫金边框层形成于透明树脂基底层的边缘区域,所述防伪图案层位于所述烫金边框层的内圈并形成于透明树脂基底层上。
2.根据权利要求1所述的局部镀铝的防伪内衬纸,其特征在于,其中所述bopp膜层的厚度为10-15μm,所述pe膜层的厚度为5-8μm;所述聚氨酯胶为无溶剂聚氨酯胶,涂覆量为2-3g/m2,所述bopp膜层与pe膜层的复合温度为80-100℃,复合压力为0.3-0.5mpa。
3.根据权利要求1所述的局部镀铝的防伪内衬纸,其特征在于,其中所述bopp膜层朝向pe膜层的一侧经电晕处理,处理后表面张力≥38dyn/cm。
4.根据权利要求1所述的局部镀铝的防伪内衬纸,其特征在于,其中所述纤维网格层通过弱粘胶与接触层、基材层分别粘附,所述弱粘胶为水性丙烯酸胶,粘接力为3-4n/25mm;所述纤维网格层由pet超细纤维编织而成,纤维直径为20-30μm,网格目数为40-60目。
5.根据权利要求1所述的局部镀铝的防伪内衬纸,其特征在于,其中所述基材层为80-120g的白卡纸或特种压纹纸,所述光油层为水性光油,涂布量为3-5g/m2,干燥后厚度为1-2μm。
6.根据权利要求1所述的局部镀铝的防伪内衬纸,其特征在于,其中所述水性底胶层的固含量为35-45%,涂布量为4-6g/m2,与光油层的剥离强度≥2.5n/15mm;所述阻镀油墨层为耐高温丙烯酸树脂油墨,厚度为5-8μm,可被弱碱性溶液完全剥离。
7.根据权利要求1所述的局部镀铝的防伪内衬纸,其特征在于,其中所述镀铝层的铝纯度≥99.99%,厚度为30-50nm,仅形成于无阻镀油墨层的区域;所述干涉油墨层的厚度为4-6μm,在0°正视时呈金色,45°侧视时呈银色,90°斜视时呈蓝色。
8.根据权利要求1所述的局部镀铝的防伪内衬纸,其特征在于,其中所述透明树脂基底层为聚酰胺树脂层,厚度为3-5μm;所述烫金边框层的宽度为0.5-1mm,厚度为0.5-1μm。
9.根据权利要求1所述的局部镀铝的防伪内衬纸,其特征在于,其中所述防伪图案层包括荧光油墨图案和微缩文字,所述荧光油墨图案在254nm紫光灯下显红色,在365nm紫光灯下显绿色;所述微缩文字的字号为0.1-0.2mm,10倍放大镜下可清晰识别。
10.根据权利要求1所述的局部镀铝的防伪内衬纸,其特征在于,其中所述接触层的透湿度≤1.5g/(m2・24h);所述纤维网格层的网格节点与局部镀铝层中镀铝层的图案边角位置对齐,拆封时纤维网格层随镀铝层断裂形成长度≥1mm的毛边。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com