
改善涂布白卡纸表面微凸点的工艺方法及其白卡纸与流程
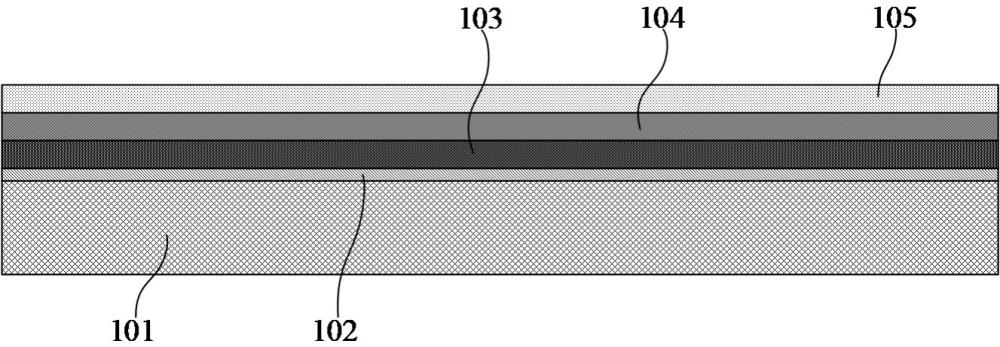
本申请涉及造纸的,具体是涉及一种改善涂布白卡纸表面微凸点的工艺方法及其白卡纸。
背景技术:
1、目前高速宽幅涂布白卡纸生产线生产过程中,成品纸面普遍存在纸毛翘起形成的微凸点瑕疵,常规涂布工序无法对该类凸起进行完全遮盖,涂布后随之同步隆起,形成永久性纸面凸点的缺陷。
2、下游客户将该类原纸深加工为覆膜金银卡产品后,纸面的微凸点会直接顶起表层覆膜,造成膜面鼓包、凸起变形,造成成品外观不良严重,批量引发客户退货、质量索赔,严重影响产品口碑与高端市场准入资质。
3、纸面微凸点管控标准:
4、取a4尺寸(210mm×297mm)纸样,在标准光源(d65,照度1000±200 lux)下,使用20倍体视显微镜,由3名 trained 人员目视计数,凡高于纸面0.1mm以上且直径≥0.3mm的凸点均计入。取3张a4的平均值。
5、①常规订单:>15个/a4预警,>20个/a4降级;
6、②金银卡订单:≤7个/a4。
技术实现思路
1、本申请实施例第一方面提供了一种改善涂布白卡纸表面微凸点的工艺方法,所述工艺方法包括:表胶淀粉使用100%的木薯淀粉,施胶上料过滤器的滤网孔径≤100μm。
2、在一些可选的实施例中,所述工艺方法还包括:控制预涂涂料上料过滤器的滤网孔径≤100μm。
3、在一些可选的实施例中,所述工艺方法还包括:控制硬压光线压为15~40 kn/m。
4、在一些可选的实施例中,所述工艺方法还包括:控制硬压光温度为120~160℃。
5、在一些可选的实施例中,所述工艺方法还包括:选择预涂刮刀的厚度为0.565mm至0.600mm。
6、在一些可选的实施例中,所述工艺方法还包括:预涂刮刀的刀压控制在90~130kpa。
7、在一些可选的实施例中,所述工艺方法还包括:预涂和中涂的涂布量均控16.0±0.5gsm。
8、在一些可选的实施例中,所述工艺方法还包括:预涂涂料中胶乳占比为14±0.5%。
9、在一些可选的实施例中,所述工艺方法还包括:中涂涂料中胶乳占比为13±0.5%。
10、第二方面,本申请实施例提供一种白卡纸,所述白卡纸采用上述实施例中所述的工艺方法制备获得。
11、本申请实施例提供的改善涂布白卡纸表面微凸点的工艺方法,通过降低施胶/涂布筛余物、表胶淀粉选型、提升硬压光线压温度、优化预涂刮刀型号和刀压、提升预涂中涂涂布量等同时进行协同优化,最终达到减少纸面微凸点的数量,纸面微凸点数量有效控制在≤3.0个/a4的范围内,达到全幅满足覆膜金银卡的目的。
1.一种改善涂布白卡纸表面微凸点的工艺方法,其特征在于,所述工艺方法包括:表胶淀粉使用100%的木薯淀粉,施胶上料过滤器的滤网孔径≤100μm。
2.根据权利要求1所述的工艺方法,其特征在于,所述工艺方法还包括:控制预涂涂料上料过滤器的滤网孔径≤100μm。
3.根据权利要求1所述的工艺方法,其特征在于,所述工艺方法还包括:控制硬压光线压为15~40 kn/m。
4.根据权利要求3所述的工艺方法,其特征在于,所述工艺方法还包括:控制硬压光温度为120~160℃。
5.根据权利要求1所述的工艺方法,其特征在于,所述工艺方法还包括:选择预涂刮刀的厚度为0.565mm至0.600mm。
6.根据权利要求5所述的工艺方法,其特征在于,所述工艺方法还包括:预涂刮刀的刀压控制在90~130kpa。
7.根据权利要求1所述的工艺方法,其特征在于,所述工艺方法还包括:预涂和中涂的涂布量均控16.0±0.5gsm。
8.根据权利要求7所述的工艺方法,其特征在于,所述工艺方法还包括:预涂涂料中胶乳占比为14±0.5%。
9.根据权利要求8所述的工艺方法,其特征在于,所述工艺方法还包括:中涂涂料中胶乳占比为13±0.5%。
10.一种白卡纸,其特征在于,所述白卡纸采用权利要求1-9任一项所述的工艺方法制备获得。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com