
一种高质感多组分混纺圈圈纱及其制备方法与应用与流程
本发明属于纺织,具体涉及一种高质感多组分混纺圈圈纱及其制备方法与应用。
背景技术:
1、圈圈纱作为一类典型花式纱线,一般由产生外观效果的饰纱、作为圈形依附载体的芯线以及用于固定花型的压线三部分构成。现有高支圈圈纱普遍存在弹性不足、圈形大小疏密不均的缺陷,芯线与压线选用普通长丝时,纱线缩率稳定性较差,容易出现圈圈塌陷、变形,制约其在高档针织制品上的应用。若直接采用羊绒、羊毛、桑蚕丝复配作为饰纱,由于三类蛋白纤维的力学性能、长度及表面特性差异较大,共同混梳加工时难以兼顾分梳条件,易造成长纤维断裂、短绒增多,纱线毛羽、毛粒缺陷突出;同时由于含羊毛成分,成品水洗易发生毡化并收缩现象,羊绒、桑蚕丝静电敏感性高,可纺控制难度大,简单依靠纤维配比调整很难兼顾圈形饱满度、弹性以及尺寸稳定性,难以获得圈形均匀、缩率稳定的高品质混纺圈圈纱。
技术实现思路
1、本发明的目的是提供一种高质感多组分混纺圈圈纱及其制备方法与应用,从而克服现有技术的不足,制备的圈圈纱立体饱满、圈形均匀,兼具优良的弹性,因其具备微弹且缩率稳定的优良特性,适用于高档针织服及面料。
2、为了实现上述目的,本发明的技术方案为:
3、第一方面,本发明提供了一种高质感多组分混纺圈圈纱的制备方法,包括以下步骤:
4、将羊绒和羊毛混合,依次进行合毛、梳毛、精梳加工,制成羊绒/羊毛精梳毛条;
5、将桑蚕丝依次进行合毛、梳毛、精梳加工,制成桑蚕丝精梳毛条;
6、将羊绒/羊毛精梳毛条与桑蚕丝精梳毛条进行针梳混条处理,制成混合毛条;将混合毛条进行粗纱加工与粗纱养生处理,制成混合粗纱;
7、以聚酰胺长丝作为芯线和压线,以混合粗纱作为饰纱,进行花式捻线加工,制得圈圈花式纱;
8、将圈圈花式纱依次进行络筒、上蜡、蒸纱定型处理,即得高质感多组分混纺圈圈纱。
9、该制备方法将羊绒、羊毛与桑蚕丝分开完成合毛、梳毛、精梳制条后再混条,依据不同纤维特性匹配对应加工条件,减少长纤维损伤、降低短绒含量,得到条干均匀的混合毛条;经粗纱加工与粗纱养生改善纤维内应力,再通过花式捻线工艺成型圈圈结构,以聚酰胺长丝充当芯线与压线,保障纱线强力与弹性,配合络筒、上蜡、蒸纱定型的后处理工序,有效改善纱线毛羽、抗静电性能与捻度稳定性,减少织造断头,最终制得兼具羊绒羊毛保暖挺括、桑蚕丝柔和光泽的多组分混纺圈圈纱,在提升产品质感与服用性能的同时,可降低纯羊绒原料成本,适配高端纺织品工业化生产。
10、进一步地,羊绒、羊毛、桑蚕丝和聚酰胺长丝的质量比为(25~30):(15~20):(18~25):(32~35);
11、羊绒的平均纤维长度为42~45mm,纤维平均细度为15~18μm,长度20mm以下纤维的短绒率≤6%;
12、羊毛的平均纤维长度为50~60mm,纤维平均细度为17~17.5μm,长度20mm以下纤维的短绒率≤3%;
13、桑蚕丝的平均纤维长度为58~62mm,纤维平均细度为11~12μm,长度20mm以下纤维的短绒率≤2.8%;
14、聚酰胺长丝的单根丝条连续长度为数千米至数十千米、细度为10~30d。 示例性地,羊绒、羊毛、桑蚕丝和聚酰胺长丝的质量比为30:20:18:32和25:15:25:35中的任一点值或范围值。
15、羊绒的平均纤维长度为42mm,纤维平均细度为16μm,长度20mm以下纤维的短绒率≤6%;
16、羊毛的平均纤维长度为55mm,纤维平均细度为17.3μm,长度20mm以下纤维的短绒率≤3%;
17、桑蚕丝的平均纤维长度为60mm,纤维平均细度为11.5μm,长度20mm以下纤维的短绒率≤2.8%;
18、聚酰胺长丝的单根丝条连续长度为数千米至数十千米,细度为10~30d。中长规格的羊绒、羊毛和桑蚕丝有利于提升可纺性,较低的短绒率能够减少纱线毛羽与毛粒缺陷;防缩处理后的羊毛可抑制水洗毡并现象,实现可机洗低缩水效果,这三种纤维作为饰纱,能兼顾羊绒细腻手感、羊毛挺括抗塌圈性能以及桑蚕丝柔和光泽,使圈圈纱同时具备优良外观质感与服用稳定性。
19、进一步地,羊绒和羊毛合毛时,向羊绒和羊毛中加入占纤维总质量0.8%~1.2%的和毛油、4%~6%的抗静电剂、0.4%~0.6%的增强剂、7.5%~9%的水,且在水温为35℃~40℃下养生20~30h;
20、桑蚕丝毛合毛时,向桑蚕丝中加入占桑蚕丝质量0.8%~1.2%的和毛油、8%~10%的抗静电剂、10%~13%的水,且在水温为25℃~35℃下养生70~80h。
21、示例性地,羊绒和羊毛合毛时,向羊绒和羊毛中加入占纤维总质量0.8%、1.0%或1.2%的和毛油,4%、5%或6%的抗静电剂,0.4%、0.5%或0.6%的增强剂,7.5%、8%、8.5%或9%的水且在水温为35℃、37℃或40℃下养生20h、24h、26h、28h或30h;
22、桑蚕丝合毛时,向桑蚕丝中加入占桑蚕丝质量0.8%、1.0%或1.2%的和毛油,8%、8.5%、9%、9.5%或10%的抗静电剂,10%、11%、12%或13%的水,并在水温为25℃、30℃或35℃下养生70h、72h、75h、78h或80h。
23、羊绒、羊毛与桑蚕丝分别采用差异化合毛配方与养生工艺,通过适配不同蛋白纤维的表面特性,改善纤维润滑效果,降低静电积聚,减少梳理加工过程中的纤维断裂损伤,提升纤维抱合力与可纺性,减少毛粒、毛羽产生,为后续制条、纺纱获得条干优良的毛条奠定基础。
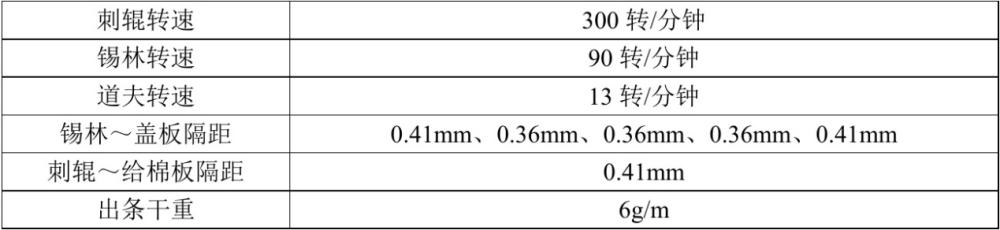
24、进一步地,将和毛养生后的羊绒和羊毛进行梳毛时:刺辊转速300-380 r/min,锡林转速85~96 r/min,道夫转速10~15 r/min;锡林-盖板五段隔距依次设置为0.40~0.42mm、0.35~0.38mm、0.35~0.38mm、0.35~0.38mm、0.40~0.42mm,刺辊-给棉板隔距为0.40~0.42mm,输出羊绒/羊毛毛条干重为5~8g/m。
25、将和毛养生后的桑蚕丝进行梳毛时:刺辊转速550~650 r/min,锡林转速160~200 r/min,道夫转速8~12 r/min;锡林-盖板五段隔距依次设置为0.18~0.22mm、0.16~0.2mm、0.16~0.2 mm、0.16~0.2mm、0.18~0.22mm,刺辊-给棉板隔距为0.2~0.3mm;控制梳毛机输出桑蚕丝毛条干重为2~4g/m。
26、进一步地,羊绒/羊毛精梳毛条制备时,羊绒/羊毛梳毛条依次经过三道针梳、精梳及四道后针梳加工,制得出条重量7~8g/m的羊绒/羊毛精梳毛条;
27、桑蚕丝精梳毛条制备时,桑蚕丝梳毛条依次经过两道针梳、精梳及后针梳加工,制得出条重量 2.5~2.8g/m的桑蚕丝精梳条;
28、羊绒/羊毛精梳毛条和桑蚕丝精梳条针梳混条时,采用三道针梳工序,制成2~4g/m的混合毛条。
29、示例性地,羊绒/羊毛精梳毛条制备时,羊绒/羊毛梳毛条依次经过三道针梳、精梳及四道后针梳加工;第一道针梳采用10根6g/m的羊绒/羊毛梳毛条并合喂入,牵伸倍数4.5倍,针板针号5针/25.4mm,针板隔距30mm,出条重量13.3g/m;第二道针梳采用5根13.3g/m毛条并合喂入,牵伸倍数5.5倍,针板针号7针/25.4mm,针板隔距30mm,出条重量12g/m;第三道针梳采用4根12g/m毛条并合喂入,牵伸倍数5.01倍,针板针号10针/25.4mm,针板隔距30mm,出条重量10g/m;精梳工序采用22根10g/m毛条并合喂入,精梳顶梳31针/25.4mm,精梳隔距24mm,牵伸倍数13.75倍,出条重量16g/m。
30、四道后针梳加工:第一道后针梳采用6根16g/m精梳条并合喂入,牵伸倍数6倍,针板针号10针/25.4mm,针板隔距35mm,出条重量16g/m;第二道后针梳采用6根16g/m毛条并合喂入,牵伸倍数6.4倍,针板针号13针/25.4mm,针板隔距40mm,出条重量15g/m;第三道后针梳采用5根15g/m毛条并合喂入,牵伸倍数7倍,针板针号13针/25.4mm,针板隔距40mm,出条重量10.5g/m;第四道后针梳采用5根10.5g/m毛条并合喂入,牵伸倍数7倍,针板针号13针/25.4mm,针板隔距40mm,制得出条重量7.5g/m的羊绒/羊毛精梳毛条。
31、桑蚕丝精梳毛条制备时,桑蚕丝梳毛条依次经过两道针梳、精梳及后针梳加工;第一道针梳采用8根3g/m桑蚕丝梳毛条并合喂入,牵伸倍数6.5倍,针板针号7针/25.4mm,针板隔距38mm,出条重量3.5g/m;第二道针梳采用5根3.5g/m丝条并合喂入,牵伸倍数6倍,针板针号7针/25.4mm,针板隔距35mm,出条重量3g/m;精梳工序采用10根3g/m丝条并合喂入,精梳顶梳28针/25.4mm,精梳隔距24mm,牵伸倍数10倍,出条重量3g/m;精梳后针梳采用5根3g/m 精梳桑蚕丝条并合喂入,牵伸倍数 5.7 倍,针板针号7针/ 25.4mm,针板隔距35mm,制得出条重量2.6g/m的桑蚕丝精梳条。
32、针梳混条采用三道针梳工序,第一道混条针梳,将3根7.5g/m的羊绒/羊毛精梳毛条与3根2.6g/m的桑蚕丝精梳条并合喂入,牵伸倍数6.5倍,针板针号7针/25.4mm,针板隔距38mm,制得4.5g/m的混合毛条;第二道混条针梳,取5根4.5g/m的混合毛条并合喂入,牵伸倍数6倍,针板针号7针/25.4mm,针板隔距38mm,制得3.75g/m的混合毛条;第三道混条针梳,取5根3.75g/m的混合毛条并合喂入,牵伸倍数6倍,针板针号7针/25.4mm,针板隔距38mm,最终制得3g/m的羊绒、羊毛、桑蚕丝混合毛条。
33、进一步地,粗纱加工的罗拉隔距为65mm×60mm,牵伸倍数为8~10倍,粗纱机车速为750~850r/min,粗纱捻度为40~45t/m,制得定量为0.3~0.35g/m的粗纱;
34、粗纱养生是将粗纱在温度为25~28℃、相对湿度为70%~80%的条件下养护20~30h。
35、示例性地,粗纱加工的牵伸倍数为8倍、9倍或10倍,粗纱机车速为750r/min、800r/min或850r/min,粗纱捻度为40t/m、42t/m或45t/m,制得定量为0.3g/m、0.32g/m或0.35g/m的粗纱;
36、粗纱养生是将粗纱在温度为25℃、26℃、27℃或28℃,相对湿度为70%、72%、75%、78%或80%的条件下养护20h、24h、26h、28h或30h。粗纱养生后显著增加纱条回潮,消除纤维摩擦静电,吸湿后的纤维平顺收拢,减少外露毛羽,成圈光洁度提高10%~15%。
37、进一步地,花式捻线加工中,超喂比为2~2.2,捻度为1350捻/米±10%,退捻比例为35%~40%,芯线罗拉与输出罗拉速度的比值是1.08~1.095倍。
38、花式捻线加工中,纺纱时饰纱喂入速度高于芯线(超喂),多余长度的饰纱向外拱起形成圈状,再依靠压线包缠锁定花型;通过调节超喂比、捻度、张力,可以改变圈圈的大小、疏密,得到不同外观效果的纱线。圈圈纱内部圈圈之间可以锁住空气,织物蓬松、保暖性好,多用于针织衫、围巾、高端面料等产品。
39、超喂比是圈圈形成的关键工艺参数,直接影响圈圈的尺寸、密度和立体感,超喂比越大成圈越明显、蓬松度越高;超喂比小则成圈不明显。这一品种因高纱支,超喂大时圈圈松散,成圈困难;超喂小时圈圈在纱线表面不明显。通过反复试验得出超喂比控制在2~2.2之间是理想的状态。
40、圈圈纱中捻度直接锁住圈圈形态,是固定圈形、圈形牢度、成品手感的关键:捻度小,圈形松散不牢固,极易脱圈,后整理水洗过程中出现塌圈、变形;捻度过大,圈形被收紧、不蓬松,在使用时弹性变差,面料僵硬不柔软。通过试验论证,捻度在1350捻/米±10%、退捻比例35%~40%的区间,是适中的捻度。圈形稳固挺立、圆润整齐,后织造水洗不塌圈,手感蓬松柔软,风格饱满耐看。
41、芯线张力是整根纱的骨架拉力,直接影响圈形的平整度和成型外观:芯线张力大,直接把圈压扁、压平,张力超负荷频繁断芯线,接头多生产效率低;张力过小,芯线松弛,圈圈散乱蓬松,水洗易塌圈。通过实际试纺得出芯线张力在1.08~1.095之间时芯线张力适中,芯线挺直有力,圈圈圆润整齐包覆紧密,不宜散圈,面料平整立挺。
42、进一步地,上蜡的上蜡率≤1.5wt%;蒸纱定型为将纱线倒成单绞150~250g的绞纱,在70~80 ℃蒸汽条件下处理35~45min。
43、第二方面,本发明提供了高质感多组分混纺圈圈纱,圈圈纱由芯线、饰纱和压线组成,饰纱通过压线固定在芯线上;饰纱具有凸起的环形圈结构,芯线和压线均为聚酰胺长丝,饰纱为羊绒、羊毛和桑蚕丝粗纱。
44、圈圈纱属于超喂型花式纱线,纱线本体沿轴向分布大量凸起的环状小圈,由芯线、饰纱、压线三部分构成,其中,芯线作为纱线的骨架基体,承担主要强力,是圈圈结构的依附载体;饰纱经超喂工艺形成向外凸起的环形圈,是决定外观风格、手感的主体部分;压线以螺旋方式包缠,将饰纱形成的圈圈锁紧固定在芯线上,防止圈圈滑移、脱圈脱落。
45、芯线、压线均采用微弹聚酰胺提供持久舒适弹性,增强耐磨与强度,圈圈本身因圈状结构能锁住空气,具有良好的保温性,加入桑蚕丝后在保持轻量化的同时增强冬暖夏凉的舒适性。
46、第三方面,本发明提供了高质感多组分混纺圈圈纱在高档针织服及面料中的应用。制备的圈圈纱立体饱满、圈形均匀,兼具优良的弹性,因其是微弹且缩率稳定的优良特性,适用于高档针织服及面料。羊绒、羊毛、桑蚕丝三种天然纤维的融合,成品羊绒柔软打底,桑蚕丝丝滑无扎肤感,贴身穿着不刺痒。
47、本发明的有益效果:
48、(1)本发明将羊绒、羊毛、桑蚕丝分别独立完成合毛、梳理、精梳、针梳之后再进行混条,不同原料可匹配各自适配的分梳转速与精梳工艺,有效降低纤维损伤,减少圈圈表面毛羽;粗纱养生在环境温度及相对湿度为65%~75%的条件下,缓解动物纤维静电问题,提升整体可纺性能;花式捻线工序借助纱线张力器稳定芯线张力,配合伺服电机精准调控各单元转速,保障圈圈成型均匀度;采用聚酰胺长丝作为芯线与压线,赋予纱线480cn较高的断裂强力与伸长率,满足后续织造加工条件,同时可通过饰纱与芯压线的色彩搭配,获得多样化的纱线视觉效果。
49、(2)本发明利用羊绒、羊毛、桑蚕丝三种蛋白纤维混纺,协同发挥性能优势。其中,羊绒锁住温度,羊毛聚集热量,提升秋冬御寒保暖能力;桑蚕丝带来柔和光泽,羊绒赋予细腻手感,羊毛提供挺括支撑作用,有效避免圈圈塌瘪。纱线亲肤舒适,产品整体质感高级。
50、(3)该多组分混纺圈圈纱可用于高端羊绒衫、围巾、高档面料等制品,通过合理的原料配比与纱线结构设计,在保证产品品质的前提下降低纯羊绒使用成本,提升产品附加值,具备广阔的市场应用前景。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com