
一种定岛型海岛复合聚酯纤维制备工艺的制作方法
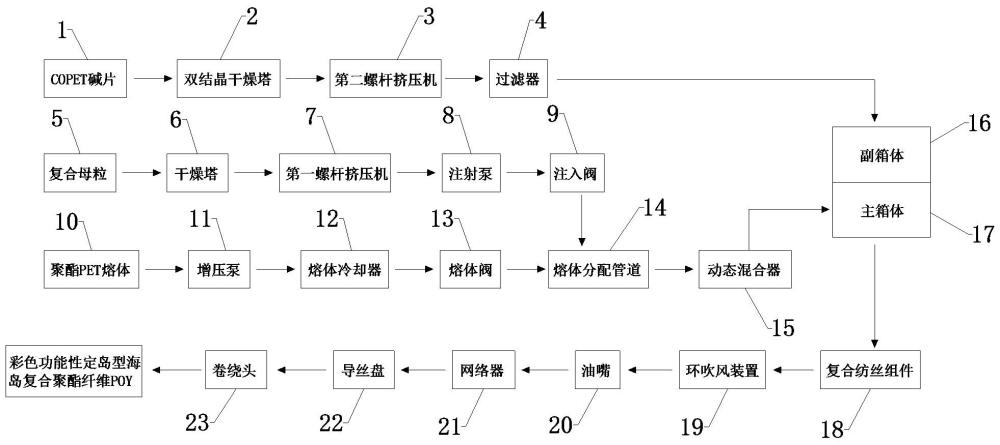
本发明涉及功能性聚酯纤维生产,具体为一种定岛型海岛复合聚酯纤维制备工艺。
背景技术:
1、海岛复合超细纤维是一种通过复合纺丝技术制成的超细纤维,具有手感柔软、悬垂性好等优点,被广泛应用于高档人造皮革、超高密度织物和高性能擦拭布等领域,其中,定岛型海岛复合纤维由于岛数固定、岛相在纤维长度方向上连续且均匀分布,产品品质稳定,逐渐成为海岛纤维领域的主流技术路线,随着全球对动物保护意识的提升和环保要求的日益严格,天然皮革的使用量逐年减少,定岛型超细纤维合成革正成为替代天然皮革的重要选择,在制鞋、汽车内饰、箱包、家具等领域的需求持续增长。
2、然而,现有的定岛型海岛复合超细纤维在生产过程中仍面临诸多技术挑战。第一,产品色彩赋予方面存在明显不足,目前市场上经定岛型海岛方法制得的超细纤维绝大多数为白色纤维,下游客户在使用时需要另行增加染色工序才能获得所需颜色,后染色工艺不仅增加了生产成本,而且经过染色工序得到的有色纤维存在色牢度较差的问题,尤其在耐磨擦和耐水洗色牢度方面表现不佳;第二,产品功能单一,现有定岛型海岛复合超细纤维产品大多仅解决超细化问题,缺乏阻燃、抗菌、抗静电等附加功能,已有部分功能性海岛纤维通过后整理方式实现功能赋予,但此类方式存在污染大、功能耐久性差等明显缺陷;第三,生产装置复杂,纺丝难度大,当在传统定岛型纺丝工艺中同时引入着色剂和多种功能助剂时,熔体流变性发生显著变化,功能组分添加量的波动直接影响纺丝稳定性,易造成断头、毛丝、组分分布不均等问题。有鉴于此,本技术人提出一种定岛型海岛复合聚酯纤维制备工艺对上述问题做出改善。
技术实现思路
1、为了解决上述问题,本发明提供了一种定岛型海岛复合聚酯纤维制备工艺,旨在解决现有技术中定岛型海岛复合超细纤维在制备时色彩赋予不足,产品功能单一,生产装置复杂,纺丝难度大的问题。
2、本发明提供了一种定岛型海岛复合聚酯纤维制备工艺,包括以下步骤:
3、s1、彩色功能性复合母粒熔体的制备:将包含不同颜色组分和不同功能组分的复合母粒送入干燥塔中干燥除水,降低复合母粒的含水率,干燥后的复合母粒进入第一螺杆挤压机中挤压熔融,形成彩色功能性复合母粒熔体,然后通过注射泵计量输送,通过注入阀进入熔体分配管道中;
4、s2、主组份熔体的制备:将聚酯pet熔体经增压泵加压输送并通过熔体冷却器降温后,通过熔体阀进入熔体分配管道中,与彩色功能性复合母粒熔体一同进入动态混合器中混合均匀,然后进入主箱体内形成主组份熔体;
5、s3、副组份熔体的制备:将copet碱片送入双结晶干燥塔中完成水分去除,再输送入第二螺杆挤压机内挤压熔融形成熔体,然后经过滤器过滤除去杂质后进入副箱体中,形成副组份熔体;
6、s4、双组份复合纺丝成型:主箱体内主组份熔体经主计量泵计量后进入复合纺丝组件的分配板主腔中,副箱体内副组份熔体经副计量泵计量后进入复合纺丝组件的分配板副腔中,两种组份熔体分别经过五块分配板导流后在喷丝板孔中复合挤出形成熔体细流,熔体细流在环吹风装置中冷却固化成初生丝条,初生丝条经过油嘴上油后进入网络器匀化油剂、导丝盘调整张力后在卷绕头中卷绕成具有彩色功能性定岛型海岛复合聚酯纤维poy;
7、s5、poy后加工:所述彩色功能性定岛型海岛复合聚酯纤维poy经过加弹机一罗拉、上热箱、冷却板、假捻器、二罗拉完成拉伸变形,与经过零罗拉、导丝器进入二罗拉的另一种组分高收缩fdy合股一同进入下热箱完成定型后,先后经过加弹机网络器、三罗拉、上油轮在卷绕罗拉中卷绕成型,制备出彩色功能性定岛型海岛复合聚酯dty。
8、优选地,步骤s1中所述复合母粒的粘度为0.3-0.4dl/g、熔点为230-240℃,所述复合母粒按质量百分比包括载体树脂聚丙烯pp50%、分散剂10%、有机颜料25%-30%、功能助剂10%-15%,所述复合母粒的干燥时间为10-12小时、干燥温度为120-130℃,所述复合母粒的添加比例为10%-15%。
9、优选地,所述复合母粒的干燥方式采用先结晶再干燥,所述复合母粒先在干燥塔上部结晶后再进入干燥塔内干燥;
10、所述第一螺杆挤压机的温度分布为前段270-290℃、后段265-275℃的梯度降温设置;
11、所述注射泵设有两个加热区,一区温度为280-290℃,二区温度为285-295℃。
12、优选地,步骤s2中所述聚酯pet熔体的粘度为0.610-0.615dl/g,所述熔体冷却器的出口熔体温度为270-273℃,所述动态混合器的转速为45-50rpm。
13、优选地,步骤s3中所述copet碱片的粘度为0.58-0.59dl/g,结晶温度为140-150℃、干燥温度为100-120℃、干燥时间为20-30小时;
14、第二螺杆挤压机中的螺杆为双金属螺杆,温度设定为250-265℃;
15、所述过滤器的滤芯精度为15μm。
16、优选地,步骤s4中所述主箱体的温度为280-290℃,所述副箱体的温度为260-270℃,所述主箱体和副箱体的温度依据主组份熔体和副组份熔体的粘度差异调整,使二者流动粘度接近。
17、优选地,步骤s4中所述复合纺丝组件由五块分配板及一块喷丝板组成,其中,第五块分配板设有24-36个孔,每孔设有37个针型管,所述主组份熔体和副组份熔体分别依次穿过第一块到第四块分配板中的主腔和副腔,从第四块分配板主腔出来的主组份彩色功能性pet熔体流经第五块分配板内设置的针型管,从第四块分配板副腔出来的副组份copet熔体流经第五块分配板针型管外围,形成copet包围分割pet的海-岛结构,主组份熔体和副组份熔体在第六块喷丝板孔中复合挤出,形成定岛型海岛结构的复合超细纤维。
18、优选地,步骤s4中所述主计量泵吐出量与副计量泵吐出量比例为4:1-5:1之间,所述副计量泵与主计量泵开关实行连锁控制。
19、优选地,步骤s4中所述复合纺丝组件的主组份组件压力为130-170bar、副组份组件初始压力为80-150bar。
20、优选地,步骤s5中所述加弹机一罗拉速度为350-370m/min,所述二罗拉速度为600-650m/min,所述彩色功能性定岛型海岛复合聚酯纤维poy加工牵伸比为1.7-1.8倍,所述高收缩fdy为20d-30d/24f-48f品种,沸水收缩率为40%-50%。
21、与现有技术相比,本发明的有益效果在于:
22、本发明通过不同颜色与不同功能性的母粒复合,控制二者的复合比例,既能保证母粒熔体的外观色泽,又能达到母粒熔体具有功能多样性,省去海岛复合超细纤维织物染色后处理工序,具有环保效应,同时赋予海岛复合超细纤维不同的功能效果;缩小主、副组份熔体粘度差异,对主、副组份熔体输送温度、螺杆温度、箱体温度精确控制,减少主、副组份熔体粘度降,提高纺丝稳定性;对copet碱片实行低温长时间干燥,达到含水率20ppm以下,减少纺丝过程中飘丝断纱数量;控制复合组件针形板针管的数量,并对针管、导流孔、喷丝孔同心度进行定位,获得定岛型海岛复合超细纤维,岛相结构清晰稳定;控制copet副组份熔体与pet主组份熔体比例,控制纺丝计量泵启动顺序,连锁主、副组份熔体计量泵开关,大幅度减少海岛截面异常的数量;调整复合组件金属砂过滤精度,降低主组份及副组份熔体组件起始压力,延长组件周期达15天,降低生产成本;控制彩色功能性母粒添加比例,改进纤维内在的岛相结构,提高纤维织物后道工序的开纤率。
23、通过本发明制备工艺生产的不同功能定岛型海岛复合超细纤维织物具有外观高雅的色彩视觉、手感柔软、抑菌环保、防水透气保暖、超强的吸附能力等复合功能,适用于高端仿麂皮绒、人工皮革、高档汽车内饰和过滤材料、清洁材料,产品附加值较高,具有广阔的市场前景和良好的经济效益。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com