
用于饮料或食品制备机器的容器的制作方法
本公开整体涉及电动操作的饮料或食品制备系统,利用该电动操作的饮料或食品制备系统从预先份量化的胶囊制备饮料或食品。
背景技术:
1、用于制备饮料的系统包括饮料制备机器和胶囊。胶囊包括形成前体材料的单份饮料,例如研磨咖啡或茶。饮料制备机器被布置成通常通过将加压、加热的水暴露于所述前体材料来对胶囊执行饮料制备过程。作为该制备过程的一部分,胶囊通过用于加载、处理和弹出胶囊的一系列复杂的相互作用与机器相互作用,机器的各种机构主要与胶囊的凸缘部分相互作用。以此方式处理胶囊致使从胶囊至少部分地提取前体材料作为饮料。
2、饮料制备机器的这种构造因以下各项而越来越受欢迎:1)与常规饮料制备机器相比(例如,与手动操作的炉灶式浓缩咖啡机相比),用户便利性增强,以及2)饮料制备过程增强,该饮料制备过程以特定于胶囊和前体材料的方式进行了优化。
3、由于胶囊与机器的复杂相互作用及暴露于经加压、加热的水,迄今仅铝基胶囊已以高度可靠性实现。已经进行了各种尝试来用另选材料代替铝基材料。例如,由玉米淀粉制成的生物塑料或由甘蔗纤维制成的干燥浆被提议用作胶囊材料。然而,已经发现,与铝相比,这些材料易于在机器中发生粘黏或引起其他材料相关的错误,或者不为前体材料提供可靠的氧气/水分阻隔。期望能够用其他材料来实现胶囊,特别是用兼具铝材料的相关优点的可生物降解和/或可堆肥材料来实现胶囊。
4、因此,本发明的目的是提供一种胶囊,该胶囊的构造和设计便于使用可生物降解和/或可堆肥材料,同时保持和/或超越由相当的铝胶囊所设定的胶囊本身以及所制备饮料的质量和连续性标准。
技术实现思路
1、本公开提供了一种用于容纳前体材料的容器,该容器用于与用于制备饮料或食品的机器一起使用。在实施方案中,该容器包括主体部分,该主体部分具有用于储存前体材料的储存部分和联接到储存部分的凸缘部分。在实施方案中,凸缘部分与主体部分分离。
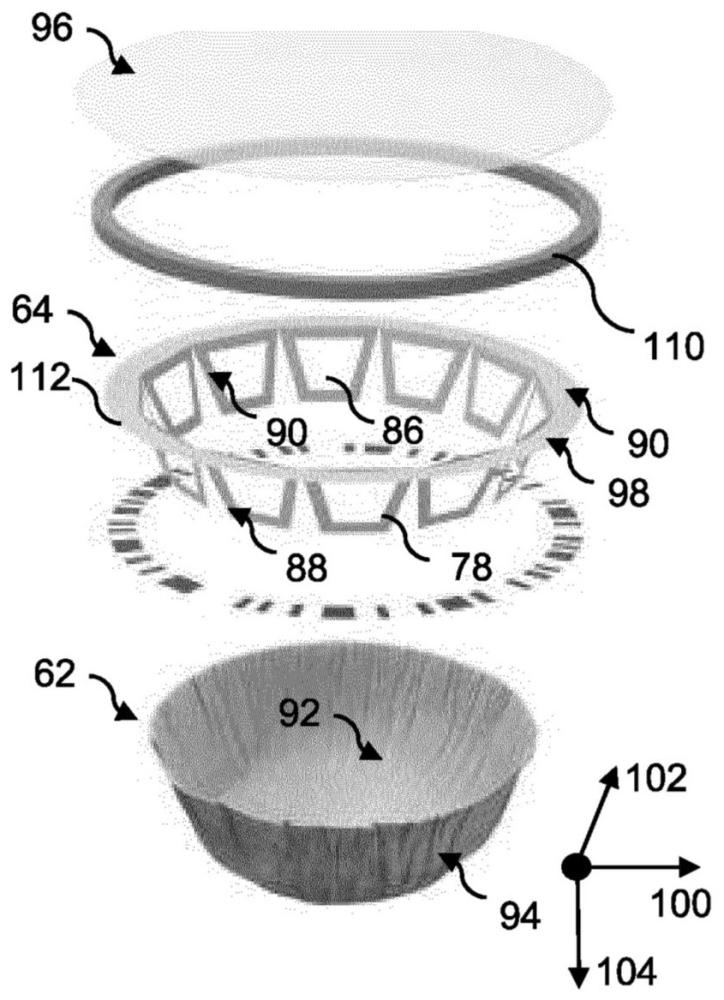
2、在实施方案中,储存部分的腔体由可延展的纸基片材材料(例如,坯件)通过拉伸至提供处于拉伸状态的褶皱部分而形成,并且凸缘部分包括连接到褶皱部分以保持拉伸状态的连接构件。
3、通过将储存部分实现为通过将纸材料的坯件拉伸至拉伸状态而形成(其中褶皱部分被布置在周边并且这些褶皱部分通过凸缘部分固定在适当位置),可为凸缘部分和储存部分实施两种不同的材料,与使用单一整体材料相比,这可使得能够优化容器。例如,两种材料可被实现为:薄的和/或高刚性的凸缘部分,该凸缘部分与机器机构相互作用以进行以下操作中的一个或多个操作:加载;弹出;代码读取;和密封;和用于前体材料保持和制备过程/操作耐久性的较厚的储存部分。
4、如本文所用,相对于纸基材料的术语“可延展的”可指当经受拉力时可能经历拉长同时变得更薄(例如,围绕弯曲轴线的塑性变形)的材料。延展性的程度可受材料的抗拉强度的限制。延展性的程度可被定义为在加工方向上1.5%至3%或7%的断裂伸长率。
5、如本文所用,相对于纸基材料的术语“拉伸”可指使用拉力来拉长纸基材料,使得其伸长并变薄以实现期望形状的过程。拉伸是相对于片材材料的,并且被定义为在弯曲轴线上的塑性变形。处于未拉伸状态(例如,平面状态)的片材材料的坯件可被拉伸至拉伸状态,其中由于所述拉伸而可能存在褶皱部分。
6、如本文所用,术语“片材材料”可指具有相对较薄的厚度和较大的平面内长度和宽度的材料布置。片材材料可作为单独的片材或作为连续的卷材进行供应。片材材料可指坯件,或者坯件可由片材材料形成(例如,通过切割)。
7、如本文所用,术语“坯件”可指用以形成容器的部分(例如,储存部分和/或凸缘部分)的片材材料形成件。坯件可从片材材料切割而来。坯件可被切割成一定大小,例如,使得不需要进一步的切割步骤来实现容器的部分。
8、如本文所用,术语“纤维素材料”或“纤维素基材料”可指常规木质材料(来自软木质和/或硬木质物种)和/或非木质材料。软木的示例是松树、云杉、红杉等。硬木的纤维素基材料的示例是枫木、橡木、白蜡木、桉木、枫木、桦木、胡桃木、山毛榉等。非木质来源的纤维素基材料的示例是大米、马尼拉麻、剑麻、黄麻、竹子、玉米、甘蔗、甘蔗残渣(蔗渣)、香蕉皮、咖啡粉。这些纤维素材料可以是漂白的和未漂白的,并且可包括再生或重构的纤维素。如本文所用,术语“天然纤维素材料”可指常规木质材料或非木质材料,其并非再生的。如本文所用,术语“重构或再生的纤维素材料”可指经受处理(包括重构或再生)的天然纤维素材料,示例包括人造丝和莱赛尔纤维。
9、如本文所用,术语“纸基”可指纸纤维素基材料。所述材料可通过机械地和/或化学地处理纤维素而制得。纤维可来源于以下中的一者或多者:木材;抹布;草;或其他植物来源。该材料可通过以下方式在水中用纤维形成:通过细网孔排出水,留下均匀分布在表面上的纤维,之后进行压制和干燥。纸基材料可以是非层压材料,例如,当被实现以用于拉伸时。
10、如本文所用,术语“褶皱部分”或“起皱部分”可指以下部分:波浪状部分;弯曲部分;有压痕部分;和以重叠方式而不切割地压紧的部分。褶皱部分是由于拉伸而形成的。
11、如本文所用,术语“储存部分”可指容器的包括用于储存前体材料的腔体的部分。储存部分可为半球形形状(包括部分半球体)。
12、如本文所用,术语“凸缘部分”可指容器的包括凸缘(例如,薄环)的部分,该凸缘用于由机器实现的一个或多个过程,该一个或多个过程包括:加载;处理,包括密封;和和弹出。凸缘部分可被呈现为薄的刚性垫圈。
13、如本文所用,术语“闭合构件”可指闭合储存部分的布置,并且可包括柔性膜或其他刚性主体。在wo2021/145763中提供了合适的膜的示例。
14、在实施方案中,储存部分的整个周边包括褶皱部分。通过在拉伸状态下将褶皱部分布置成完全围绕坯件的边缘延伸(例如,具有均匀的大小和/或分布),可形成形状均匀的半球体。褶皱部分可在不切割的情况下形成并且均匀地分布,这可提高储存部分的强度。
15、在实施方案中,褶皱部分(例如,在深度方向上)从周边延伸至储存部分的深度的至少40%或50%或60%或80%。通过使褶皱部分延伸相当大的深度(例如,深度的至少40%或50%或60%或70%或80%,乃至全深度或90%或95%的深度),可通过拉伸工艺产生合适的半球形形状。
16、在实施方案中,在没有单独的翼片的情况下,腔体完全通过拉伸而形成。由切割和折叠限定的单独的翼片可能降低储存部分的强度,或者可能提供不太具有代表性的半球形形状。
17、在实施方案中,储存部分直接从坯件拉伸而成(例如,没有后续折叠步骤的中间环节)。通过从片材材料拉伸成储存部分,可例如通过从同一片材上切割出多个坯件来方便地形成该储存部分。
18、在实施方案中,储存部分(通过拉伸而形成)的纸基材料具有60微米至150微米或200微米的厚度,在80gsm至180gsm之间,并且可具有在加工方向上1.5%至7%的断裂伸长率。
19、在实施方案中,通过500n至1500n将纸基材料压制成拉伸状态。
20、在实施方案中,连接构件被布置为从储存部分的周边延伸的多个单独的翼片。在实施方案中,翼片从储存部分的周边延伸至褶皱部分的深度的至少40%或50%或60%。通过将翼片布置成在褶皱部分的相当大部分上方延伸,褶皱部分可通过翼片方便地保持在拉伸状态。在实施方案中,翼片在深度方向上延伸3mm至20mm。在实施方案中,有5个至15个翼片。
21、在实施方案中,连接构件包括切口部分。通过具有在每个连接构件内限定封闭区域的切口部分,可减少材料使用,并且/或者切口区域可便于改进连接构件与储存部分的粘合,例如通过内衬构件。
22、在实施方案中,连接构件以粘合方式实现结合到储存部分。通过将连接构件直接粘合到储存部分,例如通过超声波焊接或接触型粘合剂,可提供牢固的连接,从而保持拉伸状态的起皱部分。
23、在实施方案中,连接构件经由施加到连接构件和/或储存部分的热活化漆以粘合方式实现结合。这种粘合可有助于在与内衬构件粘合之前相对于储存部分对连接构件进行定位,并且/或者可增强连接构件与储存部分的连接强度。
24、在实施方案中,容器包括内衬构件,该内衬构件被布置成衬覆在储存部分的内部(例如,在整个内部上,该内部可包括储存部分的内表面和连接构件)并且将连接构件结合(例如,进一步结合)到储存部分。通过将内衬构件布置在储存部分的内部上,容器可衬覆有食品安全的材料,此外,内衬可用于将连接构件以粘合方式固定到储存部分,同时保持拉伸状态的褶皱部分。
25、在实施方案中,容器包括闭合构件,该闭合构件被布置成连接到凸缘部分(例如,通过内衬构件而不是直接连接到凸缘部分)以闭合储存部分。
26、在实施方案中,其中容器是围绕旋转轴线轴对称的(例如,完全轴对称的)。在实施方案中,容器被构造成承受7000rpm的且通常为3500rpm至6000rpm的最大旋转以及/或者500n的向心力,该向心力是在机器处理期间由液体和前体材料施加到储存部分的。在实施方案中,主体部分被构造成承受约2.5巴的提取压力(来自泵和来自离心)。
27、在实施方案中,容器包括单独的加固环(例如,单独的部件),该加固环被布置成连接到凸缘部分以加固凸缘部分的周边。通过实现单独的加固环,而不是例如与凸缘部分成一体并且可从其轧制的加固环,凸缘部分可由最适合加固凸缘部分的另选材料形成,因此施加的材料限制更少。加固环可为凸缘部分和储存部分提供附加刚度(例如,以用于操作、处理和/或从机器中弹出)。加固环可提供用于在机器的处理单元中密封的表面。
28、如本文所用,术语“加固”可指与不存在加固环的等效容器相比,由于存在加固环而导致容器的抗弯刚性增加。例如,没有加固环的容器可具有小于2n的抗弯刚性,并且具有加固环的容器的抗弯刚性可为约6n,因此增加了至少2n至4n或至少100%。
29、在实施方案中,加固环例如通过施加到凸缘的热活化漆或超声波焊接或接触型粘合剂以粘合方式结合到凸缘部分。通过将加固环以粘合方式固定到凸缘部分,可实现方便的组装过程,此外,加固环与凸缘部分之间的载荷传递可以是有效的。
30、在实施方案中,加固环连接到凸缘部分的上表面,其中上表面背离储存部分。例如与加固环位于凸缘部分的周边边缘上的布置相比,这种布置可限定用于接纳闭合构件的腔体并且/或者可提供牢固的结合。
31、在实施方案中,容器包括内衬构件,该内衬构件:被布置成衬覆储存部分的内部;被布置在凸缘部分的上表面上,该上表面背离储存部分;被布置在加固环上。通过将内衬构件布置成覆盖加固环和凸缘部分,胶囊可以是食品安全的,具体地加固环及其结合不需要是食品安全的,因为它们没有暴露。此外,内衬构件可将加固环结合(例如,进一步结合)到凸缘部分。在实施方案中,。在实施方案中,内衬构件被布置成不在凸缘部分的面向储存部分的相对下表面上方延伸。
32、在实施方案中,内衬构件围绕加固环延伸,并且在凸缘部分的周边处延伸到凸缘部分的上表面。通过将内衬构件布置成从在储存部分近侧的上表面围绕加固环延伸并且在周边边缘近侧返回到上表面,加固环可被内衬构件完全密封,并且内衬构件可提供加固环到凸缘部分的附加固定。
33、在实施方案中,内衬不布置在凸缘部分的面向储存部分的相对下表面上。这种布置可能干扰布置在所述下表面上的代码或者可能带来材料浪费。
34、在实施方案中,凸缘部分由纸基材料形成。在实施方案中,凸缘部分的纸基材料具有小于200微米或190微米的厚度(其中可选的最小值大于50微米或100微米)和/或80克每平方米(gsm)至120gsm的克重。这种布置可确保与为铝基胶囊设计的机器的兼容性,由于所述材料的强度更大,因此铝基胶囊相对较薄。
35、在实施方案中,其中加固环由以下项形成:纸基材料的实心条,该实心条可从管切割而来,例如,该实心条可具有矩形截面。通过由实心材料件形成加固环,该加固环可具有与轧制铝环相当的强度。通过从管切割而形成加固环,可方便地/精确地形成加固环。
36、在实施方案中,加固环具有55mm至65mm的外径、1.2mm至2.5mm的厚度和1.2mm至2.5mm的深度。
37、在实施方案中,容器是轴对称的(例如,完全轴对称的);并且具有布置在凸缘部分的下表面(该下表面面向储存部分)上的机器可读代码,以用于通过容器与机器的代码读取器之间围绕所述轴线的相对旋转来读取。通过在下表面上布置代码以及在上表面上布置加固环,加固环及其与凸缘部分的结合可不破坏代码区域。
38、在实施方案中,容器包括闭合构件,该闭合构件被布置成连接(例如,经由内衬构件)到凸缘部分以闭合储存部分,其中闭合构件被布置成延伸到由加固环限定的腔体并位于该腔体内。通过将闭合构件布置在由加固环限定的带内衬腔体中,可实现闭合构件与储存部分的牢固结合。
39、在实施方案中,储存部分由纸基材料形成,并且包括半球形状态的由翼片形成的半球形腔体。在实施方案中,翼片在深度方向上延伸,并且在半球形状态下彼此邻接。在实施方案中,凸缘部分包括连接构件以将储存部分保持在半球形状态。通过布置在深度方向上延伸的翼片(这些翼片在半球形状态下彼此邻接),可方便地由片材材料的坯件形成半球体,该半球体通过凸缘部分的连接构件保持在所述构造中。
40、如本文所用,术语“半球形”可指形状像半个球体的几何布置。曲率可为精确的球形或大致球形。因此,半球形可指杯形但没有平坦底部或具有相对较小的平坦底部,例如,任何这样的平坦底部可小于总半径的40%或30%或20%。因此,半球形可指杯形但没有平坦侧面或在凸缘部分近侧具有相对较小的平坦侧面,例如,任何这样的平坦侧面可小于总深度的40%或30%或20%。
41、在实施方案中,储存部分的翼片多于8个,例如10个至15个。通过具有大量的翼片,可准确地形成半球形形状。
42、在实施方案中,翼片从储存部分的基部的远侧高度处延伸到储存部分的周边。
43、在实施方案中,半球形腔体通过弯曲翼片而不形成折叠线来形成。通过弯曲而不引入折叠线来形成半球形形状,半球形形状可更准确。
44、在实施方案中,通过将纸基材料压制成具有平坦或弯曲的基部来形成半球形形状。
45、在实施方案中,通过将纸基材料压制成具有平坦或弯曲的基部来形成半球形形状,例如通过在可便于折叠翼片的模具中压制纤维。
46、在实施方案中,坯件包括圆形中心部分以形成半球体的基部,圆形中心部分由顶点界定;翼片在近侧端部处从顶点径向延伸到在坯件的周边处的远侧端部,其中切口区域置于具有v形的翼片之间。这种坯件布置可方便地从片材材料切割而来并被加工成半球形形状。
47、在实施方案中,在翼片的远侧端部处的坯件的周边包括线性周边边缘。通过这种布置,可准确地形成半球形形状,并且/或者可实现与凸缘部分的方便连接。
48、在实施方案中,在远侧端部近侧,翼片包括平行边缘,以提供用于选择半球形腔体的深度尺寸的区域。这种坯件布置可使得能够方便地确定储存部分的深度大小,并因此确定其容量大小。
49、在实施方案中,储存部分(通过压制翼片而形成)由纸基材料或压实板基材料形成,并且可具有100微米至1mm的厚度,并且可为100gsm至1000gsm。
50、在实施方案中,凸缘部分的连接构件以粘合方式实现结合(例如,经由施加到连接的热活化漆或超声波焊接或接触型粘合剂)到翼片。
51、在实施方案中,连接构件通过布置成衬覆储存部分的内部的内衬构件连接到处于半球形状态的储存部分的翼片。在半球形状态下,内衬构件可结合(例如,进一步结合)翼片和连接构件。
52、在实施方案中,连接构件被定位成暴露翼片之间的连接边缘(例如,直接邻接的翼片),并且内衬构件被布置成衬覆储存部分的内部和连接边缘。通过将连接边缘直接暴露于内衬,可优化结构强度。
53、在实施方案中,储存部分包括形成在纸基材料的翼片中的挤压区域。挤压区域可被布置成便于将翼片弯曲成半球形状态,例如,挤压区域可降低翼片的抗弯刚性,这可通过厚度减小(例如,减小至少10%或20%)来实现。
54、在实施方案中,容器是可生物降解的,如参考en 13432:2000(包括厌氧条件、崩解等)和/或iso 14852:1999(有氧条件)所定义的。
55、本公开提供了一种系统,该系统包括一个或多个根据任一前述实施方案或本文所公开的另一实施方案的容器以及用于从这些容器制备饮料和/或食品的机器。在实施方案中,该机器包括:处理单元,该处理单元用于处理容器的前体材料;和电气电路,所述电气电路用于控制所述处理单元处理所述容器。
56、本公开提供了一组根据任一前述实施方案或本文所公开的另一实施方案的容器,其中容器的储存部分具有不同的深度尺寸以使得能够容纳不同体积的前体材料。该一组可被实现为前述系统的一部分。
57、本公开提供了根据任一前述实施方案或本文所公开的另一实施方案中的任一者的容器用于制备饮料和/或食品的机器的用途。
58、[形成主体部分的方法]
59、本公开提供了一种形成容器的主体部分的方法。该方法可实现任一前述实施方案或本文所公开的另一实施方案的特征。
60、在实施方案中,该方法包括:将可延展的纸基片材材料布置在成型器上;在成型器上将纸基片材材料拉伸至拉伸状态,在该拉伸状态下,起皱部分形成储存部分;利用连接构件将单独的凸缘部分连接到褶皱部分,以将储存部分保持在拉伸状态。
61、在实施方案中,该方法包括:经由粘合剂(例如,施加到连接构件的热活化漆或超声波焊接或接触型粘合剂)将连接构件以粘合方式连接到储存部分。
62、在实施方案中,该方法包括:连接被布置为单独的翼片的连接构件,以从储存部分的周边延伸到储存部分中。
63、在实施方案中,该方法包括:当连接构件连接到储存部分时,利用低压(例如,真空)将储存部分保持在拉伸状态。
64、在实施方案中,该方法包括:施加内衬构件以衬覆储存部分的内部和连接构件,从而将连接构件连接到储存部分。
65、在实施方案中,该方法包括:将纸基片材材料的坯件(其可包括翼片)布置在成型器上;将坯件压入成型器中以得到半球形状态,在该半球形状态下,翼片在径向方向上延伸并且彼此直接邻接;以及利用连接构件将凸缘部分连接到翼片,以将储存部分保持在半球形状态。
66、在实施方案中,该方法包括:在压入成型器中之前形成挤压区域。挤压区域可被布置成便于利用成型器来形成,例如使翼片更具柔性,并且可被布置成一个或多个环。
67、[形成容器的方法]
68、本公开提供了一种形成容器的方法。该方法/容器可实现任一前述实施方案或本文所公开的另一实施方案的特征。该方法可实现形成容器的主体部分的前述方法(或本文所公开的其他方法)。
69、在实施方案中,该方法包括:将凸缘部分连接到储存部分;以及将加固环连接到凸缘部分以加固凸缘部分(例如,在将凸缘部分连接到储存部分之前或之后)。
70、在实施方案中,该方法包括:从材料管切割出加固环。
71、在实施方案中,该方法包括:将内衬构件布置成衬覆储存部分的内部并且将内衬构件布置在凸缘部分和加固环上。在实施方案中,该方法包括:终止内衬构件,以便使其不在面向储存部分的相对下表面上方延伸。
72、在实施方案中,该方法包括:用前体材料填充储存部分。
73、在实施方案中,该方法包括:将闭合构件布置在内衬构件上,例如以闭合储存部分。
74、在实施方案中,该方法包括:将闭合构件布置成延伸到由加固环限定的腔体并位于该腔体内。
75、在实施方案中,该方法包括:将内衬构件布置成围绕加固环延伸并且在凸缘部分的周边处返回到凸缘部分。
76、本公开提供了一种通过根据任一前述实施方案或本文所公开的另一实施方案的方法形成的容器。
77、本公开提供了一种被布置成通过根据任一前述实施方案或本文所公开的另一实施方案的形成容器的方法形成容器的制造生产线。
78、[制备饮料的方法]
79、本公开提供了一种使用根据任一前述实施方案或本文所公开的另一实施方案的机器和容器来制备饮料和/或食品的方法。该方法可包括:控制处理单元处理容器,例如以从其提取饮料和/或食品。
80、为了对一些实施方案进行概括,上文提供了 技术实现要素: ,以提供对本文所述主题的多个方面的基本了解。因此,上述特征仅仅是示例,并且不应理解为以任何方式对本文所述主题的范围或实质进行限制。此外,上述和/或前述实施方案可通过任何合适的组合方式进行组合,以提供另外的实施方案。根据以下具体实施方式、附图说明和权利要求书,本文所述主题的其他特征、方面和优点将变得显而易见。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com