
多种型号光伏边框滚带分流整体包装技术的制作方法
一、本发明专利属于光伏铝材边框生产流程领域设计方案,具体涉及多种型号光伏滚带分流整体包装技术。
背景技术:
0、二、背景技术
1、光伏发电属于绿色环保产业,太阳能镜板框架是用铝制成。光伏边框又称太阳能边框料,是通过挤压、切割、烤炉、喷砂、氧化等一系列智能化自动流水完成,也还有老企业用人工操作,导电杆上手工夹料后氧化完成,最后由包装生产线,用人工下料分类打包入库完成。一家光伏边框生产企业承接多家客户太阳能边框料,多台挤压机挤多种型号光伏边框,规格宽窄长短不一,加之挤压机模具工作不到三小时就要修整,换其他尺寸模具,所以型材尺寸不好统一包装。
2、氧化下排下料处首先要安排四个工人,两个工人下料抬料,两个工人接料码料,带放边框料保护隔条,型号尺寸分类再装入筐子里,筐子装满了,专门天车工调走屯好,又把空筐子调来装料,如果筐子未装满,下料处传送过来的料型号变了,必须把半筐料调走,重新又调空筐子,这样反反复复很麻烦,工人们闲等着,又耽误时间。也有部分企业没有天车吊机,只能用平板车把光伏边框混装好,用人工用力推走,再把不同型号的料分类返下来包装,这样生产速度更慢,工人更吃亏。
3、包装生产线上,员工们反反复复闲等料筐调配过来,更耽误时间。首先将同型号料筐子调配到包装处指定位置,重新用两个人工把光伏边框从筐子里弯腰吃亏抬出来带取隔条,抬出来的边框料要翻面,阴角面朝上放在凳架台,经过质检员检验镜板卡槽是否合格,小包工缠料,码包工打包,码包工抬料掠过几个半杂包走远很吃亏,上述弊端至今尚无良好的技术方案解决。
技术实现思路
0、三、 技术实现要素:
1、本发明专利多种型号光伏边框滚带分流整体包装技术,采用滚筒皮带传输方案,能将氧化下排下料处传送过来的各种型号光伏边框料,经过检验合格小包好后,直接放在输送道上,分流到指定码包处同型号整体打包,能很好地解决上述弊端。
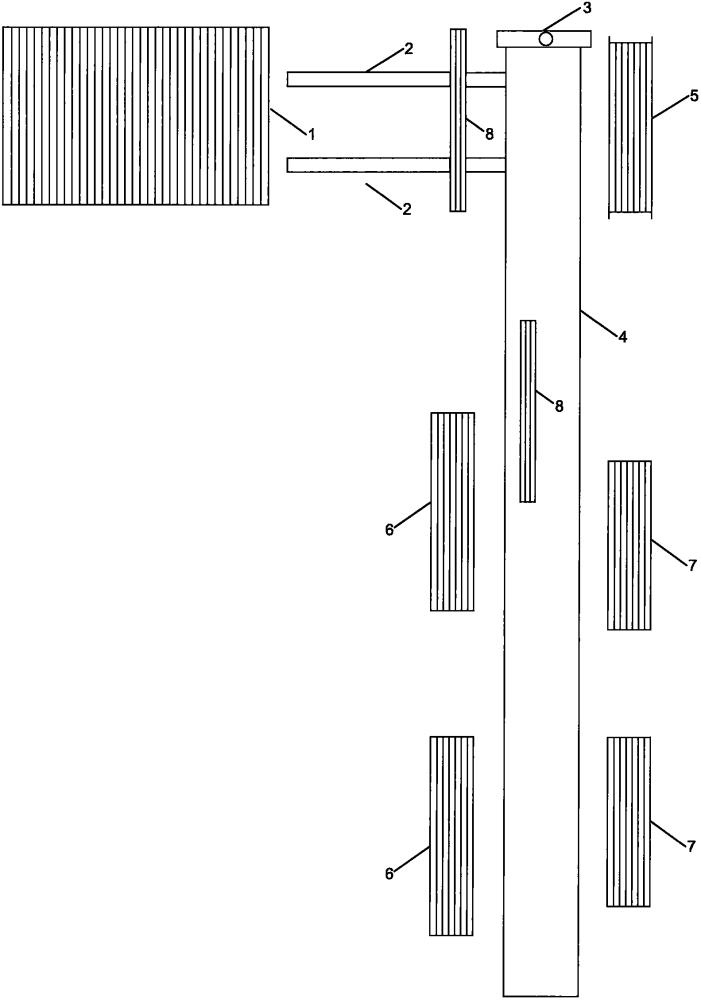
2、为达到上述目的,本发明专利是以下述方式实现的,在氧化下排自动传送下料处,设置了两条3.5米长的凳架台,靠两条凳架边头设置了22米长的滚筒皮带输送道,传动电机带动输送带速度可调快调慢,输送道宽度为0.75米包挡边,凳架和滚带架高度按照下料处高度而定,输送道两边分别设有几个位置专门码长尺寸和短尺寸的光伏边框码包处。
3、本设计可以在两个氧化下排下料处同时启用,只增加两条凳架即可,凳架要高于超进滚带输送道,这样工人操作更轻松。输送道左右同时可以输送两个氧化下排下料处的光伏边框料,分别输送到指定不同尺寸的位置同型号码包。
4、该技术有益效果是:企业容易实施,取消所有料筐子和料隔条以及天车吊机设备,节省电费开支,减少劳动用工,让工人更轻松,提高生产工作效率,杜绝型材碰擦伤。
1.多种型号光伏边框滚带分流整体包装技术,在氧化下排自动传送下料处(1),设置了两条3.5米长的凳架台(2),靠两条凳架边处设置了22米长的滚带输送道(4),凳架暂放小包料,滚带传送小包料(8),传动电机(3)带动输送皮带,输送道宽度为0.75米包挡边,凳架和滚带架高度按照下料处高度而定,输送道两边分别设置专门码长尺寸边框料码包处(6)和短尺寸边框料码包处(7),另外在凳架靠输送道旁边设有废料筐(5)。本技术可以在两个氧化下排下料处同时启用,只需增加两条凳架即可,输送道同时可以输送两个下排下料处的光伏边框料。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com