
一种对角向要求的薄型垫片自动分离的结构与方法与流程
本发明涉及火工品自动化装配领域,尤其涉及一种对角向要求的薄型垫片自动分离的结构与方法。
背景技术:
1、在自动装配中,各个部件接触部分经常会使用到纸垫片、铝箔片、橡胶垫圈进行隔离,而且对装入的部件数量要求准确。目前纸垫片、铝箔片、橡胶垫圈基本采用料筒堆叠上料方式,因橡胶垫圈或纸垫片、铝箔片因材质或挤压等原因,会出现橡胶垫圈或调节纸垫几个粘连到一起的情况,严重影响装配质量。而且部分垫圈有螺钉安装孔,所以对工件装入角向也有相应的要求。
2、因此,需要针对性开发新型的薄型垫片自动分离技术,克服上述问题。
技术实现思路
1、发明目的:针对现有技术的不足与缺陷,本发明提供一种对角向要求的薄型垫片自动分离的结构与方法,保证橡胶垫圈或调节纸垫的精准分离;保证自动设备装入橡胶垫圈或调节纸垫的数量;保证垫圈装入工件的角向。
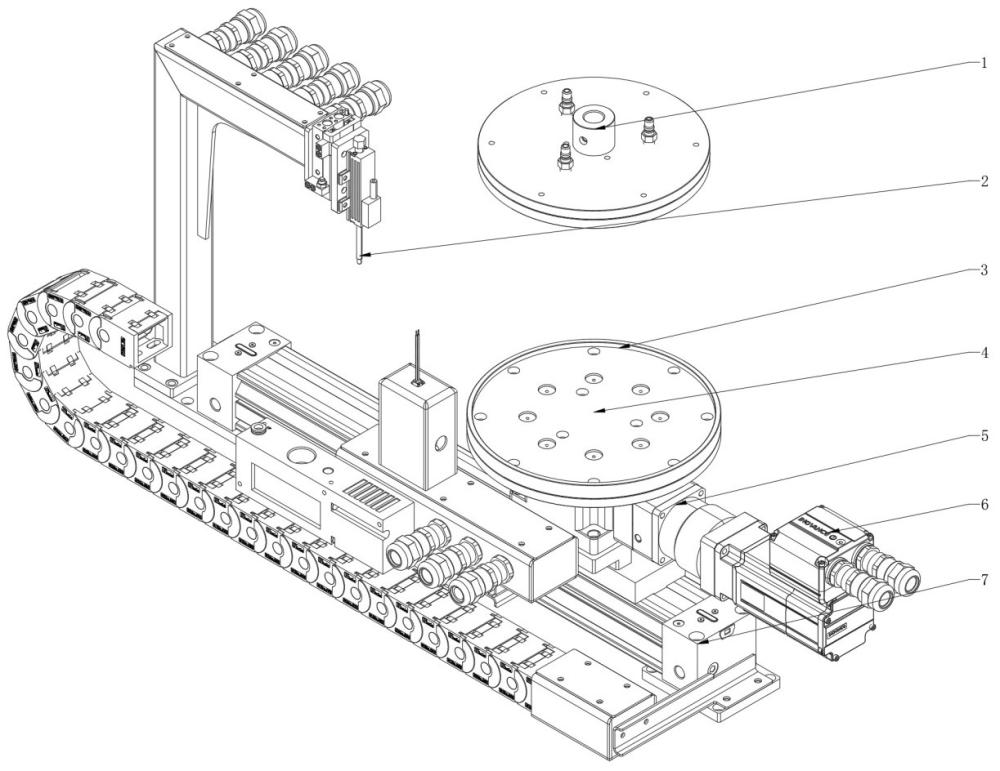
2、技术方案:本发明的一种对角向要求的薄型垫片自动分离的结构,其特征在于:包括上吸盘与下吸盘;所述上吸盘处设有垫片厚度测量头,上吸盘通过升降气缸与固定支架连接;所述下吸盘下方设有回转台、伺服电机、横移机构;所述横移机构包括横移气缸、导电托盘;所述上吸盘与下吸盘之间设置薄型垫圈与薄型垫片。
3、其中,所述的上吸盘、下吸盘、升降气缸组成吸盘系统。
4、其中,所述的回转台、伺服电机、横移机构组成吸盘回转系统。
5、其中,所述的垫片厚度测量头、升降气缸组成测量系统。
6、其中,所述的下吸盘处设有垫圈定位系统,垫圈定位系统包括底板、定位板。
7、其中,所述的薄型垫片通过薄型垫圈进行隔离。
8、其中,所述的薄型垫片通过上吸盘的垫片吸盘进行吸取。
9、本发明的一种对角向要求的薄型垫片自动分离的方法,其特征在于:使用本发明的薄型垫片自动分离的结构。
10、本发明的对角向要求的薄型垫片自动分离的方法,其特征在于:升降气缸伸出,上吸盘落下,吸取薄型垫片,放入分离位置;通过垫片厚度测量头测量厚度;通过下吸盘吸附对薄型垫圈与薄型垫片进行分离,通过回转台完成角向回转。
11、其中,通过垫圈定位系统对需要分离的薄型垫圈进行定位。
12、有益效果:与现有技术相比,本发明具有以下显著优点:本发明保证橡胶垫圈或调节纸垫的精准分离;保证自动设备装入橡胶垫圈或调节纸垫的数量;保证垫圈装入工件的角向。对于火工品危险区域生产现场,因全流程无人化、自动化操作,提高了过程本质安全性,降低了安全风险,提升了生产效率。
1.一种对角向要求的薄型垫片自动分离的结构,其特征在于:包括上吸盘(1)与下吸盘(3);所述上吸盘(1)处设有垫片厚度测量头(2),上吸盘(1)通过升降气缸(13)与固定支架(12)连接;所述下吸盘(3)下方设有回转台(5)、伺服电机(6)、横移机构(7);所述横移机构(7)包括横移气缸(10)、导电托盘(11);所述上吸盘(1)与下吸盘(3)之间设置薄型垫圈(4)与薄型垫片(9)。
2.根据权利要求1所述的对角向要求的薄型垫片自动分离的结构,其特征在于:所述的上吸盘(1)、下吸盘(3)、升降气缸(13)组成吸盘系统。
3.根据权利要求2所述的对角向要求的薄型垫片自动分离的结构,其特征在于:所述的回转台(5)、伺服电机(6)、横移机构(7)组成吸盘回转系统。
4.根据权利要求1所述的对角向要求的薄型垫片自动分离的结构,其特征在于:所述的垫片厚度测量头(2)、升降气缸(13)组成测量系统。
5.根据权利要求1所述的对角向要求的薄型垫片自动分离的结构,其特征在于:所述的下吸盘(3)处设有垫圈定位系统,垫圈定位系统包括底板、定位板。
6.根据权利要求1所述的对角向要求的薄型垫片自动分离的结构,其特征在于:所述的薄型垫片(9)通过薄型垫圈(4)进行隔离。
7.根据权利要求1所述的对角向要求的薄型垫片自动分离的结构,其特征在于:所述的薄型垫片(9)通过上吸盘(1)的垫片吸盘(8)进行吸取。
8.一种对角向要求的薄型垫片自动分离的方法,其特征在于:使用权利要求1-7中任一项所述的薄型垫片自动分离的结构。
9.根据权利要求8所述的对角向要求的薄型垫片自动分离的方法,其特征在于:升降气缸(13)伸出,上吸盘(1)落下,吸取薄型垫片(9),放入分离位置;通过垫片厚度测量头(2)测量厚度;通过下吸盘(3)吸附对薄型垫圈(4)与薄型垫片(9)进行分离,通过回转台(5)完成角向回转。
10.根据权利要求9所述的对角向要求的薄型垫片自动分离的方法,其特征在于:通过垫圈定位系统对需要分离的薄型垫圈(4)进行定位。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com