
一种高韧性PP改性材料及其制备方法与流程
本发明涉及高分子材料改性,尤其涉及一种高韧性pp改性材料及其制备方法。
背景技术:
1、聚丙烯(pp)具有密度低、耐化学腐蚀性好、加工流动性佳、成本较低等优点,广泛应用于塑料文具、家居用品、包装材料、汽车内饰及家电外壳等领域。其中,在文件袋、资料袋、笔袋、笔记本封面和文具收纳片材等文具制品中,pp材料通常被加工成薄片状或薄壁结构,并通过裁切、冲孔、压痕折线、热压封边等工序形成具有折线、切边、冲孔边、热压边或转角的产品结构。该类文具制品在实际使用过程中会频繁经历反复开合、折叠弯曲、书包挤压、边角跌落、低温运输和低温使用等工况,因此不仅要求材料具有较好的加工成型性能,还要求其在保持一定刚性和挺括性的同时具备较高的低温韧性和抗弯折开裂能力。
2、然而,pp本身属于半结晶性聚合物,在低温环境下分子链段运动能力下降,缺口冲击强度和弯折耗能能力不足,薄片状或薄壁pp制品在折线端部、切边、冲孔边、热压边或转角等局部结构处容易形成应力集中。尤其是在折线端部与切边、冲孔边、热压边或转角相交的复合区域,低温反复开合、弯折和边角冲击容易诱发短条状、楔形或半月形白化区,该白化区进一步沿片材取向方向或边缘方向扩展后,会导致边缘撕裂、折线端部开裂或孔位裂纹贯通。现有pp增韧方式通常采用单一弹性体增韧、无机填料增强、常规相容剂复配或成核剂单独改性,其中单一弹性体添加量较高时容易导致材料刚性下降、制品挺括性变差和耐热性降低;无机填料虽然能够提高刚性和尺寸稳定性,但填料界面结合不足时容易形成局部应力集中并诱发裂纹;常规相容剂复配难以同时改善增韧相和填料界面分散状态;成核剂单独改性又难以充分解决低温弯折白化及迟发开裂问题。因此,有必要开发一种同时满足低温韧性、抗白化性能、刚性挺括性、加工稳定性和成本控制的综合要求的pp改性材料。
技术实现思路
1、本发明的目的是为了解决现有技术中存在的文具用薄片状或薄壁pp制品在低温反复开合、折线弯折和边角冲击过程中容易发生折线端部白化、迟发开裂,且常规增韧改性难以兼顾低温韧性、刚性挺括性和加工稳定性的缺点,而提出的一种高韧性pp改性材料及其制备方法。
2、为了解决现有技术存在的问题,本发明采用了如下技术方案:
3、第一方面,本发明提供一种高韧性pp改性材料,按重量份计,包括以下组分:聚丙烯树脂65-85份;主增韧剂10-20份;辅助增韧剂3-8份;相容剂2-5份;无机增强填料5-12份;纳米改性剂1-3份;抗氧剂0.2-0.5份;润滑剂0.1-0.3份;β型成核剂0.05-0.2份;
4、其中,主增韧剂为聚烯烃弹性体或氢化苯乙烯-丁二烯嵌段共聚物;辅助增韧剂为乙烯-醋酸乙烯酯共聚物或三元乙丙橡胶;相容剂为马来酸酐接枝聚丙烯;无机增强填料为经钛酸酯偶联剂表面处理的滑石粉或纳米碳酸钙;纳米改性剂为经硅烷偶联剂表面改性的纳米二氧化硅或蒙脱土;抗氧剂为抗氧剂1010与抗氧剂dltp按质量比1:1形成的复配物;润滑剂为硬脂酸锌或乙撑双硬脂酸酰胺;β型成核剂为芳香族酰胺类β型成核剂。
5、优选地,聚丙烯树脂为熔融指数在230℃、2.16kg条件下为8-15g/10min的均聚聚丙烯或嵌段共聚聚丙烯;其中,嵌段共聚聚丙烯的乙烯含量为3-5%。
6、优选地,马来酸酐接枝聚丙烯的接枝率为1.2-1.8%。
7、优选地,当无机增强填料为滑石粉时,滑石粉的细度为2500-3000目;当纳米改性剂为纳米二氧化硅时,纳米二氧化硅的粒径为20-50nm。
8、优选地,按重量份计,包括以下组分:聚丙烯树脂75份;主增韧剂15份;辅助增韧剂5份;相容剂3份;无机增强填料8份;纳米改性剂2份;抗氧剂0.3份;润滑剂0.2份;β型成核剂0.1份。
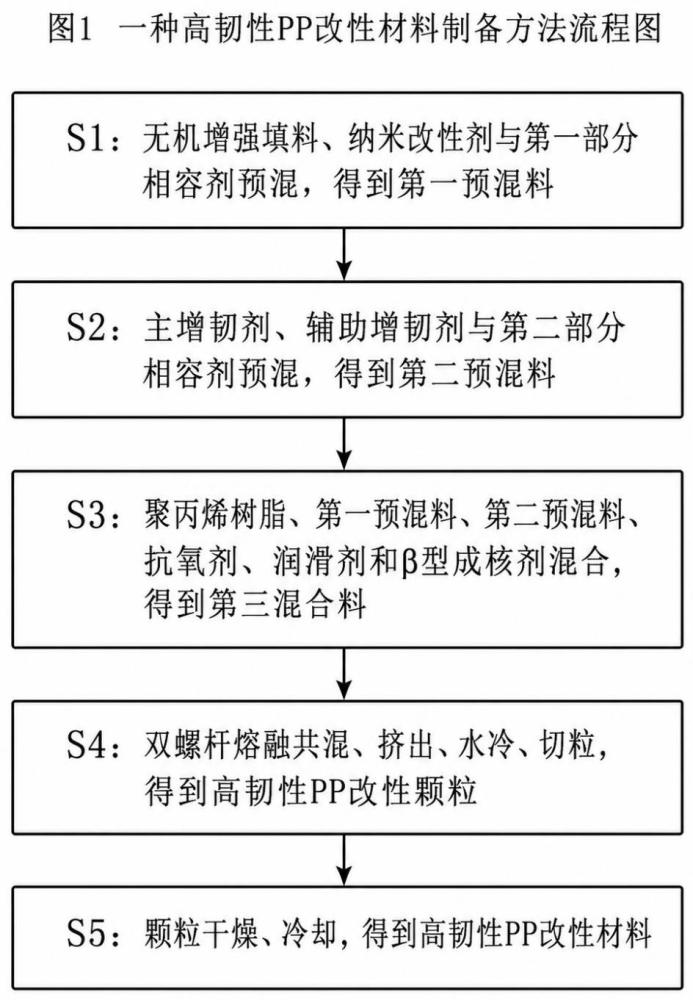
9、第二方面,本发明提供一种高韧性pp改性材料的制备方法,包括以下步骤:
10、s1、将无机增强填料和纳米改性剂进行干燥处理,将干燥后的无机增强填料、纳米改性剂与第一部分相容剂预混,得到第一预混料;
11、s2、将主增韧剂、辅助增韧剂与第二部分相容剂预混,得到第二预混料;
12、s3、将聚丙烯树脂、第一预混料、第二预混料、抗氧剂和润滑剂混合后,再加入β型成核剂进行混合,得到第三混合料;
13、s4、将所述第三混合料加入双螺杆挤出机进行熔融共混、挤出、水冷和切粒,得到高韧性pp改性颗粒;
14、s5、将高韧性pp改性颗粒干燥处理,冷却后得到高韧性pp改性材料;
15、其中,第一部分相容剂和第二部分相容剂均为相容剂总量中的一部分,且二者合计为权利要求1-5任一项中相容剂的总量。
16、优选地,在步骤s1中,将无机增强填料和纳米改性剂置于80-100℃下干燥2-4h。
17、优选地,在步骤s3中,将聚丙烯树脂、第一预混料、第二预混料、抗氧剂和润滑剂加入高速混合机中混合,混合转速为800-1200r/min,混合时间为5-8min,再加入β型成核剂继续混合,得到第三混合料。
18、优选地,在步骤s4中,所述双螺杆挤出机的一区温度为170-180℃,二区温度为185-195℃,三区温度为190-200℃,机头温度为195-205℃,螺杆转速为300-500r/min;在步骤s5中,所述高韧性pp改性颗粒在60-80℃下干燥1-2h。
19、第三方面,本发明还提供一种文具用薄片状或薄壁pp制品,所述文具用薄片状或薄壁pp制品包括笔袋、文件袋、资料袋、笔记本封面或文具收纳片材,且文具用薄片状或薄壁pp制品具有折线以及与折线端部相交的切边、冲孔边、热压边或转角中的至少一种复合区域。
20、与现有技术相比,本发明的有益效果是:
21、1、本发明通过在聚丙烯树脂中引入主增韧剂、辅助增韧剂、相容剂、无机增强填料、纳米改性剂和β型成核剂,形成兼顾低温韧性、刚性挺括性和加工稳定性的复合改性体系。其中,主增韧剂和辅助增韧剂在pp基体中形成低温耗能相,可在文具用薄片状或薄壁pp制品受到低温弯折、反复开合或边角冲击时吸收局部冲击能量;无机增强填料用于保持制品的刚性、挺括性和尺寸稳定性;纳米改性剂与β型成核剂共同改善pp基体的晶粒结构,使折线端部复合区域在受力时不易由局部白化快速发展为贯通裂纹。由此,本发明能够改善单一弹性体增韧导致材料偏软、挺括性下降的问题,也能够缓解单纯填料增强导致低温脆裂和缺口敏感性增加的问题;
22、2、本发明进一步采用分步预混制备方式,先将无机增强填料、纳米改性剂与第一部分相容剂预混形成第一预混料,再将主增韧剂、辅助增韧剂与第二部分相容剂预混形成第二预混料,与pp树脂、抗氧剂、润滑剂和β型成核剂共同熔融共混造粒。该工艺使无机颗粒在进入pp基体前形成相容剂辅助分散状态,降低填料界面脱粘、局部团聚和应力集中风险;同时使增韧相在pp基体中分布更加均匀,降低折线端部与切边、冲孔边、热压边或转角相交的复合区域形成取向白化先导区的概率。采用本发明所得pp改性材料制备文件袋、资料袋、笔袋、笔记本封面等文具制品时,能够降低低温反复弯折后的白化长度和折线端部裂纹扩展风险,并保持适于文具片材加工的流动性和制品所需的刚性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com