
一种超大内径橡塑保温材料及其制备方法与流程
本发明涉及橡塑保温材料领域,具体涉及一种超大内径橡塑保温材料及其制备方法。
背景技术:
1、随着我国大型建筑、市政工程、化工产业的快速发展,大口径管道在中央空调主干管、市政集中供热/供冷、工业冷冻水输送等领域的应用日益广泛。管道保温是降低能源损耗、保障系统稳定运行的关键环节。橡塑保温材料因具有导热系数低、闭孔率高、憎水防潮、施工便捷等优势,逐渐成为管道保温的首选材料之一。
2、目前,国内橡塑保温产品主要以内径≤dn150的小口径管材为主,对于dn150以上的大口径管道,由于超大内径橡塑管一体成型技术不成熟,行业内普遍采用橡塑板卷制包裹的方式进行保温。然而,橡塑板卷制包裹方式存在诸多弊端:其一,接缝数量多,每米管道需拼接2~4块板材,接缝处极易出现缝隙,导致漏冷漏热,增加能源损耗;其二,橡塑板卷制过程中难以保证管体圆度和壁厚均匀性,管体易出现椭圆、偏心,影响安装贴合度;其三,板材拼接后整体强度不足,长期使用易出现开裂、塌陷,使用寿命缩短至3~5年;其四,施工工序繁琐,人工成本高,施工效率低下。
3、此外,超大内径橡塑保温材料制备过程中存在大截面发泡不均、管体易塌陷、尺寸稳定性差等问题。
技术实现思路
1、有鉴于此,本发明提供了一种超大内径橡塑保温材料,包括以下重量份的原料:丁腈橡胶(nbr)45-60份、氯化聚乙烯(cpe)20-30份、氯化聚氯乙烯(cpvc)8-15份、发泡剂7-11份、辅助发泡剂0.5-2.5份、轻质碳酸钙35-55份、填料15-30份、白炭黑9-20份、无卤阻燃剂10-20份、交联剂 0.5-2.2份、助交联剂0.3-1.0份、增塑剂55-70份、助剂3-8份。
2、进一步的,所述超大内径橡塑保温材料,包括以下重量份的原料:丁腈橡胶(nbr)55份、氯化聚乙烯(cpe)25份、氯化聚氯乙烯(cpvc)12份、发泡剂9份、辅助发泡剂2份、轻质碳酸钙40份、填料25份、白炭黑15份、无卤阻燃剂15份、交联剂 1.5份、助交联剂0.8份、增塑剂65份、助剂5份。
3、进一步的,所述丁腈橡胶丙烯腈含量27%-35%。
4、所述发泡剂为ac发泡剂(偶氮二甲酰胺,纯度98%)。
5、进一步的,所述辅助发泡剂包括碳酸氢钠。
6、进一步的,所述轻质碳酸钙粒径10000目-14000目。
7、进一步的,所述填料包括氢氧化铝,所述氢氧化铝的粒径在8000目-12000目范围内。
8、进一步的,所述白炭黑比表面积为180m2/g-220m2/g。
9、进一步的,所述无卤阻燃剂包括氢氧化镁,所述氢氧化镁的粒径为7000目-10000目。
10、进一步的,所述交联剂包括dcp(过氧化二异丙苯)。
11、进一步的,所述助交联剂包括taic(三烯丙基异氰脲酸酯)。
12、进一步的,所述增塑剂包括氯化石蜡。所述氯化石蜡为长链氯化石蜡(lccps),所述长链氯化石蜡的碳链长度>17。
13、进一步的,所述助剂包括硬脂酸、环氧大豆油、防老剂4010na。所述硬脂酸、环氧大豆油、防老剂4010na的质量比为0.5-1.0:55-65:1.5-2.5。
14、本发明还提供了所述超大内径橡塑保温材料的制备方法,包括以下步骤:(1)原料混炼;(2)螺杆挤出;(3)发泡定型,得到超大内径橡塑保温材料。
15、进一步的,步骤(1)所述原料混炼包括:先将丁腈橡胶投入密炼机进行塑炼;随后依次加入氯化聚乙烯、氯化聚氯乙烯、填料、轻质碳酸钙、白炭黑、无卤阻燃剂、助剂、发泡剂、辅助发泡剂、交联剂、助交联剂、增塑剂进行混炼,得到混炼胶料。
16、进一步的,所述塑炼工艺条件包括:在110~120℃下塑炼3~5min,使丁腈橡胶充分软化;所述混炼工艺条件包括:在80~90℃下混炼6~8min,确保各组分均匀分散。
17、进一步的,步骤(2)所述螺杆挤出工艺条件包括:将混炼胶料投入螺杆挤出机,设置挤出温度梯度:进料段30~60℃,塑化段55~65℃,机头段45~65℃;调节螺杆转速至15~20r/min,使胶料充分塑化后,挤出,得到挤出料。
18、进一步的,步骤(3)所述发泡定型工艺条件包括:将挤出料送入发泡设备,设置发泡温度梯度:前段110~120℃,中段125~145℃,后段160~170℃,发泡时间为45~60min,使胶料中的发泡剂充分分解,形成均匀的闭孔结构;同时控制交联反应与发泡反应同步进行,避免泡孔并泡、塌陷。
19、进一步的,所述发泡设备优选单体发泡炉,单体炉具有风量大、发泡彻底、泡孔均匀等优势。大管径料胚在单体炉内旋转发泡,成型管材不塌陷。
20、本发明还包括将发泡定型后的管材冷却时间为20~25min,使管材定型;最后通过自动切割设备,根据需求切割成规定长度(一般为2m/根),得到超大内径橡塑保温材料成品。
21、与现有技术相比,本发明具有以下有益效果:
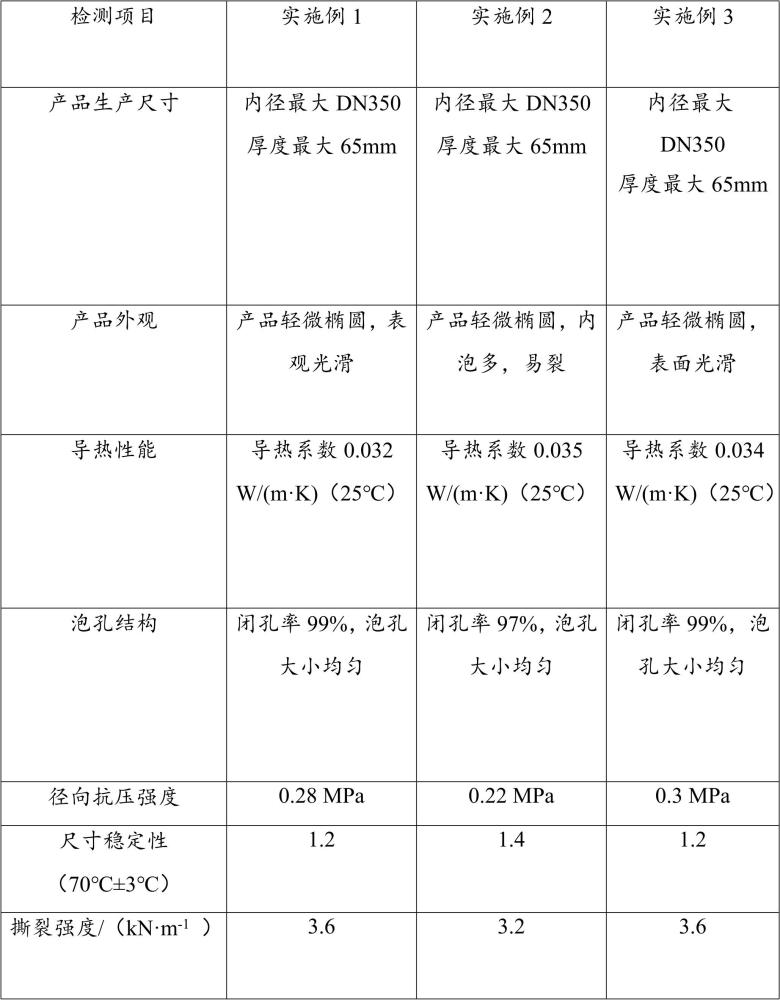
22、本发明制备的超大内径橡塑保温材料,所述超大内径橡塑保温材料的内径在dn220~dn350,导热系数≤0.035 w/(m·k)(25℃),闭孔率≥97%,径向抗压强度≥0.22mpa,尺寸稳定性(70℃×48h)≤1.4%,撕裂强度/(kn·m-1)≥3.2,达到b1级阻燃标准,具有一体无缝结构,使绝热效果较传统卷制板材提升15%以上,施工效率提升50%。
23、本发明实现了超大内径橡塑管的连续工业化生产,替代了传统卷制工艺,可广泛应用于大型中央空调、市政供热供冷、工业管道等领域,具有显著的工程应用价值和经济社会效益。
24、本发明采用nbr作为基体橡胶,复配发泡剂和辅助发泡剂,搭配轻质碳酸钙和白炭黑复合补强体系,解决了大内径橡塑保温材料发泡不均匀、容易塌陷的难题。
1.一种超大内径橡塑保温材料,其特征在于,包括以下重量份的原料:
2.根据权利要求1所述超大内径橡塑保温材料,其特征在于,包括以下重量份的原料:
3.根据权利要求1所述超大内径橡塑保温材料,其特征在于,所述丁腈橡胶丙烯腈含量27%-35%;所述发泡剂为ac发泡剂;所述辅助发泡剂包括碳酸氢钠;所述轻质碳酸钙粒径10000目-14000目;所述填料包括氢氧化铝,所述氢氧化铝的粒径在8000目-12000目范围内。
4.根据权利要求1所述超大内径橡塑保温材料,其特征在于,所述白炭黑比表面积为180m2/g-220m2/g;所述无卤阻燃剂包括氢氧化镁,所述氢氧化镁的粒径为7000目-10000目;所述交联剂包括dcp;所述助交联剂包括taic;所述增塑剂包括氯化石蜡。
5.根据权利要求1所述超大内径橡塑保温材料,其特征在于,所述助剂包括硬脂酸、环氧大豆油、防老剂4010na。
6.根据权利要求1-5任一项所述超大内径橡塑保温材料的制备方法,其特征在于,包括以下步骤:(1)原料混炼;(2)螺杆挤出;(3)发泡定型,得到超大内径橡塑保温材料。
7.根据权利要求6所述超大内径橡塑保温材料的制备方法,其特征在于,步骤(1)所述原料混炼包括:先将丁腈橡胶投入密炼机进行塑炼;随后依次加入氯化聚乙烯、氯化聚氯乙烯、填料、轻质碳酸钙、白炭黑、无卤阻燃剂、助剂、发泡剂、辅助发泡剂、交联剂、助交联剂、增塑剂进行混炼,得到混炼胶料。
8.根据权利要求6所述超大内径橡塑保温材料的制备方法,其特征在于,所述塑炼工艺条件包括:在110~120℃下塑炼3~5min;所述混炼工艺条件包括:在80~90℃下混炼6~8min。
9.根据权利要求6所述超大内径橡塑保温材料的制备方法,其特征在于,步骤(2)所述螺杆挤出工艺条件包括:将混炼胶料投入螺杆挤出机,设置挤出温度梯度:进料段30~60℃,塑化段55~65℃,机头段45~65℃;调节螺杆转速至15~20r/min,使胶料充分塑化后,挤出,得到挤出料。
10.根据权利要求6所述超大内径橡塑保温材料的制备方法,其特征在于,步骤(3)所述发泡定型工艺条件包括:将挤出料送入发泡设备,设置发泡温度梯度:前段110~120℃,中段125~145℃,后段160~170℃,发泡时间为45~60min。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com