
一种自限温电热膜的制备方法与流程
本发明涉及电热膜制备,尤其是涉及一种自限温电热膜的制备方法。
背景技术:
1、电热膜相较常规电热器件具有环保、节能、安全、轻量化的优点,因此电热膜的发展潜力巨大,逐渐成为现代先进电热电器件的发展新趋势。电热膜在电子电器、军事、新能源汽车动力电池、取暖设备等领域具有广阔的应用前景。
2、相关技术中的一种自限温电热膜及其制备方法,如专利cn114933757a所述,采用hdpe、eva、pp树脂体系配合炭黑搭配石墨烯、碳纳米管作为导电填料,通过密炼-造粒-流延-辐照交联工艺制备自限温电热膜。该技术方案中,将pp、eva、hdpe树脂粒料与导电填料、抗氧化剂、纳米氧化锌、pe蜡、硬脂酸锌混合均匀后进行密炼,所得物料呈流动态后进行挤出造粒,制膜母粒在125-160℃熔融环境下挤出流延成型,最后采用辐照交联工艺处理得成品。该工艺中密炼温度需控制在158-161℃,密炼时间控制在290-315s,辐照采用8-12mev的高能电子束,辐照剂量控制在10-15mrad。
3、针对上述相关技术中的电热膜制备方法,存在以下问题:
4、第一,密炼机混料方式受设备原理限制,混炼过程中物料承受的剪切力和温度场分布存在不均匀性,导致导电填料在树脂基体中的分散一致性较差,仅适合实验室小批量试验,难以满足工业化大批量生产时产品质量的均匀性和稳定性要求。
5、第二,采用流延成型工艺制备膜材时,熔融物料从挤出模头流出后在流延辊上冷却定型,受熔体流动边缘效应和冷却速率差异的影响,所得膜材在幅宽方向的厚度均匀性欠佳,且流延膜的最大幅宽受限于模头尺寸,难以满足大尺寸电热膜的应用需求。
6、第三,采用8-12mev的高能电子束进行辐照交联,设备投资大、运行能耗高,且高能电子束穿透深度大(可达数厘米),对于厚度仅为数十至数百微米的薄膜材料而言,过量的穿透能量不仅造成能源浪费,还可能对薄膜造成不必要的辐照损伤,影响膜材的力学性能和柔韧性。
7、第四,现有技术中采用的hdpe/eva/pp树脂体系与炭黑/石墨烯/碳纳米管导电填料组合,其ptc效应在高温区(85℃以上)的电阻稳定性仍有提升空间,限制了电热膜在更高温度应用场景下的使用。
8、综上所述,相关技术中的电热膜制备方法存在工业化生产难度大、产品均匀性差、设备成本高、能耗大等问题,市场推广应用潜力受限。
技术实现思路
1、有鉴于此,本发明目的在于提供一种自限温电热膜的制备方法,本发明采用高混机-双螺杆挤出机-吹膜机-低能电子束辐照的连续化生产工艺,替代了传统密炼-流延-高能电子束辐照工艺,大幅提高了生产效率、产品质量均匀性,降低了设备成本和能耗,适合工业化大批量生产。
2、为了实现上述目的,本发明提供以下技术方案:
3、本发明提供了一种自限温电热膜的制备方法,包括以下步骤:
4、s1.按质量百分比称取以下原料:ldpe 35-50%、pp 5-15%、pu 15-30%、纳米氧化锌 5-12%、抗氧剂 0.3-1.5%、光稳定剂 0.05-0.5%、脱脂大豆油 0.5-3%、乙炔炭黑8-18%、超细石墨粉 0.5-5%、超细镍粉 0-8%、超细铜粉 0-8%、硅烷偶联剂 0.05-0.5%;所述抗氧剂为抗氧剂264、抗氧剂168、抗氧剂626、抗氧剂300、抗氧剂1010中的至少三种;将ldpe、pp、pu树脂粒料进行烘干处理,备用;
5、s2.将各原料置于高混机中混合均匀,得混合料;
6、s3.将混合料置于双螺杆挤出机中进行熔融挤出造粒,得制膜母粒,烘干,备用;
7、s4.将膜母粒置于吹膜机中,在140-190℃熔融环境下吹膜成型,得半成品膜材;
8、s5.将半成品膜材经收放卷传动系统送入电子加速器进行辐照交联处理,电子加速器释放的高能电子束直接照射在半成品膜材表面,电子束能量为100kev-300kev,辐照剂量控制在10-20mrad,得成品自限温电热膜。
9、本发明中,采用ldpe、pp、pu三元树脂体系作为基体材料,其中ldpe提供良好的柔韧性和吹膜加工性,pp提供较高的耐热性和刚性,pu提供优异的弹性和极性,三者协同作用使导电填料在基体中的分散更加均匀,ptc效应更加显著。
10、本发明采用高混机配合双螺杆挤出机进行混料造粒,替代了传统密炼工艺。高混机利用高速旋转的搅拌桨叶对物料施加剪切和撞击作用,实现各组分的初步均匀混合;双螺杆挤出机则利用两根平行啮合螺杆的强剪切和捏合作用,使导电填料在熔融树脂基体中实现纳米尺度的均匀分散。两者配合使用,大幅提高了物料混合的均匀性和生产效率,适合工业化大批量连续生产。
11、本发明采用吹膜成型工艺替代流延成型。吹膜成型过程中,熔融物料从环形模头挤出形成膜泡,经压缩空气吹胀和牵引拉伸,所得膜材在幅宽方向和纵向均具有优异的厚度均匀性,且通过调节吹胀比和牵引速度可实现膜厚和幅宽的灵活调控,满足不同应用场景的需求。
12、本发明采用100kev-300kev的低能电子束进行辐照交联,替代传统的高能电子束(8-12mev)。低能电子束的能量较低,穿透深度适中(通常为数十至数百微米),正好适用于薄膜材料的辐照交联处理,不会对薄膜造成过度穿透损伤。同时,低能电子束加速器的设备投资和运行能耗远低于高能电子束加速器,大幅降低了生产成本。
13、本发明在配方中引入硅烷偶联剂,其一端连接无机填料(乙炔炭黑、超细石墨粉、超细镍粉、超细铜粉),另一端连接有机树脂基体,有效改善了无机-有机界面的相容性,减少了界面热阻,提升了导电网络的结构稳定性和ptc效应的可重复性。本发明在配方中引入脱脂大豆油作为生物基增塑剂,不仅绿色环保,还能降低树脂基体的结晶度,提升吹膜工艺中膜泡的稳定性,改善膜面的平整度和光洁度。
14、作为优选,所述s1中超细镍粉和超细铜粉的粒径均为100-800nm,所述超细石墨粉的粒径为1-10μm,所述乙炔炭黑的粒径为20-60nm。
15、作为优选,所述s2中高混机的混合时间为5-15min,混合温度控制在60-100℃。
16、作为优选,所述s3中双螺杆挤出机的长径比为48:1,螺杆转速为200-600rpm,挤出温度分为四个温区:第一温区140-155℃、第二温区155-170℃、第三温区170-185℃、第四温区185-190℃。
17、作为优选,所述s3中造粒所得制膜母粒的粒径为1-3mm。
18、作为优选,所述s4中吹膜成型的吹胀比为1.5-4.0,牵引速度为5-20m/min。
19、作为优选,所述s5中收放卷传动系统的走膜速度为5-30m/min。
20、作为优选,所述s5中电子束能量为150-250kev,辐照剂量为12-18mrad。
21、至少含有以下有益技术效果:
22、1、本技术采用高混机-双螺杆挤出机-吹膜机-低能电子束辐照的连续化生产工艺,替代了传统密炼-流延-高能电子束辐照工艺,大幅提高了生产效率、产品质量均匀性,降低了设备成本和能耗,适合工业化大批量生产。
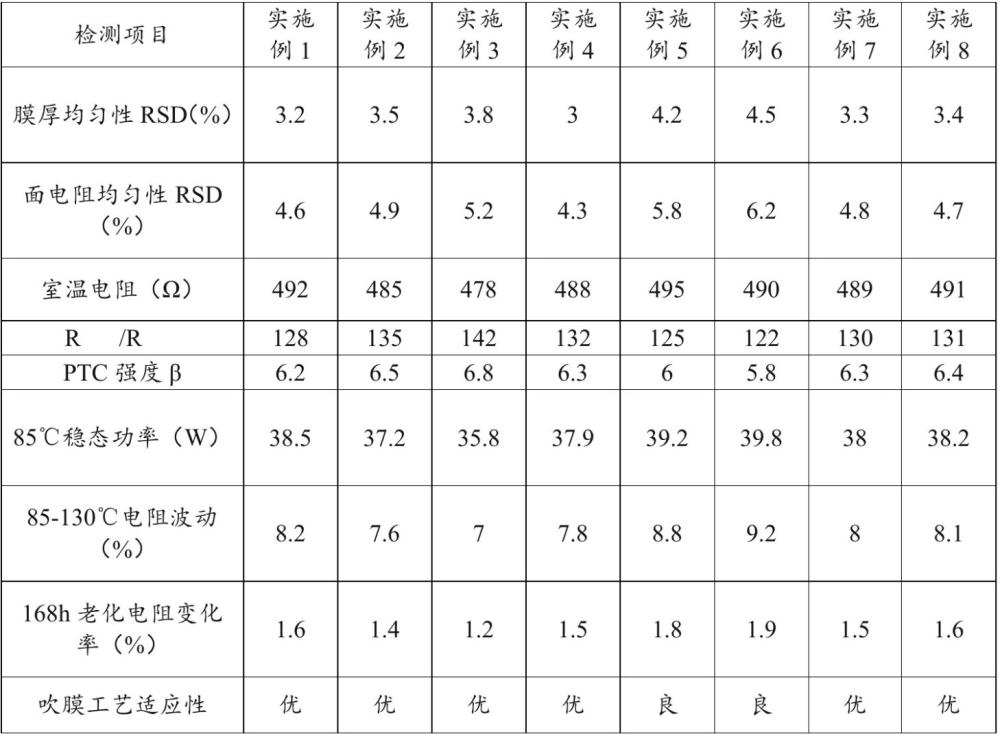
23、2、本技术采用ldpe/pp/pu三元树脂体系配合多组分导电填料复配,结合硅烷偶联剂的界面改性作用和脱脂大豆油的增塑作用,所得自限温电热膜具有陡峭的ptc效应和优异的高温稳定性,自限温温度可达90℃以上。
24、3、本技术采用低能电子束辐照交联技术,电子束能量仅为100-300kev,远低于传统工艺的8-12mev,设备投资少、运行能耗低、操作安全性高,且穿透深度适中,特别适合薄膜材料的辐照交联处理。
25、4、本技术所制备的自限温电热膜在室温至85℃区间内电阻变化率r85/r25≥100,在85℃至130℃区间内电阻波动不超过±15%,具有持久的自限温效果和优异的自限温稳定性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com