
一种履带板用高模量抗撕裂聚氨酯材料及其制备方法与流程
本发明属于履带材料领域,尤其涉及一种履带板用高模量抗撕裂聚氨酯材料及其制备方法。
背景技术:
1、坦克装甲车辆履带与地面接触面安装着地胶块会者硫化橡胶其作用缓解高频小振幅载荷,提升车辆的平顺性,提高乘载员舒适性、延长履带、行动系统部件、电子元器件等系统部件使用寿命。近些年随着装备技术发展,挂胶履带或者橡胶履带对于装备减振降噪、静默行驶、返红外技术尤为关键。
2、国内院校及研发机构对坦克车辆履带应用的特种橡胶进行相关研究,并沉淀相关成果基础已在装甲车辆上进行应用。主要应用再一些高温、高沙尘地区,在实际应用过程中,履带着地胶块仍暴露抗撕裂性能不足,早期容易发生崩花、掉块等问题,影响履带的使用寿命、维护成本高。本发明通过研制一种优异综合性能的履带板着地面用聚氨酯复合材料,用以解决该上述通病问题,提升装甲车辆履带的使用寿命。
技术实现思路
1、本发明要解决的技术问题是:如何减少履带车辆着地胶块崩花、掉块现象、提高车辆履带使用寿命、降低维护成本。
2、为解决上述技术问题,本发明的具体技术方案如下:
3、一种履带板用高模量抗撕裂聚氨酯材料,所述聚氨酯材料的制备组分及各组分的质量份数如下:
4、聚四氢呋喃醚二醇/聚已内酯多元醇60~80份;
5、二苯甲基烷二异氰酸酯20~40份;
6、催化剂2~5份;
7、消泡剂1~5份;
8、耐磨增强剂1~5份;
9、增韧剂1~5份;
10、交联剂8~25份;
11、抗静电剂3~8份。
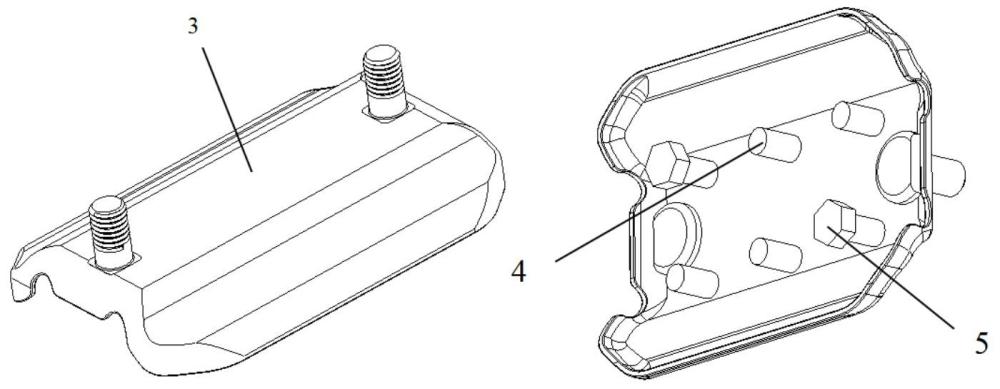
12、本发明还提供了一种应用上述高模量抗撕裂聚氨酯材料的履带板,所述履带板由金属骨架、防周向旋转件、横向和纵向固定件组成,防周向旋转件、横向和纵向固定件固定在金属骨架上,并与高模量抗撕裂聚氨酯材料制成的胶块硫化一体,增加粘接可靠性。
13、进一步,所述履带板的加工过程如下:
14、s1:履带板的工艺处理:将履带板进行超声波清洗,清洗剂选择易挥发溶剂,待表面晾干,进行胶粘剂喷涂,第一遍需要达到10~20微米厚度,待晾干后进行第二道喷涂,晾干,总体干膜厚度达到30~60微米,之后放置到设置好的烘箱中,烘箱温度为125±25℃区间,留置备用;
15、s2:原料准备:将聚四氢呋喃醚二醇、聚已内酯多元醇、二苯甲基烷二异氰酸酯加入到浇注机中,温度设置参数为80±20℃;将交联剂加入到浇注机的辅料料罐b中,温度设置为140±20℃;将抗静电剂加入到浇注机的辅料料罐c中,温度为室内常温;将催化剂加入到浇注机的专用料罐中,温度为室内常温;所有原料进行1~3小时的脱泡;
16、s3:浇注比例测量:待s2准备好后,先进行比例测量,确认浇注比例无问题,开始聚氨酯浇注工艺;
17、s4:浇注过程:待硫化机温度达到设定的温度,开启浇注机进行浇注,使用浇注管对准模具内腔进行浇注,待浇注完所需用量,关停浇注机,观察聚氨酯状态变化,待合适时机开启硫化机,进行自动合模;
18、s5:平板硫化机准备:开启平板硫化机,温度设置为70~150℃区间,压力调整为5~15mpa,将s1处理好的履带板放置到模具中进行硫化;
19、s6:脱模剂后处理:在硫化机中进行硫化工作,时间持续1~4小时,设置好硫化时间,进行自行脱模处理,之后放到另一烘箱中进行二次硫化;
20、s7:脱模完成待冷却后进行人工检测,以及修整边角瑕疵,修整完成后放入恒温恒湿仓库,进行室温第三道硫化程序。
21、进一步,步骤s6中二次硫化工艺温度为60℃~130℃,时间为20~36小时。
22、进一步,步骤s7中第三道硫化程序时长为1~3个月。
23、进一步,所述金属骨架为弹簧钢底板,弹簧钢底板通过模具冲压成型。
24、进一步,防周向旋转件、横向和纵向固定件为螺栓或螺柱。
25、本发明具有以下优点:
26、本发明提供的履带车辆着地胶复合材料采用了耐磨填料,利用二笨基甲烷二异氰酸酯、四氢呋喃聚及聚己内酯搭配组成复合材料,改善聚氨酯的回弹性、内生热及抗撕裂性能,添加耐磨剂提高耐磨性能。较传统合成橡胶裤型抗撕裂性能及磨耗均大幅提高,有效减少履带车辆着地胶复合材料的崩花、掉块现象、提高车辆履带使用寿命、降低维护成本。
1.一种履带板用高模量抗撕裂聚氨酯材料,其特征在于,所述聚氨酯材料的制备组分及各组分的质量份数如下:
2.一种应用权利要求1所述高模量抗撕裂聚氨酯材料的履带板,其特征在于,所述履带板由金属骨架、防周向旋转件、横向和纵向固定件组成,防周向旋转件、横向和纵向固定件固定在金属骨架上,并与高模量抗撕裂聚氨酯材料制成的胶块硫化一体,增加粘接可靠性。
3.根据权利要求2所述的履带板,其特征在于,所述履带板的加工过程如下:
4.根据权利要求3所述的履带板,其特征在于,步骤s6中二次硫化工艺温度为60℃~130℃,时间为20~36小时。
5.根据权利要求3所述的履带板,其特征在于,步骤s7中第三道硫化程序时长为1~3个月。
6.根据权利要求2所述的履带板,其特征在于,所述金属骨架为弹簧钢底板,弹簧钢底板通过模具冲压成型。
7.根据权利要求2所述的履带板,其特征在于,防周向旋转件、横向和纵向固定件为螺栓或螺柱。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com