
具有各向异性蠕变特性的PVB中间膜及其制备方法和应用与流程
本发明涉及pvb中间膜,特别是涉及具有各向异性蠕变特性的pvb中间膜及其制备方法和应用。
背景技术:
1、聚乙烯醇缩丁醛(pvb)中间膜因具有优异的粘结性、透明性和耐冲击性,被广泛应用于夹层玻璃领域。随着汽车工业的快速发展,曲面夹层玻璃(例如全景天窗、前挡风玻璃)的需求日益增加,同时对曲面夹层玻璃的光学品质提出了更高要求。
2、在曲面夹层玻璃的制备过程中,通常需要将pvb中间膜与两片曲面玻璃板在高温(约130℃-140℃)和高压(约1.0mpa-1.3mpa)条件下进行层压。传统pvb中间膜在平面内具有各向同性的流变特性,即在挤出方向(md方向)和垂直于挤出方向(td方向)的蠕变柔量基本相同。当这种各向同性pvb膜用于曲面层压时,由于pvb膜在受压后无法沿曲面曲率方向优先流动,导致在玻璃边缘或曲率变化剧烈区域产生应力集中、局部厚度不均、光学畸变甚至层间脱层等缺陷。
3、针对上述问题,已有研究尝试通过两种主要途径进行改进。一是向pvb膜中添加无机颗粒(如二氧化硅、氧化铝等)来调节流变性能,但无机颗粒的添加往往导致膜雾度增加、透光率下降或长期使用中发生变色。二是通过改变增塑剂种类来调节pvb膜的流动性,但传统增塑剂体系难以实现平面内不同方向上的差异化流动。此外,现有pvb膜在曲面层压中缺乏方向识别手段,容易因铺贴方向错误而导致贴合不良;且多数产品不具备可返工性,一旦层压不合格即造成整片报废,增加了生产成本。
4、因此,开发一种在平面内具有可控各向异性蠕变特性、且无需添加无机颗粒的pvb中间膜,使其在曲面层压时能够沿弯曲方向优先流动,同时保持优异的光学透明性和脱气性,并具备方向识别标记及可返工性,具有重要的工业应用价值。
技术实现思路
1、本发明的目的是提供具有各向异性蠕变特性的pvb中间膜及其制备方法和应用,通过复配专用增塑剂与纵向拉伸取向协同调控,实现pvb中间膜在挤出方向、垂直于挤出方向蠕变柔量差异化,层压时可沿曲面弯曲方向定向流动,降低光学不良率,同时具备稳定耐迁移、可返工、方向易识别等优势。
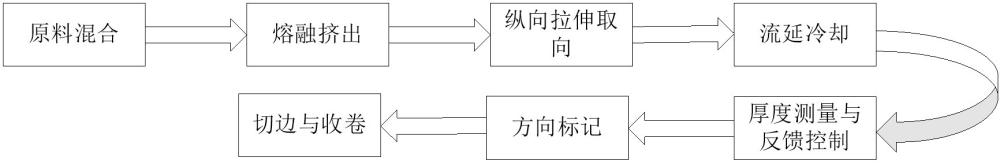
2、为实现上述目的,本发明提供了具有各向异性蠕变特性的pvb中间膜的制备方法,包括以下步骤:
3、s1、原料混合:将pvb树脂、增塑剂和添加剂在混合机中混合均匀,得到混合物料;
4、s2、熔融挤出:将s1得到的混合物料送入挤出机,在挤出机中熔融塑化后,经熔体过滤器过滤,最后通过t型平模头挤出,形成熔融片材;
5、s3、纵向拉伸取向:将s2得到的熔融片材进行纵向拉伸,拉伸倍率为1.5-3.5倍,得到拉伸后的片材;
6、s4、流延冷却:将s3拉伸后的片材进行横向松弛处理,松弛率为0.90-0.98,最后通过冷却辊组进行冷却定型,得到pvb中间膜。
7、优选的,s1中,增塑剂为三乙二醇双(2-乙基己酸酯)(3go)与聚氧丙烯甘油醚(ppg-1000)的混合物,三乙二醇双(2-乙基己酸酯)与聚氧丙烯甘油醚的质量比为1:0.3-1:1.2。
8、优选的,s1中,混合为在温度为40-60℃、转速为200-400rpm下混合10-20min。
9、优选的,s2中,挤出机各段温度设置为:一区180℃-190℃,二区200℃-210℃,三区215℃-220℃,四区215℃-220℃,机头温度205℃-215℃;熔体过滤器为200-300目的熔体过滤器。
10、优选的,s3中,纵向拉伸为在100℃-150℃温度下,通过加热辊与拉伸辊配合完成。
11、优选的,s4中,横向松弛处理为在横向松弛装置中进行,横向松弛处理的温度为80-120℃。
12、优选的,s4中,冷却辊组包括依次串联的第一冷却辊、第二冷却辊和第三冷却辊,第一冷却辊的温度为40℃-50℃,第二冷却辊的温度为25℃-35℃,第三冷却辊的温度为20℃-30℃。
13、本发明还提供了一种具有各向异性蠕变特性的pvb中间膜,由上述制备方法制备得到,pvb中间膜在平面内具有第一方向和第二方向,第一方向为沿挤出方向,第二方向垂直于挤出方向,在90℃温度下,第一方向的蠕变柔量与第二方向的蠕变柔量比值为1.5-5.0。
14、优选的,在90℃温度下,第一方向的蠕变柔量为8.0×10⁻⁵-5.0×10⁻⁴pa-1,第二方向的蠕变柔量为2.0×10⁻⁵-2.5×10⁻⁴pa-1。
15、本发明还提供了一种具有各向异性蠕变特性的pvb中间膜的应用,上述一种具有各向异性蠕变特性的pvb中间膜用于制备曲面夹层玻璃,曲面夹层玻璃包括第一曲面玻璃板和第二曲面玻璃板,pvb中间膜夹设在第一曲面玻璃板和第二曲面玻璃板之间。
16、因此,本发明采用上述具有各向异性蠕变特性的pvb中间膜及其制备方法和应用,具有以下有益效果:
17、(1)本发明的pvb中间膜具有各向异性蠕变特性,通过纵向拉伸取向处理与特定增塑剂体系(3go与ppg-1000复配)的协同作用,使pvb膜在沿挤出方向具有较高的90℃蠕变柔量,在垂直于挤出方向具有较低的90℃蠕变柔量,并且两者的比值可达到1.5至5.0,当用于曲面夹层玻璃层压时,将挤出方向沿曲面玻璃的弯曲方向放置,pvb中间膜可优先沿弯曲方向流动,有效填充曲面玻璃的曲率差异,显著降低应力集中和光学畸变。
18、(2)本发明的pvb中间膜曲面贴合精度高,采用本发明的pvb中间膜制备的曲面夹层玻璃,其边缘与中心的厚度偏差可控制在50 μm以下,光学畸变可控制在1.5分以下,远优于采用传统各向同性pvb中间膜的产品(厚度偏差通常大于100 μm,光学畸变大于2.5分)。
19、(3)本发明的pvb中间膜工艺窗口宽、鲁棒性强,在70℃-110℃的宽温度范围内均能保持挤出方向的蠕变柔量与垂直于挤出方向的蠕变柔量比值大于1.5,且在0.8mpa-1.6mpa的压力范围内均能获得合格的曲面贴合效果。同时,本发明通过80℃、7天高温存储试验验证了低增塑剂迁移率(小于2.0%),保证了长期使用稳定性。
20、(4)本发明的pvb中间膜具有可返工性,经过一次层压后的pvb中间膜,在重新加热分离后,挤出方向的蠕变柔量与垂直于挤出方向的蠕变柔量比值保留率可达80%以上,二次层压后仍能满足曲面夹层玻璃的品质要求,显著降低了生产损耗。
21、(5)本发明在pvb中间膜md方向边缘设置方向识别标记,避免了产线铺贴时方向放反的操作错误,提高了生产可靠性。
22、(6)本发明不依赖二氧化硅、石墨烯等无机颗粒来实现功能性,完全避免了因添加无机颗粒导致的pvb中间膜雾度增加、变色或透明性下降的问题,保证了夹层玻璃优异的光学品质。
23、下面通过附图和实施例,对本发明的技术方案做进一步的详细描述。
1.具有各向异性蠕变特性的pvb中间膜的制备方法,其特征在于:包括以下步骤:
2.根据权利要求1所述的具有各向异性蠕变特性的pvb中间膜的制备方法,其特征在于:s1中,增塑剂为三乙二醇双(2-乙基己酸酯)与聚氧丙烯甘油醚的混合物,三乙二醇双(2-乙基己酸酯)与聚氧丙烯甘油醚的质量比为1:0.3-1:1.2。
3.根据权利要求1所述的具有各向异性蠕变特性的pvb中间膜的制备方法,其特征在于:s1中,混合为在温度为40-60℃、转速为200-400rpm下混合10-20min。
4.根据权利要求1所述的具有各向异性蠕变特性的pvb中间膜的制备方法,其特征在于:s2中,挤出机各段温度设置为:一区180℃-190℃,二区200℃-210℃,三区215℃-220℃,四区215℃-220℃,机头温度205℃-215℃;熔体过滤器为200-300目的熔体过滤器。
5.根据权利要求1所述的具有各向异性蠕变特性的pvb中间膜的制备方法,其特征在于:s3中,纵向拉伸为在100℃-150℃温度下,通过加热辊与拉伸辊配合完成。
6.根据权利要求1所述的具有各向异性蠕变特性的pvb中间膜的制备方法,其特征在于:s4中,横向松弛处理为在横向松弛装置中进行,横向松弛处理的温度为80-120℃。
7.根据权利要求1所述的具有各向异性蠕变特性的pvb中间膜的制备方法,其特征在于:s4中,冷却辊组包括依次串联的第一冷却辊、第二冷却辊和第三冷却辊,第一冷却辊的温度为40℃-50℃,第二冷却辊的温度为25℃-35℃,第三冷却辊的温度为20℃-30℃。
8.一种具有各向异性蠕变特性的pvb中间膜,其特征在于:由权利要求1-7任一项所述的制备方法制备得到,pvb中间膜在平面内具有第一方向和第二方向,第一方向为沿挤出方向,第二方向垂直于挤出方向,在90℃温度下,第一方向的蠕变柔量与第二方向的蠕变柔量比值为1.5-5.0。
9.根据权利要求8所述的一种具有各向异性蠕变特性的pvb中间膜,其特征在于:在90℃温度下,第一方向的蠕变柔量为8.0×10⁻⁵ -5.0×10⁻⁴pa-1,第二方向的蠕变柔量为2.0×10⁻⁵ -2.5×10⁻⁴pa-1。
10.一种具有各向异性蠕变特性的pvb中间膜的应用,其特征在于:如权利要求8-9任一项所述的一种具有各向异性蠕变特性的pvb中间膜用于制备曲面夹层玻璃,曲面夹层玻璃包括第一曲面玻璃板和第二曲面玻璃板,pvb中间膜夹设在第一曲面玻璃板和第二曲面玻璃板之间。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com