
一种新能源电池包结构件用阻燃成瓷高分子合金材料及其制备方法与流程
本发明涉及阻燃高分子材料,具体涉及一种新能源电池包结构件用阻燃成瓷高分子合金材料及其制备方法。
背景技术:
1、新能源电池包的上盖、模组端板等结构件在电池热失控时需要阻隔火焰并在受火后保持结构完整。聚对苯二甲酸丁二醇酯及其合金因电绝缘性、耐化学性和成型性良好,是这类结构件的常用基体;为使制件受火后不流淌、不开孔并留下能够自支撑的成瓷层,本领域通常在基体中加入磷系阻燃剂、片状硅酸盐骨架填料与低软化点助熔剂,经熔融共混后成型。
2、专利cn122255565a公开了在聚对苯二甲酸丁二醇酯中加入有机磷系阻燃剂、短切玻璃纤维与多梯度软化点陶瓷粉混合物一次共混的陶瓷化阻燃复合材料,利用不同软化点的陶瓷粉在受火过程中逐级熔融粘结;专利cn122278148a公开了以生物基碳源配合磷系阻燃剂、成瓷剂与助熔剂的陶瓷化阻燃聚对苯二甲酸丁二醇酯复合材料,由熔融的助熔剂包裹炭层与成瓷剂骨架;专利cn119570154a公开了以电子束或过氧化物使热塑性基体整体交联的可陶瓷化板材,使其受火时自支撑。
3、上述路线中,聚对苯二甲酸丁二醇酯基体在350~450℃基本分解,而助熔剂在550℃以上才软化并粘结骨架填料,二者之间的温区内残余物为松散粉体,容易开裂、剥落;为使该温区内仍能形成连续的成瓷层,只能提高骨架填料与助熔剂的总量或叠加多梯度助熔剂,无机组分总量常需达到30%以上,制件的缺口冲击强度随之下降。以基体整体交联换取受火保形,则板材失去热塑加工性,不能再热压成型。如何在无机组分总量不再提高的条件下,使材料在基体分解后仍保持形状并形成连续、可自支撑的成瓷层,同时保留制件的冲击韧性与热压成型性,是现有技术尚未解决的矛盾。
技术实现思路
1、现有聚对苯二甲酸丁二醇酯基阻燃成瓷材料受火时,基体分解至助熔剂软化之间的温区内成瓷层松散、不能自支撑;提高成瓷填料用量会降低制件的缺口冲击强度,交联基体保形又失去热压成型性,难以兼顾三者。
2、为解决上述技术问题,本发明采用如下技术方案:一种新能源电池包结构件用阻燃成瓷高分子合金材料的制备方法,包括以下步骤:
3、(1)将湿法绢云母粉分散于水中,加入硼酸与氧化锌,在加热搅拌下使硼酸锌沉积于云母表面,过滤、洗涤、干燥,得到硼酸锌沉积云母;用乙烯基三乙氧基硅烷的水解液处理硼酸锌沉积云母,再与甲基乙烯基硅橡胶生胶、铂催化剂和硅氢加成抑制剂捏合,使生胶包覆于云母表面,切碎,得到含铂且未交联的硅橡胶包胶云母,所述硅橡胶包胶云母中不含含氢硅油;
4、(2)将经干燥至含水量不高于0.02%的聚对苯二甲酸丁二醇酯与增韧剂由双螺杆挤出机的主喂料口加入并熔融;将步骤(1)所得硅橡胶包胶云母由熔融段之后的侧喂料口加入熔体,同时在该侧喂料口所在机筒区段注入第一段含氢硅油,使硅橡胶壳层凝胶并在随后的熔融混合段中分散;第一段含氢硅油中si-h的物质的量与乙烯基当量之比为0.4~0.8,所述乙烯基当量按步骤(2)所加入的硅橡胶包胶云母计,为该硅橡胶包胶云母中所含甲基乙烯基硅橡胶生胶中乙烯基的物质的量与其中所含乙烯基三乙氧基硅烷物质的量的20%之和,生胶与乙烯基三乙氧基硅烷的含量按步骤(1)的投料折合;
5、(3)在熔融混合段之后的输送段注入第二段触发剂,使相互接触的硅橡胶壳层在接触点桥联,所述第二段触发剂为含氢硅油,或为含氢mq硅树脂与含氢硅油的溶液,第二段触发剂按si-h计的用量为每100kg配混料0.8~1.5mol;在第二段触发剂注入之后,由侧喂料口加入二乙基次膦酸铝、低软化点硼硅酸盐玻璃粉、亚磷酸酯抗氧剂和聚四氟乙烯;
6、(4)熔体经t型模挤出并压光为板材,得到所述阻燃成瓷高分子合金材料;
7、其中,所述硅橡胶包胶云母占配混料总质量的20%~33%,所述配混料总质量为步骤(2)和步骤(3)中加入的全部组分的质量之和;所述硅橡胶包胶云母中甲基乙烯基硅橡胶生胶与云母的质量比为0.5~1.2。
8、进一步地,步骤(1)中,氧化锌与硼酸的用量按生成2zno·3b2o3·3.5h2o计为云母质量的12%~25%,乙烯基三乙氧基硅烷的用量为云母质量的0.8%~2%。
9、进一步地,步骤(1)中,硼酸锌在88~96℃下沉积4~6h;铂催化剂以铂计为甲基乙烯基硅橡胶生胶质量的5~20ppm,硅氢加成抑制剂为甲基乙烯基硅橡胶生胶质量的0.05%~0.2%,捏合在60~80℃下进行30~60min。
10、进一步地,以配混料总质量计,聚对苯二甲酸丁二醇酯为45%~56%,增韧剂为2%~4%,二乙基次膦酸铝为8%~13%,低软化点硼硅酸盐玻璃粉为4%~10%,亚磷酸酯抗氧剂为0.1%~0.3%,聚四氟乙烯为0.2%~0.5%,所述增韧剂为乙烯-丙烯酸甲酯-甲基丙烯酸缩水甘油酯共聚物;配混料中还可以含有环氧改性硅油1%~2.5%、受阻酚抗氧剂0.1%~0.3%与季戊四醇硬脂酸酯0.1%~0.3%。所述低软化点硼硅酸盐玻璃粉指熔融温度不高于550℃的硼硅酸盐玻璃粉。
11、进一步地,步骤(2)中硅橡胶包胶云母与第一段含氢硅油的加入区段及熔融混合段的温度为245~255℃,螺杆转速为250~350r/min;步骤(3)中输送段的温度为245~255℃,物料自第二段触发剂注入处至机头的停留时间为40~80s。第一段含氢硅油可以配成二甲基硅油溶液注入。
12、进一步地,步骤(3)中,所述第二段触发剂为含氢mq硅树脂与含氢硅油的溶液,含氢mq硅树脂占该溶液质量的45%~70%。
13、进一步地,步骤(4)中,压光所得板材的厚度为2~3mm,压光辊温为60~100℃。
14、进一步地,还包括步骤(5):将步骤(4)所得板材加热至235~245℃,置于模具温度为80~120℃的模具中,以1~3mpa热压成型为电池包结构件,成型件拉伸最大处的名义应变不超过30%;所述名义应变按成型前板材厚度与成型件该处厚度计算,即名义应变=(成型前板材厚度/成型件该处厚度-1)×100%。
15、本发明还提供由上述制备方法制得的新能源电池包结构件用阻燃成瓷高分子合金材料,以及该材料在制备新能源电池包的上盖或模组端板中的应用。
16、与现有技术相比,本发明的有益效果在于:
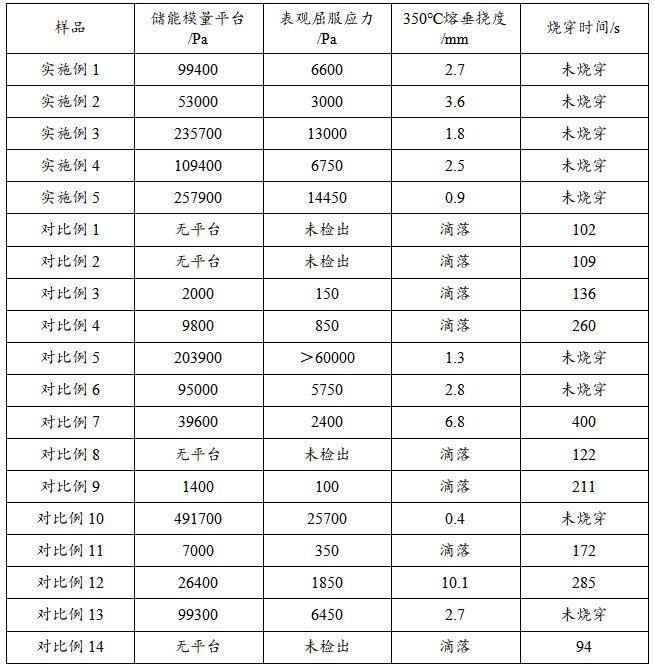
17、(1)本发明所得聚对苯二甲酸丁二醇酯基板材受火时不流淌、不滴落,喷枪灼烧600s不烧穿,自基体分解后的中温区起即形成连续、可自支撑的成瓷层,减缓热失控时火焰向电池包外蔓延。这是由于含铂未交联的硅橡胶壳层预先包覆在硼酸锌沉积云母上,在熔体中先凝胶分散、再由第二段触发剂在接触点桥联,经压光固定为云母模板化的壳层网络。
18、(2)本发明所得材料在不高于3mpa的压力下即可热压成型为电池包上盖、模组端板等结构件,成型件在350℃熔垂试验中同样不滴落,不需要辐照或过氧化物交联,切粒后仍可注塑,兼顾了保形能力、成型性与可再加工性。这是由于网络只存在于填料壳层之间,基体本身不交联。
19、(3)本发明所得材料的无机组分总量不高于30%时,1000℃灼烧残余物的弯曲强度即达到1.9mpa以上,残余物收缩减小,受火后的成瓷层保持外形并继续承载,结构件在火灾后期仍能维持隔离。这是由于硼酸锌原位沉积在云母表面并被壳层覆盖,受火时在骨架接触点形成粘结相。
20、(4))本发明所得材料的缺口冲击强度不低于以磷系阻燃剂、片状硅酸盐填料与低软化点助熔剂共混制得的聚对苯二甲酸丁二醇酯/聚碳酸酯合金基成瓷材料,拉伸强度保持在该类材料的85%以上,垂直燃烧达到v-0级,满足电池包结构件的阻燃与抗冲击要求。这是由于云母被交联硅橡胶壳层包覆并经增韧剂与基体连接,含磷组分在桥联触发后才加入,不干扰壳层中的铂。
21、(5))本发明以含氢mq硅树脂与含氢硅油的溶液作为第二段触发剂时,与以含氢硅油作第二段触发剂相比,600℃与1000℃灼烧残余物的弯曲强度进一步提高、线收缩率进一步降低,制件受火后自支撑的时间更长。其原因在于桥联节点富集q单元,节点在硅氧烷转化为二氧化硅的过程中保持连接。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com