
一种光固化砂带的制备方法与流程
本发明涉及光固化砂带,具体涉及一种光固化砂带的制备方法。
背景技术:
1、传统的砂带制造工艺通常采用酚醛树脂或改性环氧树脂作为底胶和复胶。在涂布植砂后,砂带需要送入绵延数百米长的传统挂线烘道中进行长达 4 ~ 8 小时、温度高达120℃ ~ 140℃ 的高温焙烤。这种传统热固化工艺不仅能源消耗极大、生产周期漫长、占地面积巨大,而且酚醛树脂在高温下会不可避免地释放出大量的游离甲醛和苯酚,伴随大量挥发性有机化合物(vocs)的排放,带来了严重的空气环境污染和极高的安全环保成本。
2、近年来,随着辐射固化技术的发展,光固化(uv固化)技术因其具有“秒级干燥、省能耗、零voc、占地面积小”的巨大技术优势,开始被引入磨具制造行业。然而,由于重负荷打磨砂带的涂层较厚(通常底胶加复胶的厚度达数百微米),且磨料颗粒(如陶瓷刚玉、碳化硅等)本身是不透光的硬质固体,对紫外光具有极强的折射、吸收和屏蔽阻挡作用。这导致常规的自由基光固化体系在受到紫外光照射时,光子仅能穿透表层的复胶,而处于磨料层底部的底胶完全处于“光阴影区”,无法获得足够的光子激发,从而形成严重的“底部固化不完全(深层未固化)”缺陷。在高速(25 ~ 35 m/s)重负荷打磨中,一旦砂带受到强剪切力和弯曲应力,胶层极易在磨料根部发生层间脆裂、剥离或大面积“整层脱落(脱砂)”,砂带瞬间失效。因此,如何消除磨料对光的屏蔽效应,实现光固化重负荷砂带深层的高强度全交联,是本领域迟迟未能攻克的关键技术瓶颈。
技术实现思路
1、针对现有技术的不足,本发明提出了一种光固化砂带的制备方法。
2、本发明的目的可以通过以下技术方案实现:
3、本发明的第一方面,涉及一种光固化砂带的制备方法,包括以下步骤:
4、s1、提供砂带原布基,在所述砂带原布基的工作面辊涂层间增强功能底涂液,经紫外光辐射预固化,形成具有未全反应活性极性基团的活性锚固层,得到预处理布基;
5、s2、在所述预处理布基的活性锚固层表面涂布光固化底胶以形成光固化底胶层,所述光固化底胶为自由基-阳离子杂化光固化体系,涂布量为 60~130 g/m2;
6、s3、在高压静电场下将无机磨料定向垂直植入未固化的所述光固化底胶层中,形成定向磨料层;
7、s4、将植砂后的基材送入一号固化箱,采用第一紫外光源进行冷光源辐射初固化,使所述光固化底胶层的表层发生交叉网络锁定而将所述无机磨料的根部原位锁定,并使所述光固化底胶层的下层保持半固化状态、保留其中阳离子组分的反应活性;
8、s5、在初固化后的所述定向磨料层表面涂布光固化复胶,涂布量为50~110 g/m2;
9、s6、将涂布复胶后的基材送入二号固化箱,先以第二紫外光源照射引发所述光固化复胶表干,再以紫外光照射与红外热辐射相协同的阶梯式能量场对所述基材进行照射并加热,引发所述光固化底胶层深部的阳离子暗反应,使被所述无机磨料遮挡的深层底胶交联固化;固化完成后,经机械柔化、裁条及接头对接,即得所述光固化砂带。
10、可选地,步骤s1中,所述砂带原布基为ywt级或xwt级的全聚酯防水布基;所述层间增强功能底涂液由以下重量份的原料混合而成:聚氨酯丙烯酸酯低聚物60份、磷酸酯化丙烯酸酯附着力促进剂15份、活性稀释剂单体20份及自由基型光引发剂5 份,所述层间增强功能底涂液的涂布量为15~30 g/m2。
11、可选地,步骤s2中,所述自由基-阳离子杂化光固化体系由以下重量份的原料混合而成:脂环族环氧树脂35~48 份、端羟基改性聚氨酯丙烯酸酯 28~40份、多元醇8~15份、丙烯酸异冰片酯 10 份、锍盐类阳离子光引发剂3份及自由基型光引发剂2份。
12、可选地,所述锍盐类阳离子光引发剂为三芳基锍盐类光引发剂,所述自由基型光引发剂为α-羟基酮类光引发剂,所述多元醇为聚四氢呋喃二醇。
13、可选地,步骤s3中,所述无机磨料为碳化硅、白刚玉、棕刚玉及微晶陶瓷磨料中的一种或多种,所述无机磨料的粒度为p60~p600目;所述静电植砂的工艺参数为:高压静电场电压为30~55 kv,极板间距为80~130 mm。
14、可选地,步骤s4中,所述第一紫外光源为led-uv冷光源,其中心辐射波长为365 nm或395 nm,辐射能量密度为150~350 mj/cm2。
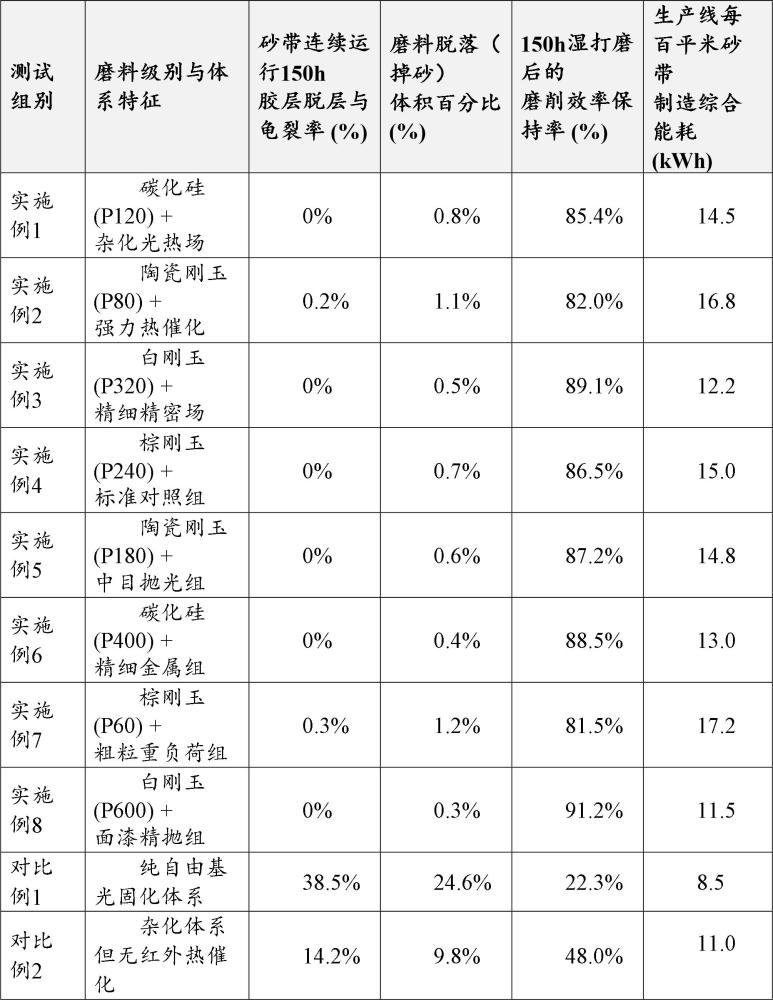
15、可选地,步骤s5中,所述光固化复胶由超支化聚氨酯丙烯酸酯低聚物、纳米二氧化硅改性丙烯酸酯树脂、硅烷偶联剂接枝磨料助剂及复合光引发剂混合而成,固含量为100%。
16、可选地,步骤s6中,所述二号固化箱内设有uv-led阵列灯组、高压及中压汞灯组以及远红外加热板;所述阶梯式能量场的照射工艺为:先以波长395 nm的所述uv-led 阵列灯组以400~600 mj/cm2的能量引发所述光固化复胶表干,再以所述高压汞灯组以 1200~2500mj/cm2的全谱线能量进行辐射,并同步开启所述远红外加热板,使所述光固化底胶层的局部基体温度保持在80~110 ℃、持续1~3分钟。
17、可选地,步骤s6中,所述机械柔化为:将固化后的砂带经90度和180度辊式弯曲柔化机在不同方向反复进行拉伸弯曲。
18、本发明的第二方面,涉及一种光固化砂带,所述光固化砂带由权利要求1至9中任一项所述的制备方法制得;所述光固化砂带在打磨线速度为28 m/s、负荷压力为0.4 mpa的重负荷连续湿磨试验下运行150小时后,胶层脱层与龟裂率不超过0.3%,磨料脱落体积百分比不超过1.2%,且磨削效率保持率为初始效率的80%以上。
19、本发明的有益效果:
20、1、彻底攻克了“不透光磨料层光屏蔽”的业内顽疾(对比对比例1):对比例1采用传统的纯自由基光固化体系,虽然其制造能耗处于极低水平(仅 8.5 kwh),但由于其胶粘剂极度依赖直射紫外光子的激活,不透光的无机磨料在植砂后遮挡了超过 80% 的下层光子。导致打磨试验运行不到 20 小时,其底部底胶因毫无固化强度,在高速弯曲剪切下发生灾难性的大面积分层撕裂,胶层脱层率高达 38.5%,大量磨料整体剥离(掉砂率 24.6%),磨削效率剧烈衰退至 22.3%。而本发明实施例1-8通过科学引入阳离子固化组分,在紫外光瞬间激发出超强质子酸后,即使光子被磨料屏蔽阻挡,质子酸仍能以活性中心的形式在阴影区向四周和底部底胶自发扩散进行暗反应。宏观表现为砂带脱层龟裂率接近 0%,掉砂体积成功控制在 1.2% 以内,完美达成了光固化砂带的工业级重负荷长寿命打磨。
21、2、充分证实了“光-热能量场协同引发”的决定性科学机制(对比对比例2):对比例2虽然采用了自由基-阳离子杂化树脂,但由于在主固化箱中关闭了红外加热辅助,阳离子反应活性在没有热能的加持下表现得极其迟缓,质子酸扩散迁移速率低,在有限的固化时间内仅在阴影区发生了局部的微弱交联。导致在打磨 150 小时后,其抗湿磨溶胀力严重不足,出现了 14.2% 的胶层内部龟裂以及 9.8% 的局部剥落,磨削效率随之减半。而本发明实施例1-8通过匹配红外线热能(80℃ ~ 110℃)与大能量紫外光的阶梯协同,热能使树脂基体分子链段柔顺度提高,质子酸扩散速率呈几何级数跃升,在 2 ~ 3 分钟内诱导阴影区的阳离子完成了高密度的深层全交联。
22、3、 经济与低碳效益极其突出:本发明全流程光固化生产工艺在确保打磨质量与使用寿命全面媲美(甚至部分超越)传统热固化酚醛砂带的同时,由于彻底免除了数小时的高温挂线焙烤,百平米制造能耗从传统工艺的数百千瓦时直接骤降至 11.5 ~ 17.2 kwh,生产效率提升了数十倍,且真正实现了全流程无游离甲醛、零voc排放,具备绿色低碳产业化应用前景。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com