
一种超薄多孔金属的制作方法与流程
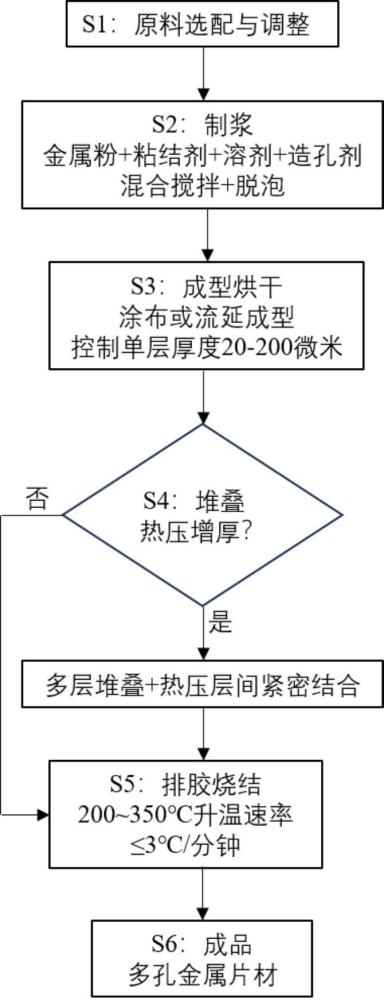
本发明涉及多孔金属材料制备,具体涉及一种超薄多孔金属的制作方法。
背景技术:
1、多孔金属材料因其兼具金属材料的导电、导热性能和孔结构的低密度、高比表面积特性,在过滤分离、电子烟发热组件、电解水电极、质子交换膜等领域具有广泛的应用前景。
2、目前,多孔金属的传统制备方法主要包括粉末轧制+烧结法、发泡法+烧结法,以及通过载体浸渍挂浆后烧结等方法。粉末冶金法在制备大尺寸多孔结构方面具有较大优势,但在制备较薄片材及孔径调控方面难度较大;热喷涂法可以制备较薄片材,但通常需要依附基体材料,成型后无法与基体材料剥离,且材料的厚度一致性及内部孔径分布均匀性难以控制。
3、综上所述,现有制备方法难以同时对厚度(特别是低于0.2mm)、孔径和孔隙率进行精准控制,亟需一种能够稳定制备超薄多孔金属片材且可对孔径、孔隙率进行调控的制备方法。
技术实现思路
1、针对现有技术难以同时对厚度(特别是低于0.2mm)、孔径和孔隙率进行精准控制的技术问题,本发明提供一种超薄多孔金属的制作方法,通过涂布或流延成型结合精确控制的排胶烧结工艺,实现超薄多孔金属片材的稳定制备,并可根据需要以多层堆叠热压方式增厚。
2、本发明提供一种超薄多孔金属的制作方法,包括以下步骤:
3、(1)原料选配与调整:根据所需孔径和孔隙率,选取并调整金属粉、有机粘结剂、溶剂和造孔剂的粒径及配比;
4、(2)制浆:将步骤(1)选定配比后的金属粉、有机粘结剂、溶剂、造孔剂按比例混合并脱泡,制成均匀浆料;
5、(3)成型:将步骤(2)所得浆料进行成型烘干,烘干后得到金属膜生坯,控制烘干后单层厚度为20~200微米;
6、(4)堆叠热压增厚:根据目标厚度,将步骤(3)所得的单层金属膜生坯进行多层堆叠热压,得到增厚后的金属膜生坯;
7、(5)排胶烧结:将步骤(3)或步骤(4)所得的金属膜生坯置于真空炉或惰性气体保护炉中进行排胶烧结,在200~350℃之间的升温速率不高于3℃/分钟。
8、进一步地,所述金属粉选自铜粉、不锈钢粉、镍铬合金粉、铁铬铝合金粉、钛合金粉中的一种或多种,金属粉粒径为0~250微米。
9、进一步地,所述有机粘结剂选自甲基纤维素、乙基纤维素、pva、pvb、pvp、peg中的一种或多种,质量占比为5%~20%。
10、进一步地,所述溶剂选自乙醇、异丙醇、松油醇、丙酮、丁酮、乙酸乙酯、水中的一种或多种。
11、进一步地,所述造孔剂选自pet、pmma、ps、碳粉中的一种或多种,粒径为0~200微米。
12、进一步地,所述成型方式为涂布或流延方式成型。
13、进一步地,根据所述方法制作的所述多孔金属片材的孔径为0~150微米,孔隙率为0~80%。
14、进一步地,根据所述方法制作的所述多孔金属片材,可用于过滤、电子烟发热膜制作、电解水电极材料、质子交换膜材料。
15、与现有技术相比,本发明的有益效果是:
16、1.超薄成型能力:采用涂布或流延成型工艺,可稳定制备厚度低至20微米的多孔金属片材,突破了传统方法难以制备200微米以下多孔金属片材的技术瓶颈。
17、2.厚度灵活可调:通过单层涂布/流延可制备20~200微米的超薄片材,通过多层堆叠热压可制备厚度大于200微米的片材,覆盖不同应用场景的需求。
18、3.孔径与孔隙率可调:通过成型前对金属粉粒径、造孔剂粒径及添加比例的灵活调整,可实现孔径在0~150微米、孔隙率在0~80%范围内按需精准调控。
19、4.产品均匀性好:制浆、成型和烧结三连工艺保证了片材厚度一致性与表面平整度,浆料中各组分的均匀分散确保了孔径分布均匀,烧结后产品兼具良好的机械强度。
20、5.应用前景广阔:本发明制备的超薄多孔金属片材可用于过滤、电子烟发热膜、电解水电极材料、质子交换膜等领域。用于电子烟发热膜时,其多孔结构与亲油特性可及时导油防止干烧,且有利于烟油充分雾化与口感调整;用于电解水正负极材料时,其较大的比表面积有利于提升电解水效率。
1.一种超薄多孔金属的制作方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的超薄多孔金属的制作方法,其特征在于,步骤(1)中所述金属粉选自铜粉、不锈钢粉、镍铬合金粉、铁铬铝合金粉、钛合金粉中的一种或多种,金属粉粒径为0~250微米。
3.根据权利要求1所述的超薄多孔金属的制作方法,其特征在于,步骤(1)中所述有机粘结剂选自甲基纤维素、乙基纤维素、pva、pvb、pvp、peg中的一种或多种,质量占比为5%~20%。
4.根据权利要求1所述的超薄多孔金属的制作方法,其特征在于,步骤(1)中所述溶剂选自乙醇、异丙醇、松油醇、丙酮、丁酮、乙酸乙酯、水中的一种或多种。
5.根据权利要求1所述的超薄多孔金属的制作方法,其特征在于,步骤(1)中所述造孔剂选自pet、pmma、ps、碳粉中的一种或多种,粒径为0~200微米。
6.根据权利要求1所述的超薄多孔金属的制作方法,其特征在于,步骤(3)中所述成型方式为涂布成型。
7.根据权利要求1所述的超薄多孔金属的制作方法,其特征在于,步骤(3)中所述成型方式为流延成型。
8.根据权利要求1至7中任一项所述方法制作的多孔金属片材,其特征在于,所述多孔金属片材的孔径为0~150微米,孔隙率为0~80%。
9.根据权利要求1至7中任一项所述方法制作的多孔金属片材,其特征在于,可用于过滤、电子烟发热膜制作、电解水电极材料、质子交换膜材料。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com