
一种具有负泊松比超材料结构的陶瓷型壳及其制备方法
本技术涉及陶瓷型壳制备,具体涉及一种具有负泊松比超材料结构的陶瓷型壳及其制备方法。
背景技术:
1、航空发动机与燃气轮机高温合金涡轮叶片通常采用熔模铸造结合定向凝固或单晶凝固工艺制备,陶瓷型壳作为铸件成型、热量传导及气体排出的核心载体,其力学性能、透气性和热变形协调性直接决定铸件质量。传统均质多孔型壳存在透气性与强度的固有矛盾:提高孔隙率会削弱高温强度和抗热震性,增大致密度则排气不畅,引发气孔、充型不全等缺陷。浇注时热冲击致压应力集中,易开裂变形;冷却时收缩失配产生拉扯应力,诱发热裂纹与脱模损伤;同时气体无法有序排出,常伴粘砂和表面粗糙度超差。上述矛盾源于均质结构无法实现不同区域的功能分化,若能从结构拓扑层面实现强度与透气性的空间解耦,则有望突破这一技术瓶颈。
2、负泊松比陶瓷基力学超材料具备高比强度、超弹性、抗冲击及耐高低温交变特性,受压缩时侧向收缩、受拉伸时侧向膨胀,其力学响应规律区别于常规材料,已在耐高温防护和吸能缓冲领域开展初步研究。然而,现有技术仅限于制备独立块体或涂层并开展单一材料力学性能表征,尚未将其拓扑结构应用于陶瓷型壳的结构设计,更缺乏根据铸造全过程热应力分布及铸件不同壁厚区域应力差异,进行分区构型、梯度排布与动态力学适配的一体化方案。
3、现有专利cn117415907a公开了一种负泊松比三浦折纸结构的氧化锆陶瓷的制作方法,通过dlp光固化3d打印成型并烧结,将折纸结构力学超材料与陶瓷材料相结合,提升陶瓷材料的韧性并实现复杂结构的可制备性。cn117470049a公开了一种负泊松比复合防爆材料,利用负泊松比效应在受到局部冲击时材料向受载区域收缩、局部密度增加的特性,实现高抗冲击强度和吸能减震性能。上述现有技术均局限于独立的陶瓷块体或防爆复合材料的制备与单一力学性能表征,其应用场景为常温或低温冲击防护,未涉及高温合金精密铸造用陶瓷型壳。
4、因此,基于负泊松比内凹向心拓扑结构的超弹性、应力自适配、形变吸能特性,开发一种可实现热应力可控转化、分区力学响应、多级有序排气的智能陶瓷型壳,是解决当前精密铸造行业技术痛点的关键。
技术实现思路
1、基于上述现有技术,本技术提出了一种具有负泊松比超材料结构的陶瓷型壳及其制备方法,以解决现有陶瓷型壳因均质结构设计导致其服役性能难以满足高品质叶片铸造需求的技术问题。
2、为达到上述目的,本技术第一方面提出了一种具有负泊松比超材料结构的陶瓷型壳,具体技术方案如下:
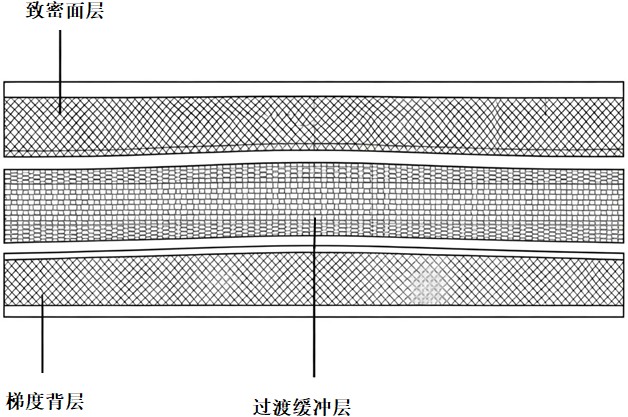
3、一种具有负泊松比超材料结构的陶瓷型壳,所述陶瓷型壳由内至外依次包括面层、过渡层和梯度背层;
4、所述面层为致密陶瓷层,设置于所述陶瓷型壳的最内侧;
5、所述过渡层为多孔陶瓷层,设置于所述面层与所述梯度背层之间,且其孔隙率介于所述面层的孔隙率与所述梯度背层的孔隙率之间;
6、所述梯度背层为具有负泊松比特性的梯度多孔结构,所述梯度背层包括多个应力分区,不同应力分区的胞元拓扑构型不同,相邻应力分区之间通过渐变过渡结构连接。
7、进一步的,所述梯度背层的各应力分区的胞元拓扑尺寸沿应力幅值方向连续渐变,且连续渐变至少包括胞元孔径和/或骨架杆径的渐变,所述渐变方向与应力幅值的变化方向一致。
8、进一步的,所述应力分区包括依据应力幅值划分的低应力区、中应力区和高应力区,各应力分区的胞元孔隙率随应力幅值增大而递减。
9、进一步的,所述梯度背层的至少部分应力分区的胞元结构为受压收缩型负泊松比胞元,至少部分应力分区的胞元结构为受拉膨胀型负泊松比胞元。
10、进一步的,所述梯度背层内部设有由胞元间孔隙与胞元壁内微孔构成的多级透气通道,所述多级透气通道包括胞元间的导气通道和胞元壁内的弥散微孔通道,所述导气通道的孔径大于所述弥散微孔通道的孔径。
11、进一步的,所述低应力区的胞元为内凹六边形负泊松比胞元,所述中应力区的胞元为双箭头正交嵌套负泊松比胞元,所述高应力区的胞元为极小曲面负泊松比胞元。
12、进一步的,所述低应力区的胞元孔隙率为55%-70%,骨架杆径为600-800μm;所述中应力区的胞元孔隙率为40%-55%,骨架杆径为400-600μm;所述高应力区的胞元孔隙率为20%-40%,骨架杆径为200-400μm。
13、本技术第二方面提出了一种具有负泊松比超材料结构的陶瓷型壳的制备方法,具体技术方案如下:
14、一种具有负泊松比超材料结构的陶瓷型壳的制备方法,用于制备上述的具有负泊松比超材料结构的陶瓷型壳,包括以下步骤:
15、s1、基于有限元仿真获取铸件热应力分布,将背层划分为多个应力分区,并匹配各应力分区的胞元拓扑构型与结构参数;
16、s2、配制含造孔剂的复合陶瓷浆料,分别制备适用于冷冻铸造工艺与3d打印工艺的浆料;
17、s3、采用向心冷冻铸造工艺,通过径向定向冷冻诱导冰晶生长,原位形成连续梯度负泊松比胞元骨架生坯,并经冷冻干燥处理;
18、s4、在中应力区表面和高应力区表面采用3d打印工艺逐层打印对应胞元结构,形成一体化复合预制坯;
19、s5、对预制坯进行分段脱脂处理,去除有机组分后进行高温烧结,使不同应力分区的胞元界面实现冶金结合,并在胞元骨架内部形成弥散微孔通道;
20、s6、在烧结后的背层内侧依次涂挂过渡层和面层,逐层撒砂并干燥固化,形成三层复合陶瓷型壳;
21、s7、对所述陶瓷型壳进行干燥和退火处理,消除残余应力,经检测后获得成品。
22、进一步的,在步骤s3中,通过设置由外缘向中心递减的径向温度梯度,诱导冰晶沿径向定向生长,原位形成内凹向心负泊松比微观骨架结构,再经冷冻干燥去除冰晶,获得连续梯度负泊松比陶瓷生坯基体。
23、进一步的,在步骤s4中,在所述生坯的中应力区表面逐层打印双箭头正交嵌套胞元结构,在高应力区表面逐层打印极小曲面胞元结构,打印过程中采用原位低温黏结使打印层与生坯基体结合。
24、应用本技术的上述技术方案,至少实现了如下技术效果:
25、1.本技术基于负泊松比超材料拓扑结构的高比强度与超弹性特性,在保证可控透气率的前提下,大幅提升模壳的高温抗压强度与抗热震稳定性,解决传统均质多孔型壳透气性与强度不可兼得的技术难题。
26、2.本技术实现铸造热应力的利用与辅助,浇注阶段模壳受金属液热冲击产生压应力,负泊松比结构受压时侧向收缩,既通过形变吸能吸收热冲击能量、抑制壳体开裂,又形成侧向紧箍力约束叶片变形;同时产生压缩自吸效应,辅助高温合金液向薄壁及复杂型腔充型,提升叶片的完整充型率。
27、3.本技术依据热应力仿真将背层划分为三类应力分区并差异化布设梯度胞元,同时设置压缩型与拉伸型两类负泊松比结构分区,使叶片薄壁及易裂区受压收缩缓冲以抑制裂纹萌生,厚大区域受拉膨胀自适应适配凝固收缩,全程同步匹配铸件形变规律,从根源上降低热裂纹与翘曲变形缺陷率。
28、4.本技术构建多尺度分级透气网络以实现有序排气,背层内部同步构筑胞元间大尺度曲折透气通道与纳米造孔剂分解形成的弥散微孔通道,型腔气体由面层至背层经过渡层梯度有序排出,避免局部高压紊流,有效消除呛气、气孔、渗砂及粘砂缺陷,大幅提升铸件表面质量与尺寸精度。
29、5.本技术的多类胞元之间采用拓扑尺寸沿应力幅值连续渐变过渡设计,避免界面应力突变与烧结开裂;结合向心冷冻铸造一步成型与diw 3d打印补强的一体化烧结工艺,使不同应力分区胞元界面实现冶金结合,结构牢固无突变。在多次高温热循环条件下,拓扑结构、力学性能与透气性能保持稳定,使用寿命长。
30、6.本技术的向心冷冻铸造保证整体骨架的连续梯度成型,diw 3d打印实现复杂高应力区的高精度胞元补强,工艺可复制性强,与现有熔模铸造生产线兼容,可广泛应用于航空、航天及能源燃气轮机领域高端高温合金叶片的精密铸造。
31、本技术附加的方面和优点将在下面的描述中部分给出,部分将从下面的描述中变得明显,或通过本技术的实践了解到。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com