
一种用于新能源汽车四门两盖的钛铝共晶板及其制备方法与流程
本发明涉及新能源汽车车身轻量化材料及车身覆盖件制造,尤其涉及一种用于新能源汽车四门两盖的钛铝共晶板及其制备方法。
背景技术:
1、新能源汽车对续航里程、整车能耗和车身轻量化的要求日益提高。四门两盖作为汽车车身的重要覆盖件,具有面积大、数量多、开闭频繁、外观要求高和结构稳定性要求高等特点,其材料选择直接影响整车质量、开闭质感、抗凹性能和耐腐蚀性能。
2、目前,新能源汽车四门两盖常用材料主要包括钢板和铝合金板。钢板材料具有成本低、冲压成形工艺成熟和批量稳定性好的优点,但其密度较高。用于四门两盖时会增加整车质量,不利于新能源汽车续航里程提升和车身轻量化设计。铝合金板材相对于钢板具有明显轻量化优势,已经在部分新能源汽车四门两盖中得到应用。然而,现有铝合金板材仍存在诸多不足。首先,与常规钢材相比,铝合金材料的延伸性能不足,塑性应变相对较小,成型效果较差。其次,铝合金弹性模量相较于钢材更低,零件从冷冲压模具卸载后的回弹比钢材明显,构件容易出现凹陷、扭曲变形等问题,导致精度控制困难。此外,铝合金板材在成形过程中还存在易破裂和回弹大等缺点,影响汽车覆盖件的成形质量。在车门、前机盖和后盖等大面积薄板结构中,普通铝合金板容易出现按压刚度不足、局部凹陷、成形后尺寸稳定性不足等问题。al-cu系合金作为覆盖件在烘烤时会发生软化现象,不利于覆盖件的抗凹性能。为提高性能,现有技术通常采用增加板厚、增加加强结构或采用多材料组合方案,但这会增加制造复杂度和生产成本。
3、因此,开发一种既具有轻量化优势,又具有良好强度、抗凹性能、耐腐蚀性能和成形适应性的新型金属板材,对于高端新能源汽车四门两盖具有重要意义。
技术实现思路
1、本发明针对现有技术中的不足,提供了一种用于新能源汽车四门两盖的钛铝共晶板及其制备方法,调控钛铝共晶板中铝钛含量,以铝为主要基体,通过钛元素与铝形成钛铝共晶组织,在保持铝基材料轻量化优势的同时,提高板材的强度、刚度、抗凹性能和耐腐蚀性能。
2、为此,本发明的第一目的在于提供一种用于新能源汽车四门两盖的钛铝共晶板。
3、本发明的第二目的在于提供一种用于新能源汽车四门两盖的钛铝共晶板的制备方法。
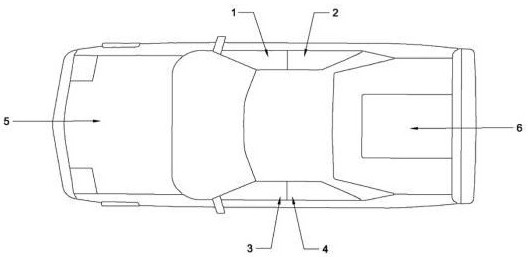
4、为实现本发明的第一目的,本发明的技术方案提供了一种用于新能源汽车四门两盖的钛铝共晶板,所述四门两盖包括左前车门、右前车门、左后车门、右后车门、前机盖和后盖,所述钛铝共晶板按照质量百分包括:铝85%-92%,钛8%-15%。
5、与现有技术相比,采用该技术方案所达到的技术效果:铝作为主要基体保证了板材具有较低的密度,从而为四门两盖的轻量化奠定了基础,有利于新能源汽车降低整车能耗并提升续航里程。钛元素在上述特定比例范围内与铝形成钛铝共晶组织,该共晶组织相较于普通铝合金的单一固溶体组织具有更高的强度和刚度,能够有效改善车门、前机盖和后盖等大面积薄板结构的抗凹性能,避免按压时出现局部凹陷。同时,钛元素本身具有优异的耐腐蚀特性,在上述含量范围内能够显著提升板材在潮湿、盐雾等恶劣环境下的耐腐蚀性能,延长四门两盖的使用寿命。若钛含量低于8%,则共晶组织数量不足,强化效果和耐腐蚀性能提升有限;若钛含量高于15%,则板材塑性明显下降,不利于后续冲压成形,且材料成本显著增加。因此,权利要求1所限定的化学成分范围在轻量化、强度、抗凹性能、耐腐蚀性能和成形性能之间取得了最佳平衡。
6、在本发明的一个技术方案中,所述钛铝共晶板的厚度为0.5mm-2.0mm。
7、与现有技术相比,采用该技术方案所达到的技术效果:该厚度范围的选取充分考虑了新能源汽车四门两盖的实际使用需求,厚度低于0.5mm时,板材刚度和抗凹性能无法满足覆盖件的使用要求,在开关门或按压时容易发生局部屈曲变形;厚度高于2.0mm时,虽然强度满足要求,但轻量化效果大打折扣,无法充分发挥钛铝共晶板比强度高的优势。在该厚度范围内,钛铝共晶板既能够保证四门两盖具有足够的结构刚度和抗凹性能,又能够实现显著的减重效果,同时该厚度范围也与汽车覆盖件现有冲压模具和成形工艺良好适配,无需对生产线进行大规模改造,降低了工艺转换成本。
8、在本发明的一个技术方案中,所述钛铝共晶板用于左前车门、右前车门、左后车门以及右后车门时,所述钛铝共晶板的厚度为0.6mm-1.5mm;所述钛铝共晶板用于前机盖时,所述钛铝共晶板的厚度为0.6mm-1.2mm;所述钛铝共晶板用于后盖时,所述钛铝共晶板的厚度为0.7mm-1.6mm。
9、与现有技术相比,采用该技术方案所达到的技术效果:该差异化设计方案充分考虑了不同覆盖件的受力特点和使用要求,车门板体面积较大且需要承受频繁开闭带来的交变载荷,同时还要抵抗侧面按压,因此需要相对较大的厚度范围以保证足够的刚度和抗疲劳性能;前机盖主要承受风压和偶尔的按压载荷,且需要具备一定的吸能变形能力,因此可以采用相对较薄的板材实现轻量化与安全性的兼顾;后盖在承载后备箱物品时需要抵抗物品撞击和挤压,且开闭频率较高,对抗凹性能和尺寸稳定性要求最为严格,因此需要相对较厚的板材以保证足够的使用可靠性。这种针对不同部件差异化选择板材厚度的技术方案,能够最大限度地在满足各部件性能要求的前提下实现整车轻量化的最大化,避免了单一厚度方案可能导致的性能过剩或性能不足问题。
10、为实现本发明的第二目的,本发明的技术方案提供了一种用于新能源汽车四门两盖的钛铝共晶板的制备方法,用于制备如上述任一技术方案的钛铝共晶板,包括以下步骤:s100、钛金属预处理:对钛金属原料进行表面处理和预热后,得到第一反应物;s200、铝液制备:将铝金属原料加热熔化,形成第二反应物;s300、固液复合:在惰性气氛保护下,将所述第一反应物和所述第二反应物进行固液复合铸轧,而后依次经第一次退火、冷轧处理及第二次退火,得到粗坯;s400、表面精整处理:对所述粗坯进行表面精整处理,获得所述钛铝共晶板。
11、与现有技术相比,采用该技术方案所达到的技术效果:钛金属预处理步骤通过对钛原料进行表面处理和预热,去除了表面杂质和氧化膜,使钛金属表面处于活化状态,为后续与铝液的冶金结合创造了良好的界面条件,预热操作则降低了固态钛与液态铝之间的温差,避免了铝液在接触钛金属表面时因局部过冷而凝固过快导致界面结合不良。铝液制备步骤通过熔化和精炼处理获得纯净的铝液,严格控制铝液温度在适当范围内,保证了铝液具有良好的流动性,有利于在铸轧过程中充分浸润钛金属表面并发生界面反应形成共晶组织。固液复合步骤在惰性气氛保护下将固态的预热钛金属与液态铝进行复合铸轧,随后依次进行第一次退火、冷轧处理和第二次退火,该工艺路线通过固液复合实现了钛铝界面的冶金结合并形成共晶组织,第一次退火使铸轧后板材内部的残余应力得到释放并改善了组织的均匀性,冷轧处理使板材达到目标厚度并进一步细化了晶粒组织,第二次退火则有效消除了冷轧产生的加工硬化,恢复了板材的塑性并提高了尺寸稳定性。表面精整处理步骤通过对粗坯进行精整处理,改善了板材的表面质量和涂装适配性,使其满足汽车四门两盖对覆盖件表面品质的严格要求。上述四个步骤相互衔接、协同作用,共同实现了钛铝共晶板的高质量制备。
12、在本发明的一个技术方案中,在s100中:所述钛金属原料包括钛板、钛带、钛箔或钛颗粒中的至少一种;所述第一反应物的温度为200℃-450℃。
13、进一步的,钛金属原料在惰性气氛或低氧环境下预热。
14、与现有技术相比,采用该技术方案所达到的技术效果:多种形态的钛原料选择使得生产方可以根据原料成本、供应情况和目标板材厚度灵活选择最适合的钛原料形式,例如采用钛带或钛箔可以获得更均匀的连续界面结合,而采用钛颗粒则适用于厚度较大的板材制备,这种灵活性显著提高了工艺的适应性和经济性。若预热温度低于200℃,固态钛与液态铝之间的温差过大,铝液在钛表面会因快速冷却而形成过厚的凝固层,阻碍钛铝之间的充分扩散和共晶反应,导致界面结合强度不足;若预热温度高于450℃,钛金属表面在后续进入铸轧区前容易发生再次氧化,且过高的预热温度会增加钛在铝液中的溶解速率,使共晶反应过于剧烈而难以控制,形成的共晶组织粗大而不均匀。因此,200℃至450℃的预热温度范围确保了钛金属在与铝液接触时具有良好的界面反应活性,同时避免了因温差过大或氧化问题导致的界面缺陷,为形成细小稳定的钛铝共晶组织创造了必要条件。
15、在本发明的一个技术方案中,在s200中:所述铝金属原料包括铝锭或铝合金原料中的至少一种;所述第二反应物的温度为680℃-760℃。
16、进一步的,采用铝合金作为铝金属原料时,s200还包括进行精炼、除气和扒渣处理。
17、与现有技术相比,采用该技术方案所达到的技术效果:采用铝锭或铝合金原料使得制备方可以根据目标板材的性能要求和成本控制需要灵活选择原料类型,例如生产高纯度钛铝共晶板时可以采用高纯铝锭,而需要调整其他微量合金元素时则可选用相应的铝合金原料,这提高了工艺的灵活性和原料的可得性。680℃至760℃的温度范围确保铝液具有良好的流动性以充分浸润钛金属表面并填充铸轧区,同时680℃的低温下限保证了铝液温度高于其熔点从而保持完全液态,避免因温度过低导致铝液部分凝固而无法实现良好的固液复合,760℃的高温上限则避免了温度过高导致钛在铝液中溶解速率过快、界面反应失控以及铝液过度氧化吸气等问题。在该温度范围内,铝液既具有适当的流动性和反应活性以促进钛铝共晶组织的形成,又能够保证固液复合铸轧过程的稳定可控,有利于获得组织均匀、界面结合良好的钛铝共晶板坯。
18、在本发明的一个技术方案中,在s300中:第一次退火的温度为350℃-520℃,时间为2h-6h;第二次退火的温度为250℃-380℃,时间为1h-3h。
19、与现有技术相比,采用该技术方案所达到的技术效果:第一次退火在350℃至520℃范围内保温2h至6h时,在该温度和时间条件下,铸轧过程中形成的非平衡组织能够充分转变为平衡态共晶组织,铸轧产生的残余应力得到有效释放,同时各区域的成分偏析在高温长时间保温条件下通过原子扩散得以均匀化,为后续冷轧提供了组织均匀、应力状态良好的板坯;温度低于350℃时原子扩散速率过慢,无法在合理时间内实现组织的充分均匀化和应力释放,温度高于520℃时则可能导致钛铝共晶组织发生粗化甚至局部重熔,损害材料的力学性能。第二次退火在250℃至380℃范围内保温1h至3h,冷轧处理后板材内部存在大量位错和晶格畸变,表现为加工硬化状态,在此温度和时间条件下进行退火处理能够使冷轧组织发生回复和部分再结晶,消除了冷轧产生的加工硬化效应,提高了板材的塑性和成形适应性,同时释放了冷轧过程中产生的残余应力,显著提高了板材的尺寸稳定性;退火温度低于250℃或时间不足1h时无法有效消除加工硬化和残余应力,板材仍然保持较高的硬度和较低的塑性,不利于后续冲压成形,退火温度高于380℃或时间超过3h时则可能引起晶粒过度长大和共晶组织粗化,反而降低板材的强度和韧性。两次退火分别设置在冷轧前后且参数各不相同,体现了各自独特的功能定位,共同保证了板材的组织性能和成形性能。
20、在本发明的一个技术方案中,在s400中,所述表面精整处理包括:清洗、平整、拉矫、去氧化膜、钝化或转化膜处理中的至少一种。
21、与现有技术相比,采用该技术方案所达到的技术效果:清洗步骤去除了板材表面在轧制和退火过程中残留的油污和杂质,保证了表面的洁净度;平整和拉矫步骤通过轻微的塑性变形消除了板材在轧制和退火过程中产生的板形缺陷如波浪、翘曲等,使板材达到良好的平整度和尺寸精度;去氧化膜步骤通过机械或化学方式去除了板材表面的氧化层,避免了氧化层在后续涂装过程中导致的涂层附着力不良问题;钝化或转化膜处理步骤在板材表面形成一层化学转化膜,该转化膜既能够提高板材在大气环境中的短期防锈能力,又能够显著改善后续电泳涂装时涂层与板材基体之间的附着力,是汽车覆盖件涂装前处理的关键环节。以上各处理方式可以根据实际需要选择使用一种或多种组合,既可以保证板材达到汽车四门两盖对外观质量和涂装适配性的严格要求,又具有良好的工艺灵活性,能够适应不同生产条件和质量标准的实际需求。
22、采用本发明提供的技术方案能够实现以下效果的至少其中之一:
23、(1)通过控制钛铝共晶板中铝的质量百分含量为85%至92%、钛的质量百分含量为8%至15%,以铝为基体保证了板材具有较低的密度,相较于传统钢制四门两盖可显著降低车门、前机盖和后盖的整体重量,有利于新能源汽车降低能耗并提升续航里程;同时钛元素与铝形成的共晶组织相较于普通铝合金的单一固溶体组织具有更高的强度和刚度,能够有效改善大面积薄板覆盖件的抗凹性能,避免按压时出现局部凹陷,实现了轻量化与结构性能的优异平衡;
24、(2)相较于现有技术中需预先制备钛合金箔并与铝合金板材进行叠层组装的复杂层状复合工艺,本发明采用固液复合铸轧工艺使固态钛金属直接与液态铝接触并在界面形成钛铝共晶组织,省去了钛箔制备和叠层组装的繁琐步骤,工艺流程更为简化和高效;钛铝共晶组织赋予板材良好的塑性配合,同时制备方法中在固液复合铸轧后依次进行第一次退火和冷轧后的第二次退火,第一次退火在350℃至520℃下保温2h至6h使铸轧组织充分均匀化并释放残余应力,使各区域的成分偏析和铸轧组织得到充分均匀化,形成的共晶组织在板材中分布均匀,界面结合质量稳定可靠,避免了层状复合结构界面结合不可靠、层间性能差异大的问题;第二次退火在250℃至380℃下保温1h至3h有效消除了冷轧产生的加工硬化,恢复了板材的塑性并提高了尺寸稳定性,从而克服了普通铝合金板材延伸性能不足、冷冲压回弹大、易破裂等缺点,保证了复杂曲面覆盖件冲压成形的质量和精度。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com