
一种汽车减震器活塞精密加工工艺的制作方法
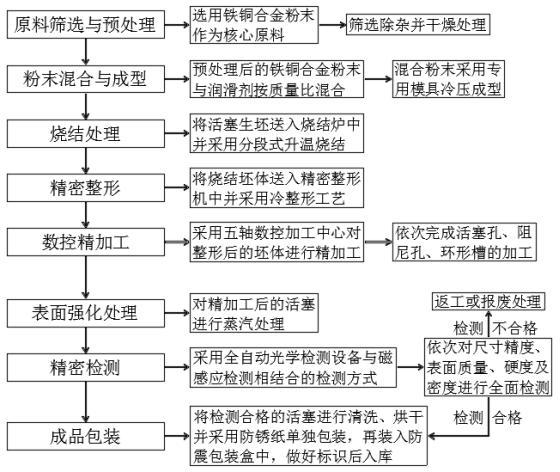
本发明属于汽车零部件加工,具体涉及一种汽车减震器活塞精密加工工艺,适用于各类汽车减震器活塞的规模化精密生产,尤其适用于对尺寸精度和性能要求较高的中高端乘用车减震器活塞加工。
背景技术:
1、汽车减震器是车辆悬架系统的核心部件,其作用是抑制弹簧反弹和吸收路面冲击,活塞作为减震器内部的关键运动部件,其加工精度、表面质量和结构性能直接决定了减震器的阻尼特性、密封性能和使用寿命,汽车减震器活塞的加工工艺主要分为锻造工艺和粉末冶金工艺两大类,其中,粉末冶金工艺则是将金属粉末混合、压制成型后进行烧结,具有工艺简单、成本低、材料利用率高、适合批量生产等优势,已成为目前活塞加工的主流工艺。
2、但现有粉末冶金加工工艺仍存在诸多不足:1、粉末混合不均匀,导致烧结后坯体密度不均,存在薄弱点和内部裂纹,影响活塞的强度和耐久性;2、烧结工艺参数控制不合理,导致活塞尺寸变形量大,难以满足±0.01mm的精密公差要求;3、精加工过程中切削参数优化不足,表面粗糙度难以达到使用要求,且阻尼孔等关键结构的加工精度偏低,影响减震器的阻尼特性;4、表面处理工艺不完善,活塞表面的耐磨性和耐腐蚀性不足,在高频往复运动和复杂工况下易磨损、生锈,缩短减震器使用寿命;5、质量管控体系不健全,批次间一致性差,部分不合格产品流入市场,影响产品可靠性。
3、因此,研发一种工艺合理、精度高、效率高、成本低,且能有效提升活塞性能的汽车减震器活塞精密加工工艺,成为当前本领域亟待解决的技术问题。
技术实现思路
1、针对现有汽车减震器活塞加工工艺存在的尺寸精度低、表面质量差、批次一致性不足、加工效率与零件性能难以兼顾等技术问题,本发明提供一种汽车减震器活塞精密加工工艺,通过优化各加工工序的工艺参数,完善质量管控体系,实现活塞的精密加工,提升活塞的尺寸精度、表面质量和结构性能,同时提高加工效率、降低加工成本,满足中高端汽车减震器的使用要求。
2、为了实现上述目的,本发明采用了如下技术方案:
3、一种汽车减震器活塞精密加工工艺,依次包括以下步骤:
4、步骤a、原材料筛选与预处理:选用铁铜合金粉末作为核心原料,其中铁粉含量为85-90wt%,铜粉含量为10-15wt%,该比例的铁铜合金粉末既能保证活塞的强度和耐磨性,又能提升粉末的成型性能和烧结性能。筛选粒度为100-150目的粉末,通过振动筛选去除粉末中的杂质和大颗粒,确保粉末粒度均匀;随后将筛选后的粉末送入干燥箱中进行干燥处理,干燥温度为80-100℃,干燥时间为1-2h,干燥后粉末含水率控制在≤0.1%,避免水分影响粉末混合均匀性和成型质量。
5、优选地,所述铁铜合金粉末的微观结构均匀,流动性为15-20s/50g,松装密度为3.5-4.2g/cm³,进一步提升成型效果和烧结一致性。
6、步骤b、粉末混合与成型:将预处理后的铁铜合金粉末与润滑剂按质量比98-99:1-2混合,将混合物料送入高速混合机中,在200-300r/min的转速下混合30-60min,确保润滑剂均匀分散在金属粉末中,提升粉末的流动性和成型性;将混合均匀的粉末送入专用模具中,在200-300mpa的压力下进行冷压成型,保压时间为5-10s,制成与活塞成品形状一致的活塞生坯,生坯的密度控制在6.5-6.8g/cm³,确保生坯结构致密,避免后续烧结过程中产生过大变形。
7、优选地,所述润滑剂选用纯度≥99%、粒度为200-250目的硬脂酸锌,其润滑效果好,且在后续烧结过程中可完全分解,不会残留杂质影响活塞性能。
8、步骤c、烧结处理:将活塞生坯送入真空烧结炉中,采用分段式升温烧结工艺,该工艺可有效去除生坯中的润滑剂,避免烧结过程中产生气泡和裂纹,同时保证烧结坯体的密度和强度均匀。具体步骤为:先以5-10℃/min的速率升温至400-500℃,保温30-40min,使润滑剂充分分解挥发,防止润滑剂残留导致坯体出现孔隙;再以3-5℃/min的速率升温至1080-1120℃,该温度为铁铜合金粉末的最佳烧结温度,保温60-90min,使粉末颗粒在未完全熔化的情况下发生熔融,通过原子扩散形成致密的结合,烧结气氛为氢气与氮气的混合气体,其中氢气占比10-15%,氮气占比85-90%,氢气可起到还原作用,防止坯体氧化,氮气可维持炉内压力稳定,提升烧结均匀性;烧结完成后以2-3℃/min的速率分段冷却,直至降温至室温,避免降温过快导致坯体产生热应力和变形,得到烧结坯体,烧结坯体密度达到7.0-7.2g/cm³,极限抗拉强度为300-430mpa,满足活塞的强度要求。
9、优选地,烧结过程中实时监控温度与气氛浓度,温度波动不超过±5℃,炉内保护气氛烧结控制在0.001-0.01mpa。
10、步骤d、精密整形:由于烧结过程中坯体可能会产生轻微变形,影响后续精加工精度,因此需要对烧结坯体进行精密整形。将烧结坯体送入精密整形机中,采用冷整形工艺,整形压力为150-200mpa,保压时间为3-5s,对坯体的外圆、端面及台阶等关键部位进行整形,修正烧结过程中产生的尺寸偏差,使坯体关键尺寸公差控制在±0.01mm以内,为后续精加工奠定基础,同时进一步提升坯体的密度和结构致密性。
11、步骤e、数控精加工:采用五轴数控加工中心对整形后的坯体进行精加工,五轴数控加工中心具有定位精度高、加工灵活性强的优势,可实现活塞复杂结构的高精度加工。加工过程中依次完成活塞孔、阻尼孔、环形槽等关键结构的加工;切削参数优化为:切削速度为160-280m/min,进给量为0.1-0.2mm/r,背吃刀量为0.05-0.1mm,该参数可有效减少切削变形,避免活塞表面产生划痕和毛刺;其中阻尼孔采用钻削与铰削复合加工,先钻削出基础孔,再进行铰削精加工,确保孔径公差控制在±0.01mm,孔位偏差不超过0.01mm,保证阻尼孔的分布均匀性,进而确保减震器的阻尼特性稳定;加工完成后对活塞表面进行精磨处理,进一步降低表面粗糙度,使表面粗糙度控制在ra0.04-0.08μm,提升活塞与缸体的配合精度和密封性能。
12、优选地,选用刀尖圆弧半径为0.1-0.2mm的金刚石刀具,金刚石刀具硬度高、耐磨性好,可有效提升加工精度和表面质量,延长刀具使用寿命;加工过程中采用乳化液冷却,冷却温度控制在20-25℃,防止刀具过热磨损和活塞加工表面产生热变形。
13、步骤f、表面强化处理:为提升活塞的耐磨性、耐腐蚀性和表面硬度,对精加工后的活塞进行蒸汽处理;将活塞送入蒸汽处理炉中,处理温度为180-220℃,处理时间为20-30min,在活塞表面形成一层厚度为5-15μm的保护性氧化层,该氧化层与活塞基体结合紧密,可有效隔绝外界腐蚀介质,同时提升活塞表面硬度至180-250hv,将摩擦系数降低至0.15-0.25,减少活塞在缸体内往复运动时的摩擦损耗,延长活塞和减震器的使用寿命。
14、步骤g、精密检测:建立全流程质量检测体系,采用全自动光学检测设备与磁感应检测相结合的方式,对活塞的尺寸精度、表面质量、硬度及密度进行全面检测,确保产品质量合格。尺寸检测涵盖外圆直径、活塞孔直径、阻尼孔位置、环形槽宽度等关键指标,检测精度为±0.001mm,符合精密公差标准,尺寸调整后的最小公差控制在±0.01mm;表面质量检测采用高清视觉检测,排查划痕、凹陷、氧化层缺陷等表面瑕疵;硬度检测采用维氏硬度计,随机抽取样品进行检测,确保表面硬度符合要求;密度检测采用排水法,检测烧结坯体和成品活塞的密度,确保密度均匀;检测不合格的产品进行返工处理,返工后仍不合格的予以报废,确保检测合格率≥99.5%,提升批次间产品一致性。
15、优选地,检测采用精密公差标准,尺寸调整后的最小公差控制在±0.01mm,检测合格率≥99.5%。
16、步骤h、成品包装:将检测合格的活塞送入超声波清洗机中,采用中性清洗剂进行清洗,清洗时间为10-15min,去除活塞表面的切削液、油污和杂质;清洗完成后送入烘干箱中,在60-80℃的温度下烘干30-40min,确保活塞表面干燥无水分;烘干后采用防锈纸单独包装,防止活塞表面生锈,再将包装好的活塞装入防震包装盒中,做好产品型号、规格、生产日期等标识后入库,便于后续存储和运输。
17、优选地,清洗采用超声波清洗,清洗液为中性清洗剂,清洗时间为10-15min,清洗后活塞表面无油污、无杂质。
18、本发明与现有技术相比,其有益效果为:
19、1、本发明通过优化原材料筛选与预处理工艺,选用配比合理的铁铜合金粉末,确保粉末粒度均匀、含水率达标,为后续成型和烧结奠定良好基础,粉末混合过程中精准控制混合比例和转速,使润滑剂均匀分散,提升粉末成型性能,减少生坯缺陷。
20、2、采用分段式升温烧结工艺,精准控制升温速率、烧结温度、保温时间和烧结气氛,有效去除润滑剂,避免烧结坯体产生气泡、裂纹和氧化缺陷,同时提升坯体密度和强度,烧结坯体密度达到7.0-7.2g/cm³,极限抗拉强度为300-430mpa,确保活塞具备良好的结构稳定性和承载能力。
21、3、增设精密整形工序,修正烧结过程中的尺寸偏差,为精加工提供高精度坯体;精加工采用五轴数控加工中心和金刚石刀具,优化切削参数,结合钻削与铰削复合加工,使活塞关键尺寸公差控制在±0.01mm以内,表面粗糙度低至ra0.04μm,提升活塞与缸体的配合精度和密封性能,确保减震器阻尼特性稳定。
22、4、采用蒸汽处理进行表面强化,在活塞表面形成保护性氧化层,显著提升活塞的耐磨性、耐腐蚀性和表面硬度,降低摩擦系数,延长活塞和减震器的使用寿命,适应高频往复运动和高温环境的使用需求。
23、5、建立全流程精密检测体系,结合全自动光学检测与磁感应检测,实现对活塞尺寸、表面质量、硬度、密度的全面检测,确保产品质量合格,批次间一致性好,检测合格率≥99.5%,避免不合格产品流入市场,能够满足中高端汽车减震器对活塞精密性和可靠性的严苛要求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com