
钢板、钢构件及钢板的制造方法与流程
本发明涉及钢板、钢构件及钢板的制造方法。本技术在2024年03月28日,基于日本技术的日本特愿2024-053452号主张优先权,将其内容引用于此。
背景技术:
1、近年来,从伴随地球变暖对策的温室效应气体排出量限制的观点出发,要求提高汽车的燃油效率。为了实现车体的轻量化和碰撞安全性,高强度钢板向汽车用部件的应用逐渐扩大。最近,抗拉强度为980mpa以上的超高强度钢板的需求正在提高。
2、另一方面,为了使钢板成为汽车用部件(构件),进行冲压成型、焊接等。因此,对于供于汽车用部件的钢板,不仅要求强度,还要求冲压成型性、焊接性等在部件成型时要求的各种施工性。例如,从冲压成型性的观点出发,钢板大多要求优异的伸长率(拉伸试验中的总伸长率:el)等。
3、然而,随着钢板的高强度化,总伸长率:el趋于降低的倾向,难以同时以高水平确保强度和总伸长率。
4、与此相对,例如,如专利文献1~4所示,已知利用残留奥氏体的相变诱发塑性,兼顾高强度化和加工性的trip钢板(transformation induced plasticity)。
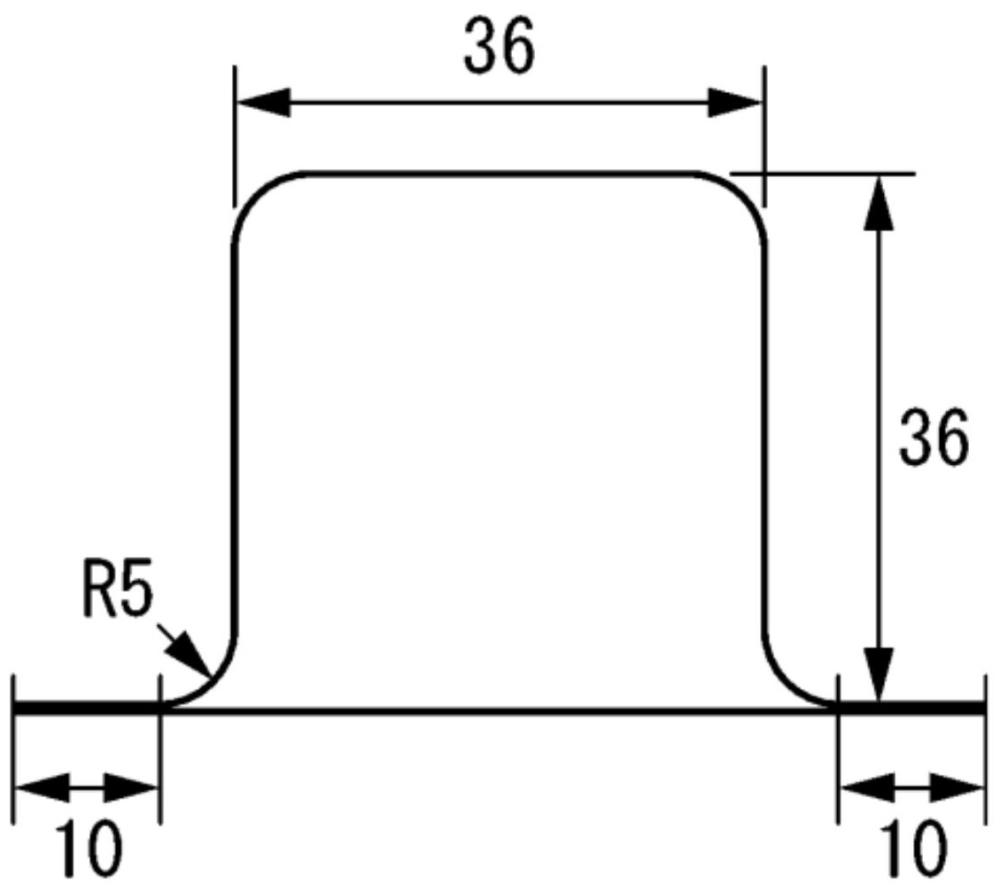
5、然而,近年来,对于在成型为碰撞变形构件等构件后受到轴向压溃变形时的断裂的抑制,要求通过提高钢板自身的特性来进一步抑制断裂。
6、然而,在专利文献1~4中,虽然考虑了钢板的成型性,但对于在成型为构件后受到轴向压溃变形时的断裂的产生还有进一步研究的余地。
7、现有技术文献
8、专利文献
9、专利文献1:国际公开第2013/051238号
10、专利文献2:日本特开2006-104532号公报
11、专利文献3:日本特开2007-262494号公报
12、专利文献4:国际公开第2018/179386号
技术实现思路
1、发明所要解决的课题
2、如上所述,以往,关于在将钢板成型为碰撞变形构件等构件后受到轴向压溃变形时的断裂的抑制,还有进一步研究的余地。
3、因此,本发明的课题在于提供一种钢板及其制造方法、以及使用该钢板得到的能够抑制受到轴向压溃变形时的断裂的钢构件,所述钢板具有高强度且优异的伸长率,在成型为构件后受到轴向压溃变形时能够抑制构件的断裂。
4、用于解决课题的手段
5、本发明人等对于构件的轴向压溃变形时的断裂,进行是否能够通过钢板的构成(化学组成、微观组织等)抑制的研究。
6、其结果发现,在具有以贝氏体和/或马氏体为主体且含有残留奥氏体的微观组织的钢中,通过控制残留奥氏体的分布状态,能够抑制断裂。
7、另外,钢板通过加工而成型为构件,构件进一步根据需要通过焊接(点焊等)而成为其他构件。即使是这样的焊接后的构件,焊接部、haz部在构件中所占的比例也小,因此如果在除此以外的部分(非焊接部)具有能够抑制构件的断裂的构成,则能够得到构件的断裂的抑制效果。
8、但是,haz部由于焊接的热而变质,有时容易发生断裂。因此,通过在haz部也具有能够抑制构件断裂的构成,能够得到进一步优选的构件断裂的抑制效果。
9、因此,本发明人等也对构件的点焊部处的轴向压溃变形时的断裂的抑制进行了研究。其结果发现,通过在成为原材料的钢板的阶段控制mn、si的浓度分布,能够抑制构件在haz部的断裂。
10、本发明是鉴于上述见解而完成的。本发明的主旨如下所述。
11、[1]本发明的一个方式的钢板具有以质量%计包含c:0.08~0.20%、si:0.50~1.80%、mn:2.00~3.50%、p:0.050%以下、s:0.0100%以下、al:0.001~1.000%、ti:0.001~0.100%、b:0.0005~0.0050%、n:0.0100%以下、o:0.0100%以下、cr:0~1.00%、mo:0~1.00%、cu:0~1.00%、ni:0~1.00%、co:0~1.00%、w:0~1.00%、ta:0~1.00%、sn:0~1.00%、sb:0~0.50%、nb:0~0.200%、v:0~1.00%、as:0~0.10%、zn:0~1.0000%、ca:0~0.0100%、mg:0~0.0100%、zr:0~0.0100%、bi:0~0.0100%、rem:0~0.0100%、hf:0~0.0100%、以及剩余部分:fe和杂质的化学组成,从表面向板厚方向为板厚的1/4的位置即1/4厚度位置处的微观组织以面积%计包含残留奥氏体:3~10%、铁素体:0~10%、珠光体:0~5%、以及马氏体和贝氏体:合计75~97%,在与上述板厚方向平行的截面中,将在上述板厚方向上以上述1/4厚度位置为中心的80μm、在与上述板厚方向成直角的方向上为80μm的80μm×80μm的范围分割为20μm×20μm的16份,在各分割区域中求出残留奥氏体的面积率时,在将上述各分割区域的残留奥氏体的上述面积率的标准偏差设为σ1、将平均设为γave时,σ1/γave为0.20以下。
12、[2]根据[1]所述的钢板,与上述板厚方向平行的上述截面的以上述1/4厚度位置为中心的1/8~3/8厚度的范围的35μm×50μm的区域中的、由epma测定的多个测定点的各测定点处的以质量%计的mn的浓度[mn]和si的浓度[si]通过式(1)计算的ms值的标准偏差σ2可以为0.80以下。
13、ms=[mn]+(2/3)×[si]…(1)
14、[3]根据[1]或[2]所述的钢板,可以在上述表面具有热浸镀锌层或合金化热浸镀锌层。
15、[4]本发明的另一方式的钢构件具有包含非加工部的钢板,上述非加工部具有以质量%计包含c:0.08~0.20%、si:0.50~1.80%、mn:2.00~3.50%、p:0.050%以下、s:0.0100%以下、al:0.001~1.000%、ti:0.001~0.100%、b:0.0005~0.0050%、n:0.0100%以下、o:0.0100%以下、cr:0~1.00%、mo:0~1.00%、cu:0~1.00%、ni:0~1.00%、co:0~1.00%、w:0~1.00%、ta:0~1.00%、sn:0~1.00%、sb:0~0.50%、nb:0~0.200%、v:0~1.00%、as:0~0.10%、zn:0~1.0000%、ca:0~0.0100%、mg:0~0.0100%、zr:0~0.0100%、bi:0~0.0100%、rem:0~0.0100%、hf:0~0.0100%以及剩余部分:fe和杂质的化学组成,上述非加工部的从表面向厚度方向为厚度的1/4的位置即1/4厚度位置处的微观组织以面积%计包含残留奥氏体:3~10%、铁素体:0~10%、珠光体:0~5%、以及马氏体和贝氏体:合计75~97%,在与上述厚度方向平行的截面中,将在上述厚度方向上以上述1/4厚度位置为中心的80μm、在与上述厚度方向成直角的方向上为80μm的80μm×80μm的范围分割为20μm×20μm的16份,在各分割区域中求出残留奥氏体的面积率时,在将上述各分割区域的残留奥氏体的上述面积率的标准偏差设为σ1、将平均设为γave时,σ1/γave为0.20以下。
16、[5]根据[4]所述的钢构件包括钢板,该钢板具有点焊部、上述点焊部的周围的haz部、以及上述点焊部和上述haz部以外的非焊接部,上述非加工部存在于上述非焊接部。
17、[6]根据[4]或者[5]所述的钢构件,在上述非加工部中,以上述1/4厚度位置为中心的1/8~3/8厚度的范围的35μm×50μm的区域中的、由epma测定的多个测定点的各测定点处的mn的浓度[mn]和si的浓度[si]通过式(1)计算的ms值的标准偏差σ2可以为0.80以下。
18、ms=[mn]+(2/3)×[si]…(1)
19、[7]根据[4]~[6]中任一项所述的钢构件,可以在上述钢板的上述表面具有镀锌层或合金化热浸镀锌层。
20、[8]本发明的另一方式的钢板的制造方法,其是[1]所述的钢板的制造方法,具有:连续铸造工序,通过连续铸造得到具有[1]所述的化学组成的板坯;热轧工序,将上述板坯加热至加热温度,进行包括粗轧和精轧的热轧,冷却至卷取温度后,以上述卷取温度卷取,得到热轧钢板;冷轧工序,根据需要对上述热轧钢板进行酸洗和30~75%的累积压下率的冷轧,得到冷轧钢板;以及热处理工序,对上述热轧钢板或上述冷轧钢板进行热处理,在上述热轧工序中,上述板坯的上述加热温度为1200℃以上,将上述精轧的道次数设为n,将最初的道次设为第1道次,将最终道次设为第n道次时,第n-2道次的入侧温度为950℃以上,第n道次的出侧温度为900℃以上,在上述精轧中,至少进行1次以上的1道次中的压下率超过25%的压下,上述第n-2道次与第n-1道次之间、以及上述第n-1道次与上述第n道次之间各自的道次之间的时间为0.2~1.0秒,从上述第n道次的结束到上述冷却的开始为止的时间为1.0~3.0秒,上述卷取温度为200~550℃,在到上述卷取温度为止的上述冷却中,600~750℃之间的平均冷却速度为20℃/s以上,上述热处理工序具有加热过程、第一冷却过程、第一保持过程、第二冷却过程和第二保持过程,上述加热过程中,将上述热轧钢板或上述冷轧钢板加热至ac3-20℃~950℃的温度区域,在上述温度区域保持1~1000秒,在上述第一冷却过程中,将上述加热过程后的上述热轧钢板或上述冷轧钢板以650℃~550℃的平均冷却速度为10℃/s以上的方式冷却至处于ms-50℃~550℃的第一温度区域的第一冷却停止温度,在上述第一保持过程中,将上述第一冷却过程后的上述热轧钢板或上述冷轧钢板在上述第一温度区域保持20~100秒,在上述第二冷却过程中,将上述第一保持过程后的上述热轧钢板或上述冷轧钢板冷却至200℃以下,在上述第二保持过程中,将上述第二冷却过程后的上述热轧钢板或上述冷轧钢板加热至200~420℃的第二温度区域,在上述第二温度区域以满足下式(2)和(3)的方式进行保持。
21、[数学式1]
22、
23、[数学式2]
24、
25、在此,上述式(2)、上述式(3)中的t、tf、t、tmax分别表示以下。
26、t:经过时间[秒]
27、tf:滞留结束时刻[秒]
28、t:时刻t的温度[k]
29、tmax:滞留中的最高到达温度[k]
30、[9]在所述[8]的钢板的制造方法中,在上述粗轧中,在上述板坯为1050℃以上的状态下,进行3道次以上压下率超过20%的压下,在上述连续铸造工序中,可以以满足下式(4)和(5)的方式进行铸造。
31、[数学式3]
32、
33、[数学式4]
34、
35、在此,上述式(4)、上述式(5)中的τ、τ1、ts(τ)、tc(τ)、tl、fl、ml、mδ、sl、sδ、dδmn、dδsi分别表示以下。tc(τ)通过上述式(5)求出。
36、τ:以秒为单位的、从铸造开始起的经过时间
37、τ1:以秒为单位的、tc(τ)达到单位k下的凝固结束温度tδ的时间
38、ts(τ):以k为单位的、时间τ的板坯表面温度
39、tc(τ):以k为单位的、时间τ的推定板坯内部温度
40、tl:以k为单位的凝固开始温度
41、fl:温度tc(τ)下的液相的平衡体积分率
42、ml:以质量%为单位的、温度tc(τ)下的液相的平衡mn浓度
43、mδ:以质量%为单位的、温度tc(τ)下的δ的平衡mn浓度
44、sl:以质量%为单位的、温度tc(τ)下的液相的平衡si浓度
45、sδ:以质量%为单位的、温度tc(τ)下的δ的平衡si浓度
46、dδmn:以m2/秒为单位的、温度tc(τ)下的δ相中的mn的扩散系数
47、dδsi:以m2/秒为单位的、温度tc(τ)下的δ相中的si的扩散系数
48、[10]根据[8]或[9]所述的钢板的制造方法,也可以还具备镀覆工序,在上述热处理工序的上述第一冷却过程中或上述第二冷却过程中,在上述第一冷却过程或上述第二冷却过程与上述第一保持过程或上述第二保持过程之间、上述第一保持过程中或上述第二保持过程中、或者上述第一保持过程后或上述第二保持过程后,在上述热轧钢板的表面或上述冷轧钢板的表面形成镀锌层。
49、[11]根据[10]所述的钢板的制造方法,上述镀锌层为热浸镀锌层,上述钢板的制造方法可以进一步具备合金化工序,在上述镀覆工序后,使上述热浸镀锌层合金化而制成合金化热浸镀锌层。
50、发明效果
51、根据本发明的上述方式,能够提供一种钢板及其制造方法、以及使用该钢板得到的能够抑制受到轴向压溃变形时的断裂的钢构件,所述钢板具有高强度且优异的伸长率,在成型为构件后受到轴向压溃变形时能够抑制构件的断裂。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com