
一种高疲劳寿命弹簧带钢及其制备方法与流程
本发明涉及弹簧钢材料及粉末冶金,具体涉及一种高疲劳寿命弹簧带钢及其制备方法。
背景技术:
1、弹簧带钢用于卷簧、弹性卡件及其他反复弯曲的薄带零件。钢带经冲裁、弯曲和装配后承受循环载荷,其基体强度和边缘加工质量共同影响使用寿命。高应力弹簧钢加工通常采用合金化、轧制及淬回火获得所需弹性承载能力。随着强度提高,冲裁边缘可承受的局部塑性变形减小,剪切过程中产生的缺口和微裂纹容易成为后续疲劳起裂位置。
2、专利cn111270155a公开了保险带用弹簧钢热轧钢带的制备方法,采用冶炼、精炼、连铸和轧制等工序改善钢带性能。专利cn118854025a公开了基于mn非均匀化调控的冷轧中锰qp钢制备方法,通过临界区退火、快速奥氏体化及淬火配分,利用不同区域的相变顺序提高强度与塑性的配合。这些方法表明,合金分配和热处理形成历史能够影响钢材的力学性能。
3、然而,均匀拉伸时表现出的塑性不能直接反映冲裁孔边缘的抗开裂能力。对于采用粉末固态成形的带钢,颗粒接合位置的缺陷与其邻近区域的相变、硬化状态相互影响,单纯提高整体强度或增加可变形相含量,仍难以同时协调接合位置的承载、冲裁边缘的局部变形以及后续循环弯曲性能。
技术实现思路
1、弹簧带钢提高强度后,冲裁边缘容易产生局部开裂并成为循环弯曲的起裂位置,而单纯提高整体塑性又可能削弱承载能力,因而难以兼顾强度、边缘抗裂和疲劳寿命。
2、为解决上述技术问题,本发明采用以下技术方案:
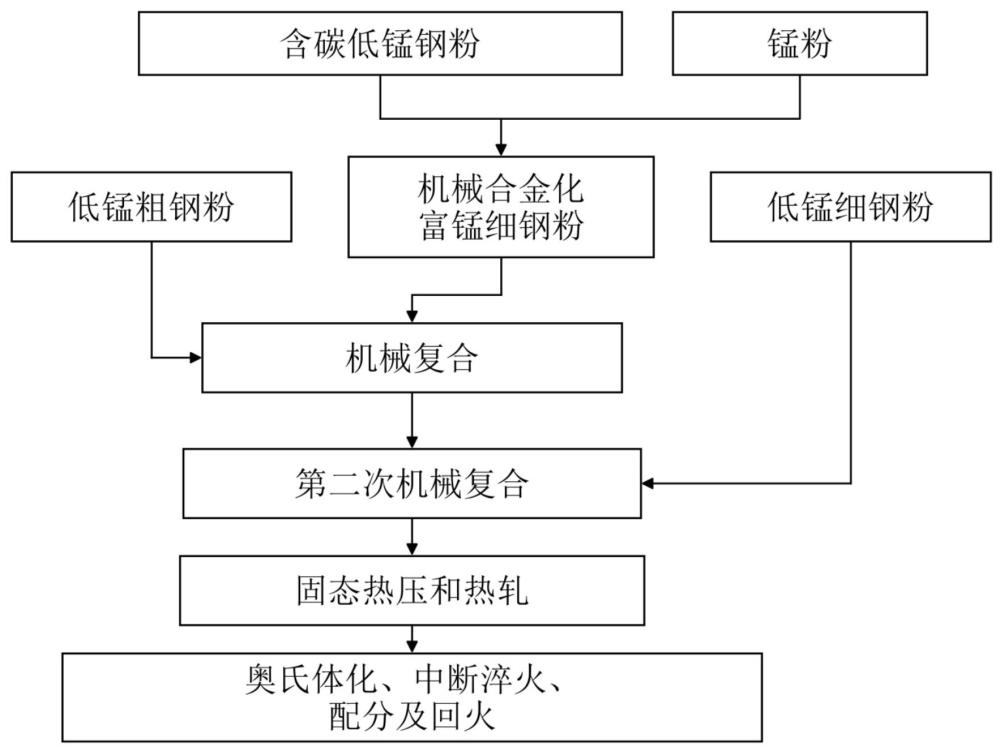
3、(1)将含碳低锰钢粉与标称纯度不低于99%的锰粉按95.3∶4.7的投料质量比机械合金化,制得富锰细钢粉;
4、(2)制备复合钢粉,包括以下步骤:(2-1)将所述富锰细钢粉机械复合于低锰粗钢粉的表面;(2-2)向步骤(2-1)所得颗粒中加入低锰细钢粉,将所述低锰细钢粉机械复合于步骤(2-1)所得颗粒的外部,制得以低锰粗钢粉为内核、富锰细钢粉位于内核与外部低锰细钢粉之间的复合钢粉;以三种钢粉的投料总质量为100份,低锰粗钢粉为33~37份,富锰细钢粉为20~24份,其余为低锰细钢粉;
5、(3)对所述复合钢粉进行固态热压和热轧,制成0.8mm厚钢带;
6、(4)将钢带加热至880℃并保温25s,转入235℃盐浴,待钢带达到浴温±5℃后停留10s,再转入440℃盐浴,待钢带达到浴温±5℃后配分5min,冷却后在200℃回火30min;
7、其中,所述含碳低锰钢粉、低锰粗钢粉和低锰细钢粉的碳质量分数为0.51~0.53%、硅质量分数为1.4~1.6%、锰质量分数不高于0.1%,余量为铁及不可避免的杂质。
8、进一步地,所述低锰粗钢粉和低锰细钢粉由同一低锰钢液经氩气雾化制粉后取得,其中一部分粉末经筛分得到低锰粗钢粉,另一部分粉末经机械细化及分级得到低锰细钢粉。
9、进一步地,所述机械细化在氩气保护下以350r/min进行,球料质量比为15∶1,每研磨30min停机冷却15min,累计研磨8h。
10、进一步地,所述低锰粗钢粉的筛分粒级为63~75μm,富锰细钢粉和低锰细钢粉的d90均不大于10μm,在步骤(2-2)的机械复合完成后收取90~110μm粒级的复合钢粉。
11、进一步地,步骤(1)的机械合金化在氩气下以350r/min进行24h,球料质量比为20∶1。
12、进一步地,步骤(2-1)和步骤(2-2)的机械复合均在氩气下以200r/min进行60min,球料质量比均为3∶1。
13、进一步地,步骤(3)的热压在不高于10pa的真空下进行,热压温度为870℃、压力为90mpa、保温时间为12min。
14、进一步地,步骤(3)中将4mm厚带坯在850℃进行六道次热轧,道间以不超过2min回温至850℃,再保温2min。
15、进一步地,步骤(4)中钢带进入中断淬火盐浴及配分盐浴后,均在10s内达到相应浴温±5℃。
16、本发明还提供由上述制备方法制得的高疲劳寿命弹簧带钢。
17、上述复合钢粉中的低锰材料在固态成形时参与颗粒间接合。理论上,经奥氏体化和中断淬火,低锰内核及外部区域先发生部分马氏体转变,富锰区域则保留较多未转变奥氏体;配分时,富锰区域内外相邻的含碳马氏体可向富锰区域供碳。
18、与现有技术相比,本发明具有以下有益效果:
19、(1)通过预先构造低锰粗钢粉、富锰细钢粉和低锰细钢粉的复合原料,并使其经历固态成形及淬火配分,所得弹簧带钢在保持较高规定塑性延伸强度的同时具有较长的弯曲疲劳寿命,可用于高应力弹簧钢加工中的薄带弹性零件。原料配置与热处理相配合,有利于协调接合区域承载和粒内区域变形。
20、(2)先将富锰细钢粉复合在低锰粗钢粉外部,再复合低锰细钢粉,所得钢带具有较好的冲裁孔扩孔能力,使高应力弹簧钢加工中的孔边和切边能够承受后续变形。该形成顺序把原料接合位置与粒内锰分配联系起来,有利于减轻冲裁边缘局部硬化和开裂,改善薄带的加工适应性。
21、(3)在富锰区域内部配置低锰含碳钢核,钢带在相近强度水平下具有较好的扩孔抗裂能力,并保持弯曲疲劳性能。该内核与外部低锰材料在配分前形成相邻碳源,有助于缓解富锰区域较厚时碳传递距离长的问题,降低后续冷却时局部硬化差异对边缘变形的影响。
1.一种高疲劳寿命弹簧带钢的制备方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的制备方法,其特征在于,所述低锰粗钢粉和低锰细钢粉由同一低锰钢液经氩气雾化制粉后取得,其中一部分粉末经筛分得到低锰粗钢粉,另一部分粉末经机械细化及分级得到低锰细钢粉。
3.根据权利要求2所述的制备方法,其特征在于,所述机械细化在氩气保护下以350r/min进行,球料质量比为15∶1,每研磨30min停机冷却15min,累计研磨8h。
4.根据权利要求1所述的制备方法,其特征在于,所述低锰粗钢粉的筛分粒级为63~75μm,富锰细钢粉和低锰细钢粉的d90均不大于10μm,在步骤(2-2)的机械复合完成后收取90~110μm粒级的复合钢粉。
5.根据权利要求1所述的制备方法,其特征在于,步骤(1)的机械合金化在氩气下以350r/min进行24h,球料质量比为20∶1。
6.根据权利要求1所述的制备方法,其特征在于,步骤(2-1)和步骤(2-2)的机械复合均在氩气下以200r/min进行60min,球料质量比均为3∶1。
7.根据权利要求1所述的制备方法,其特征在于,步骤(3)的热压在不高于10pa的真空下进行,热压温度为870℃、压力为90mpa、保温时间为12min。
8.根据权利要求1所述的制备方法,其特征在于,步骤(3)中将4mm厚带坯在850℃进行六道次热轧,道间以不超过2min回温至850℃,再保温2min。
9.根据权利要求1所述的制备方法,其特征在于,步骤(4)中钢带进入中断淬火盐浴及配分盐浴后,均在10s内达到相应浴温±5℃。
10.一种高疲劳寿命弹簧带钢,其特征在于,由权利要求1~9中任一项所述的制备方法制得。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com